Chinese
 English
 français
 Deutsch
 italiano
 español
 português
 Nederlands
 日本語


카테고리
핫 제품
Loading...
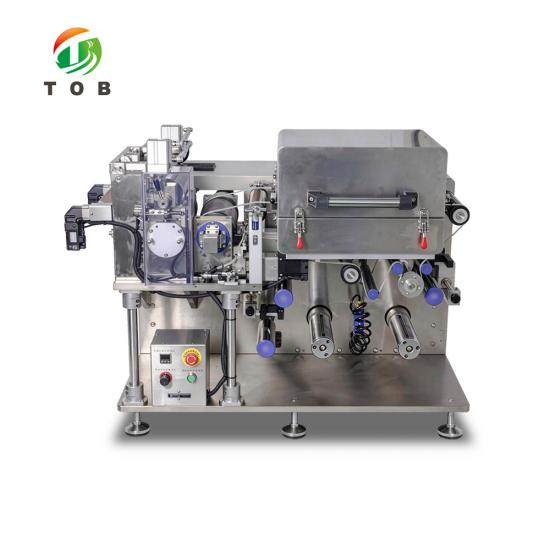
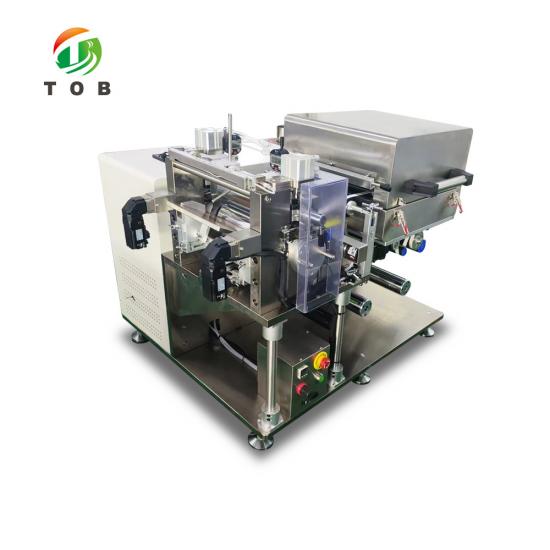
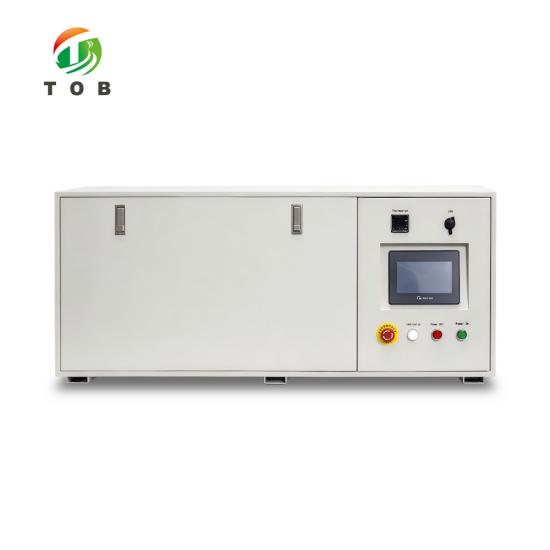
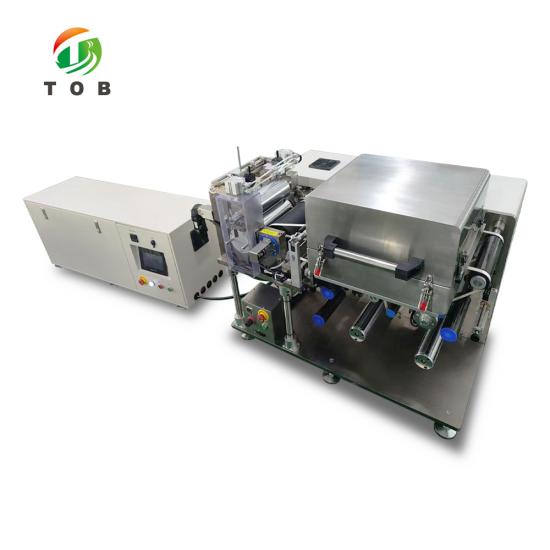
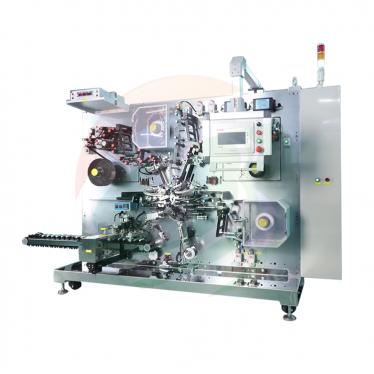
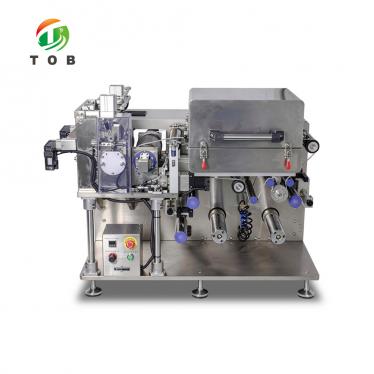
분리형 글러브 박스 이송 코팅기
브랜드:
TOB NEW ENERGY제품 번호.:
TOB-SY200J-S주문 (moq):
1지불:
L/C,T/T제품 원산지:
China배송 포트:
xiamen
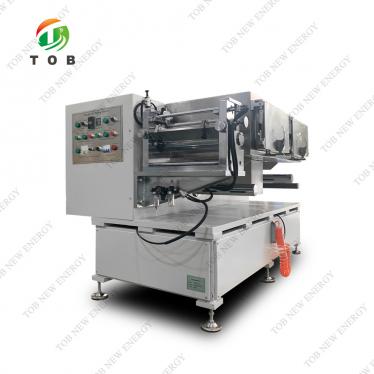
분리형 글러브 박스 전송 코팅기 - TOB-SY200J-S
제어반이 분리되어 있어 1270 x 1000 x 950 mm 공정 유닛만 글러브 박스 내부로 들어갑니다: 200 mm 롤러, 연속 또는 간헐 코팅, ±3 μm, 150 °C까지 0.5 m 오븐
제품 개요 및 이상적인 용도
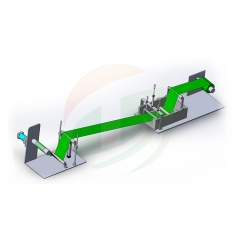
글러브 박스는 공장이 아니라 고정된 포트와 작은 바닥 면적을 제공합니다. TOB-SY200J-S는 이러한 한계를 극복하도록 제작되었습니다. 전기 제어반은 1280 x 450 x 520 mm 크기의 별도 박스로 외부에 위치하며, 1270 x 1000 x 950 mm 공정 유닛만 내부로 들어갑니다. 박스 벽을 통과하는 것은 제어 하드웨어가 아니라 케이블 번들과 공기 배관입니다.
코팅은 3롤 전송 방식이며 콤마 블레이드로 계량됩니다. 동일한 헤드에서 연속 및 간헐 코팅이 모두 가능하며, 코팅 길이는 10~5000 mm, 블랭크 간격은 10~500 mm이고, 두께 정밀도는 ±3 μm, 면밀도 공차는 1.5%입니다. 엔코더 폐루프가 패턴을 유지하고, 서보 블레이드 간격이 두께를 설정합니다. 더 넓은 웹의 경우 다음을 참조하세요: 리튬 배터리 전극용 롤투롤 코팅기.
건조부는 단일 0.5 m 섹션으로 최고 150 °C까지 설정 가능하며, 상부 블로잉 및 하부 순환 방식이고, 오븐 입구의 독립된 포트를 통해 570 m³/h로 배기됩니다. 밀폐된 박스에서는 이 포트가 용매를 박스 외부로 배출할지 내부를 채울지 결정합니다. 슬러리 점도는 2000~12000 mPa·s이며 고형분은 20~85%입니다.
적합 용도:
- 제어반을 내부에 둘 수 없는 글러브 박스 코팅
- 건조 또는 불활성 분위기가 필요한 나트륨 이온, 전고체 및 리튬 황 배터리 연구
- 200 mm 웹을 코팅하는 실험실
- 10~500 mm 블랭크 탭이 있는 간헐적 패턴
- 비커 규모의 배합을 200 mm 롤 규모로 발전시키는 연구 그룹
기계적 속도는 최대 1 m/min에 달하며, 코팅 작업은 건조 성능의 한계로 인해 0~0.2 m/min로 진행됩니다.
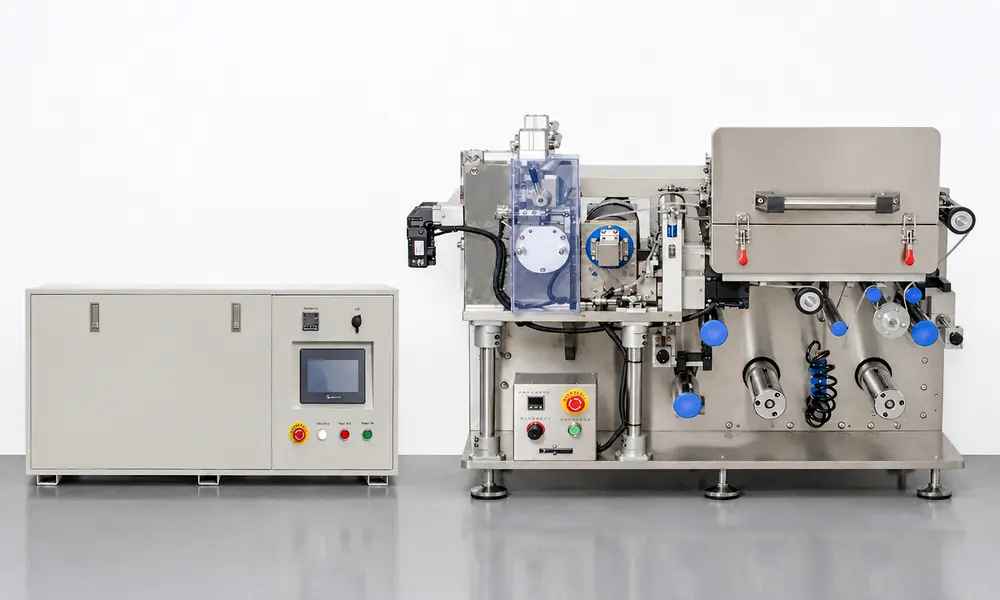
글러브 박스 포트 크기, 사용하는 기재와 슬러리, 필요한 패턴을 알려주세요. 주문 전에 엔지니어가 분리형 레이아웃과 오븐 배기 경로를 확인해 드립니다.
아래의 문의 양식을 작성하시면 엔지니어가 요구 사항을 검토합니다. 이메일을 선호하시나요? 연락처: tob.amy@tobmachine.com
전체 사양
다음 7개의 표는 코팅 성능, 권출 및 코팅 헤드, 오븐, 권취부, 제어 시스템, 치수, 그리고 정확도 수치가 의존하는 하드웨어 정밀도를 보여줍니다. 수치가 범위로 표시된 경우, 낮은 값은 실용적인 한계이고 높은 값은 하드웨어가 유지할 수 있는 최대치입니다. 3롤 전송 대신 슬롯 다이 헤드를 원하시는 경우, 다음 장비가 이에 해당합니다: 배터리 전극 코팅용 800mm 스트로크 실험실용 슬롯 다이 코터가 동일한 사양의 장비입니다.
1. 코팅 성능
| 항목 | 매개변수 | 비고 |
| 적용 가능한 소재 시스템 | 바나듐 나트륨, 인산철리튬, 코발트산리튬, 망간산리튬, 흑연, 실리콘 탄소 | 양극 및 음극 배합 |
| 코팅 모드 | 연속 코팅, 간헐 코팅 | 3롤 전송 코터 |
| 기계적 속도 | 최대 1 m/min | 코팅 없는 웹 이송 |
| 코팅 속도 | 0 ~ 0.2 m/min | 건조 성능에 따라 다름 |
| 코팅 간격 | 코팅 길이 10 ~ 5000 mm; 블랭크 간격 10 ~ 500 mm | 터치스크린에서 설정 |
| 양면 갭 정렬 | 광학 검출, 자동 갭 추적, 이면 헤드 및 테일 정렬 | A면 및 B면 정렬용 |
| 기재 두께 | 알루미늄 호일 8~30 μm; 구리 호일 6~30 μm | 알루미늄 및 구리 |
| 롤러 유효 폭 | 200 mm | 코팅 및 글루 롤러 |
| 보장 코팅 폭 | 최대 180 mm | 200 mm 웹에 가장자리 여백 남김 |
| 코팅 롤러 및 글루 롤러 직경 | Ø120 mm | 경질 크롬 도금 |
| 닥터 롤러 직경 | Ø100 mm | 콤마 블레이드 계량 |
| 코팅 두께 정확도 | ±3 μm | 단면 |
| 면밀도 공차 | ±1.5% 이상 | 기재 포함, 가장자리 비정상 구역 제외 |
| 적용 슬러리 점도 | 2000~12000 mPa·s | 코팅 온도에서 |
| 단면 건조 코팅 두께 | 20~200 μm | 건조 후 |
| 용매 호환성 | 유성: NMP, 비중 1.033, 비점 204 °C; 수성: H2O/NMP, 비중 1.000, 비점 100 °C | NMP용으로 크기가 조정된 오븐 및 덕트 재질 |
| 적용 고형분 함량 | 20~85% | 슬러리 |
| 코팅 치수 정확도 | 길이 L ≤ ±1 mm; 폭 W ≤ ±0.5 mm | L은 길이 방향, W는 폭 방향 |
| 앞면과 뒷면 정렬 | L ≤ ±1 mm; W ≤ ±0.5 mm | A면에서 B면 |
| 편차 보정 허용 오차 | ±0.3 mm | 광전식 가장자리 추적 |
2. 언와인딩 부 및 코팅 헤드
| 항목 | 매개변수 | 참고사항 |
| 가이드 롤러 장착 및 표면 | 견고한 철제 프레임, 아노다이징 처리된 표면의 알루미늄 롤러 | 낮은 관성, 호일 자국 없음 |
| 장력 제어 | 서보 모터 자동 장력 제어 | 언와인딩 부 |
| 편차 보정 | PLC 자동 제어, 30 mm 스트로크 | 광전 센서 |
| 웹 로딩 | 3인치 일체형 견고한 에어 팽창 샤프트; 듀얼 슬라이더 이중열 리니어 가이드 기반 | 고하중 용량 |
| 언와인딩 에어 샤프트 수량 | 1개 | 최대 롤 직경 Ø250 mm, 최대 하중 50 kg |
| 메인 드라이브 | 서보 모터 | 코팅 및 글루 롤러 서보 구동 |
| 닥터 블레이드 어셈블리 | 양면 콤마 블레이드, Ø100 mm 합금강, 경질 크롬 도금, 정밀 연마 | 강성 및 진직도 |
| 코팅 스틸 롤러 | 경질 크롬 도금, 양측 이중열 NSK 베어링 | 런아웃 ≤ ±1.5 μm |
| 백업 고무 롤러 | 수입산 EPDM 고무 표면, NSK 베어링 | 균일한 닙 압력 |
| 푸시 백 롤러 운동 | 듀얼 서보 리드 스크루 제어, 조절 가능한 갭 보정 및 이동 속도 | 다양한 점도에 맞게 조절 가능한 테일링 |
| 블레이드 승하강 | 롤러 세척을 위한 듀얼 실린더 승하강, 정밀 볼 스크루 리니어 가이드에 의한 미세 조정 | 서보에 의한 간격 설정 |
| 정렬 데이터 획득 | Omron 엔코더가 도포 롤러 회전 모니터링 | 폐루프 코팅 길이 |
| 헤드 위치 | 건조 오븐의 상류측에 설치 | 작업자 접근 |
| 교반기 유닛 | 공급됨 | 트로프 내 슬러리 침전 방지 |
세 개의 롤이 각각 세 가지 역할을 수행합니다. 글루 롤러는 슬러리를 퍼 올리고, 닥터 롤러는 양을 계량하며, 코팅 롤러는 웹으로 전달합니다. 콤마 블레이드는 계량 롤 상의 필름 두께를 설정하며, 이것이 블레이드와 코팅 롤러가 동일한 1.5 μm 흔들림(runout) 및 Ra 0.4 목표를 공유하는 이유입니다.
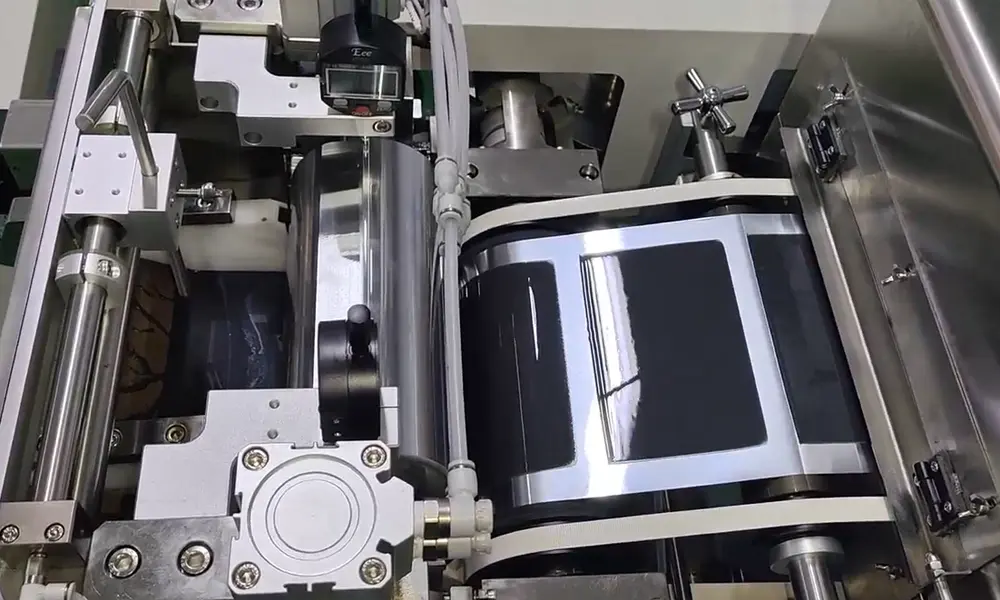
작동 중인 코팅 헤드: 계량 롤 상의 콤마 블레이드, EPDM 백업 롤러에 맞닿은 크롬 코팅 롤러, 그리고 웹 상에 이미 시인되는 하나의 코팅된 패치.
3. 건조 오븐
| 항목 | 매개변수 | 비고 |
| 오븐 구조 | 열풍 순환식 단층 가열, SUS304 스테인리스 스틸 | 1개 구역 |
| 오븐 길이 | 구역당 0.5 m | 이 모델에는 1개 구역 적용 |
| 온도 제어 | 일반 제어 및 과열 경보, 메인 가열 회로 차단 보호 기능 포함; 구역별 독립 제어 | Omron 컨트롤러 |
| 가열 방식 | 아날로그 신호 변조 전력 및 열풍 순환 | 제어 정확도 ±1 °C |
| 가열 전력 | 구역당 1.5 kW | 솔리드 스테이트 릴레이, 아날로그 변조 |
| 오븐 내부 온도 | 최대 설계 온도 150 °C; 구역 내 편차 ≤ ±2.5 °C | 배기 풍량 570 m³/h |
| 공기 송풍 방식 | 상단 송풍, 하단 공기 순환 | 금형 홈 가공 전용 노즐 |
| 팬 | SUS304 스테인리스 스틸, 접촉기 제어 | 주파수 변환기에 의한 입출구 풍량 조절 |
| 배기 | 오븐 입구의 독립형 배기 포트 | 상자 내부로의 냄새 누출 방지 |
| 열풍 파이프 | Ø76 mm | 빠른 온도 상승 |
| 용제 회수 시스템 | 선택 사양 액세서리 | 별도 견적 |
4. 권취부
| 항목 | 매개변수 | 비고 |
| 기능 | 풀림부와 동일, 싱글 암 권취 | 견고한 철제 프레임 장착 |
| 주행 편차 보정 | 오븐 출구에 설치 | 건조 후 보정 |
| 장력 제어 | 서보 모터 자동 장력 제어 | 권취부 |
| 권취 에어 샤프트 수량 | 1개 | 싱글 암 권취 |
5. 제어 시스템
| 항목 | 매개변수 | 비고 |
| 메인 제어 | 터치 스크린 plus PLC plus 서보 시스템 | Inovance PLC 및 서보, Weinview HMI |
| 작동 모드 | 수동, 자동, 비상 정지 | 캐비닛 도어의 선택 스위치 |
| 경보 기능 | 터치 스크린에 표시되는 결함 프롬프트 페이지 | 결함별 텍스트 plus 코드 |
6. 전체 치수 및 중량
| 장치 | 치수 (길이 x 너비 x 높이) | 순중량 |
| 메인 유닛, 글러브 박스 내부에 들어감 | 1270 x 1000 x 950 mm | 580 kg |
| 전기 캐비닛, 외부에 위치함 | 1280 x 450 x 520 mm | 82 kg |
메인 유닛은 글러브 박스 포트를 통과해야 하는 유일한 부품입니다. 주문 후에가 아니라 주문 전에 바닥 면적과 포트를 모두 확인하십시오.
7. 기계적 하드웨어 정밀도
| 부품 | 원주 흔들림 | 표면 및 직진도 |
| 닥터 블레이드 | ≤ ±1.5 μm | Ra 0.4, 직진도 ≤ ±1.5 μm |
| 코팅 스틸 롤러 | ≤ ±1.5 μm | Ra 0.4, 직진도 ≤ ±1.5 μm |
| 접착 롤러 | ≤ 10 μm | 직진도 ≤ 10 μm |
이 세 가지 수치는 ±3 μm 코팅 수치의 기반이 됩니다. 제어 시스템이 어떤 작업을 하든, 5 μm 흔들리는 블레이드는 3 μm 공차를 유지할 수 없습니다.
전기 및 기계 부품
제어 체인은 처음부터 끝까지 Inovance이며, 온도 및 위치는 Omron, 센싱은 Panasonic, 가동부 하단은 NSK 및 HIWIN/TBI로 구성됩니다. 아래 목록은 선호 목록이 아니라 도면에 명시된 내용입니다.
| 항목 | 브랜드 | 항목 | 브랜드 |
| PLC | Inovance | 온도 조절기 | Omron |
| 터치 스크린 | Weinview | 엔코더 | Omron |
| 서보 모터 | Inovance | 광섬유 및 센서 | Panasonic |
| 주파수 변환기 | Inovance | 전자식 압력 게이지 | Panasonic |
| 스테퍼 모터 | Leadshine | 중간 계전기 | IDEC |
| 유성 감속기 | Neugart | 전기 제어 부품 | IDEC / Chint |
| 베어링 | NSK | 전력 조정기 | Longke |
| 팬 | Sanyue | 전원공급장치 | Mean Well |
| 공압 부품 | Airtac | 리니어 가이드 및 리드 스크루 | HIWIN / TBI |
| 코팅 롤러 | 경질 크롬 도금 | 백업 롤러 | EPDM 고무 |
| 가이드 롤러 | 알루미늄 합금, 아노다이징 처리 | 자동 편위 보정 | 광전식 |
| 자동 장력 제어 | 서보 모터 구동 | 메인 롤러 및 글루 롤러 구동 | 서보 모터 구동 |
공급업체는 위의 표에 명시된 정격 성능이 유지되는 한, 납품 요구 사항을 충족하기 위해 동등 등급의 부품으로 대체할 수 있는 권리를 보유합니다. 고객사 자체의 자격 요건이나 예비 부품 정책에 따라 특정 브랜드가 고정되어 있는 경우 문의 단계에서 알려주시면 주문 사양서에 확정됩니다.
주요 엔지니어링 특성
- 분리형 설계는 옵션이 아닌 기본 사양입니다. 전기 제어반은 82kg 무게의 별도 1280 x 450 x 520 mm 유닛입니다. 580 kg 무게의 1270 x 1000 x 950 mm 공정 유닛만 글러브 박스 내부에 들어가도록 설계되었으므로, 박스 바닥면에는 코팅 하드웨어만 위치하고 다른 것은 없습니다.
- 작업자는 외부에 서서 조작합니다. 터치스크린, 운전 모드 선택기 및 비상 정지 버튼이 제어반 도어에 있어, 박스를 닫은 상태와 장갑을 만지지 않은 상태로 레시피를 설정하고 기기를 가동할 수 있습니다.
- 200 mm 롤러, 180 mm 폭 보장. 20 mm의 차이는 코팅 롤러 끝단에 슬러리가 묻지 않도록 하고 탭용 비코팅 포일을 깨끗하게 유지하기 위한 가장자리 여유 폭입니다. 이 폭을 초과하는 경우 자동 필름 코팅 및 건조기, 300 및 400 mm 스트로크 장비가 작업을 이어받습니다.
- 엔코더로 패턴 제어, 서보로 두께 제어. 코팅 길이는 폐루프 방식으로 글루 롤러의 Omron 엔코더를 통해 제어되며, 10~500 mm 간격으로 10~5000 mm가 코팅됩니다. 블레이드 간격은 서보로 설정되며, 이는 ±3 μm 및 ±1.5% 정밀도의 기반이 됩니다.
- 3롤 전사 방식을 통해 넓은 공정 윈도우를 제공합니다. 2000~12000 mPa·s, 고형분 20~85%, 단면 건조 두께 20~200 μm이며, 이는 실험실 배합이 최적화되기 전에 주로 위치하는 범위입니다.
- 듀얼 서보 푸시백 롤러. 간격 보상과 이송 속도가 각각 별도로 설정되므로, 블레이드를 교체하지 않고도 얇은 음극 슬러리와 두꺼운 양극 슬러리에 맞게 테일링을 조절할 수 있습니다.
- 오븐 배기가스는 박스 외부로 배출됩니다. 오븐 입구의 독립된 포트를 통해 570 m³/h로 배출되며, 최대 150 °C에서 0.5 m 가열 구간 및 구역 내 편차 ±2.5 °C를 지원하므로 NMP가 대기 중으로 순환되지 않고 외부로 배출됩니다.
- 용제 회수 장치는 별도입니다. 회수 유닛은 선택 사양 액세서리이며, 도입 여부는 코터 자체가 아니라 덕트 및 지역 배출 규정에 따라 결정됩니다.
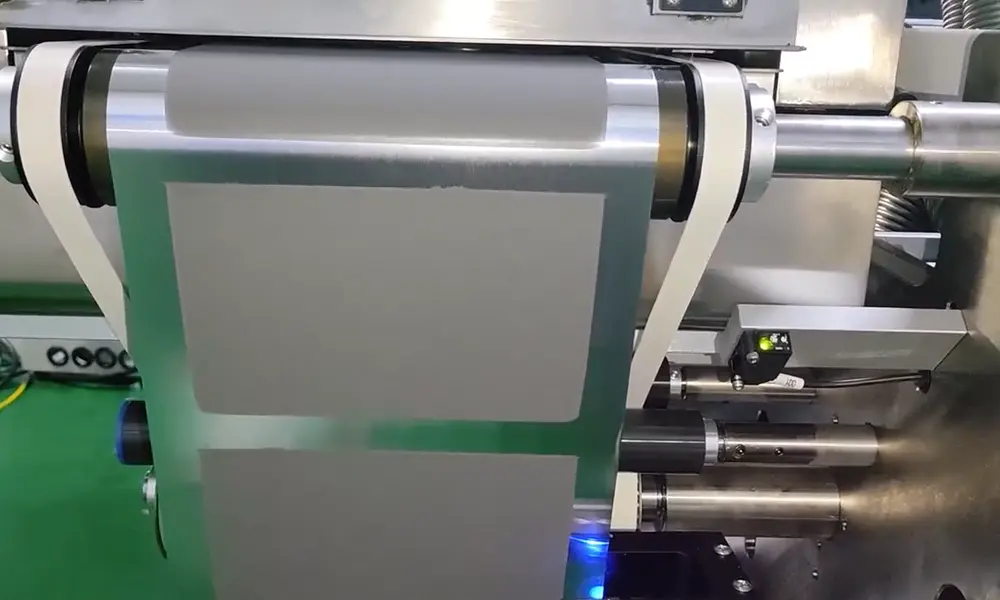
알루미늄 포일 위에 완성된 간헐식 양극 코팅, 탭을 위해 빈 간격이 남겨집니다. 오븐 출구의 광전 센서가 권취로 향하는 경로에서 가장자리를 추적합니다.
제어반을 분리한 이유
제어반은 단순한 수동 상자가 아닙니다. 인버터, 고체 릴레이, 전력 조절기 및 전원 공급 장치를 포함하며, 이 부품들은 열을 발생시킵니다. 밀폐된 글러브 박스 내부에서는 이 열이 빠져나갈 곳이 없어 건조 및 정화에 비용을 들인 박스 내부 분위기를 데우게 되며, 박스 시스템이 이를 다시 냉각해야 합니다. 제어반을 외부로 이동시키면 정화기로 열과 싸울 필요 없이 원인 부위에서 열부하를 직접 제거할 수 있습니다.
두 번째 이유는 정비성입니다. 코터의 거의 모든 고장은 테스터기와 배선도를 이용해 제어반에서 진단됩니다. 제어반이 박스 내부에 있으면 퓨즈가 끊어졌을 때 분위기를 깨고, 앤티챔버 사이클을 기다리며, 제대로 보이지 않는 부품을 장갑을 낀 채 작업해야 합니다. 외부에서는 박스가 진공 또는 아르곤 분위기를 유지하는 동안 동일한 고장을 벤치 작업으로 쉽게 해결할 수 있습니다.
세 번째는 공간과 하중입니다. 제어반은 1280 x 450 x 520 mm의 크기와 82 kg의 무게를 추가합니다. 실험실 바닥에서는 사소한 일이지만 박스 내부에서는 공간의 허용 여부를 결정하는 요인이 됩니다. 왜냐하면 제약 조건은 방의 크기가 아니라 포트와 앤티챔버이기 때문입니다. 포트를 통과해 들어갈 필요가 없는 82 kg은 진입 과정에서 플랜지를 손상시킬 염려가 없는 82 kg입니다.
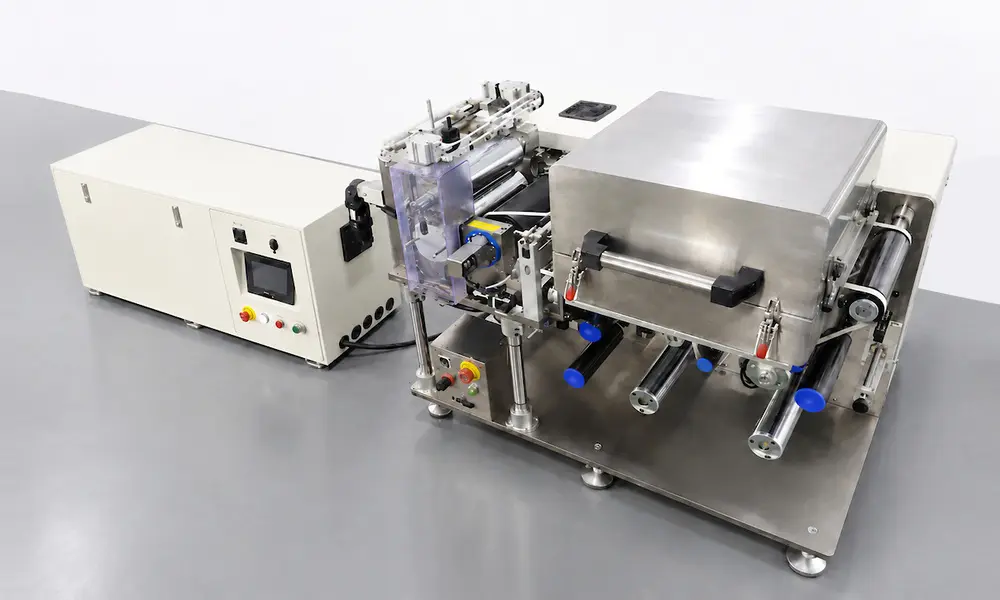
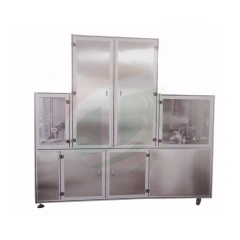
권취 측에서 바라본 좌측 제어반, 우측 공정 유닛. 두 유닛은 케이블 번들로 연결되어 있어 포트는 케이블과 공기 라인만 통과시키면 됩니다.
또한 분리형 설계는 기기를 조작하는 방식을 변화시킵니다. 터치스크린이 제어반에 있으므로 글라스 외부에서 레시피를 입력할 수 있습니다. 코팅 길이를 300 mm에서 450 mm로 변경하기 위해 작업자가 박스를 열 필요가 없으며, 움직이는 웹 위로 장갑을 낀 손을 뻗어 작업하는 동안 운전이 중단되지도 않습니다.
단점은 사전 계획이 필요하다는 점입니다. 분리형 기기는 두 유닛 간의 케이블 경로와 적절한 접지가 필요하고, 570 m³/h 배기가스가 박스 외부로 덕트 배출되어야 하며, 압축 공기 라인이 헤드까지 도달해야 합니다. 이러한 작업들은 어렵지는 않으나 장비가 내부에 들어간 후가 아니라 도착 전에 미리 결정되어야 합니다. 포트 크기와 덕트 경로를 알려주시면 이에 맞춰 배치를 확인해 드리겠습니다.
설치, 유틸리티 및 안전
1. 실내 및 박스 조건
| 구역 | 온도 | 상대 습도 |
| 장비 헤드 | 25~30 °C | 양극의 경우 ≤ 35% RH, 음극의 경우 ≤ 98% RH |
| 기타 구역 | 10~40 °C | ≤ 98% RH |
헤드 수치가 가장 중요하며, 이것이 이 장비가 박스 내부에 있어야 하는 이유입니다. 일반적인 실내 환경에서는 알루미늄 포일 위의 양극 슬러리가 블레이드와 오븐 입구 사이에서 수분을 흡수하게 됩니다. 오븐과 권취부는 상대적으로 민감도가 낮기 때문에 더 넓은 범위의 조건을 수용합니다.
2. 유틸리티
| 유틸리티 | 요구 사항 |
| 전원 공급 장치 | 3상 5선식, 380 V, 50 Hz, 전압 변동 +10% ~ -10% |
| 총 시동 전력 | 5 kW |
| 압축 공기 | 건조, 여과 및 안정화, 토출 압력 ≥ 0.5 MPa |
| 배기 | 오븐 입구의 독립 포트에서 글러브 박스 외부로 570 m³/h 덕트 배출 |
캐비닛이 박스 외부에서 380 V 전원을 공급받습니다. 저전압 케이블 다발과 공기 라인만 벽을 통과하므로 포트 크기가 작게 유지됩니다.
3. 안전 및 취급
- 본체는 580 kg이고 캐비닛은 82 kg입니다. 배송일 전에 인양 지점과 박스 내부로의 이동 경로를 계획하고, 이동 중에는 롤러가 아닌 받침발로 장비를 지지하십시오.
- 두 장치를 동일한 접지에 연결하십시오. 두 개의 외함과 하나의 접지 기준을 가진 분리형 기계가 신호 케이블로 연결된 두 개의 비접지(플로팅) 외함보다 안전합니다.
- 끓는점이 204 °C인 NMP는 이 오븐이 처리하도록 설계된 용매입니다. 시운전 중일 때를 포함하여 오븐이 가열된 상태에서는 항상 배기 장치를 연결해 두고, 용매 회수 장치를 구매하신 경우 동일한 덕트에 연결하십시오.
- 비상 정지 버튼은 캐비닛 도어에 있습니다. 박스 내부에서 작업하는 사람은 자체 박스 안전 시스템과 연계하여 기계를 정지시킬 수 있는 보조 수단이 필요합니다.
- 캐비닛을 열거나 코팅 헤드 내부에 손을 넣기 전에 전원과 공기를 차단하십시오. 공기가 차단된 후에도 블레이드 리프트 실린더에는 압력이 남아 있습니다.
인증, 특허 및 연구 실적
1. 본 모델의 CE 인증 현황
당사는 자그레브 소재 CAC Conformity Assessment Center d.o.o.에서 2024년 5월에 발급한 전사 코팅기용 2024 CE 인증서 2건을 보유하고 있습니다: 저전압 지침 2014/35/EU에 따른 M.2024.206.C00026과 기계류 지침 2006/42/EC 및 EMC 지침 2014/30/EU에 따른 M.2024.206.C00047입니다. 해당 인증서의 모델란에는 TOB-SY300J, TOB-SY300-2J, TOB-SY400J, TOB-JYCM-250/300/800 및 TOB-VFC 시리즈를 포함하여 19개 모델명이 등재되어 있습니다. TOB-SY200J-S는 해당 19개 모델명에 포함되지 않으므로, 이 페이지에서는 본 모델에 대한 CE 마킹을 표방하지 않습니다. 수입 시 이 정확한 모델에 대한 CE 인증이 필요한 경우 문의 시 말씀해 주시면 주문 전에 인증서 범위 내에서 허용되는 사항을 확인해 드리겠습니다.
2. 경영 시스템 인증서
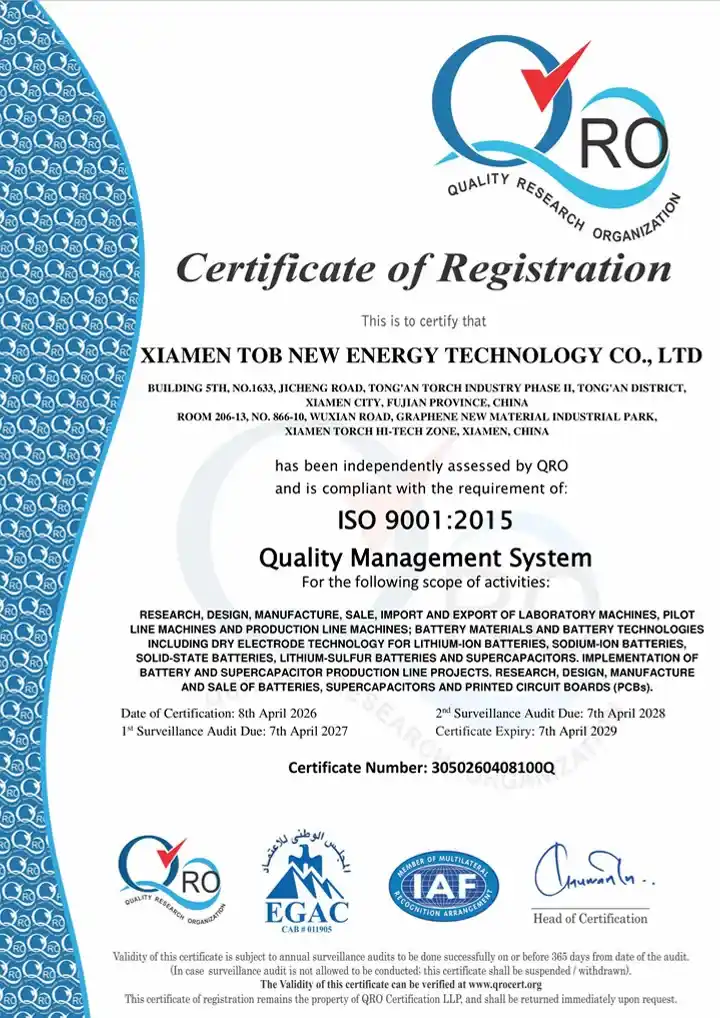
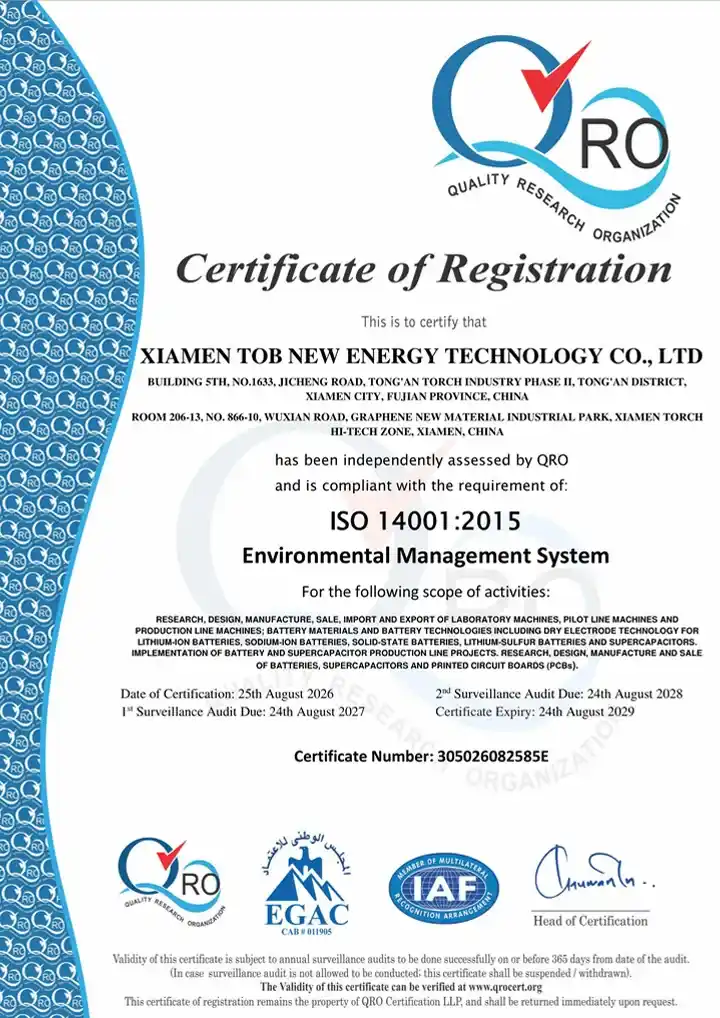
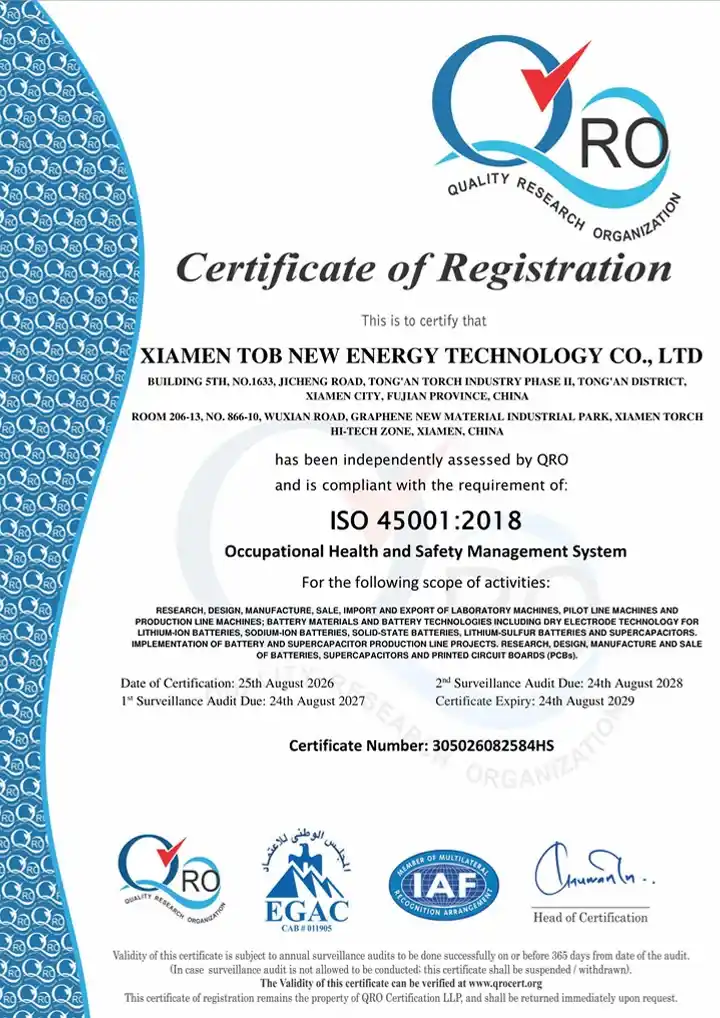
TOB-SY200J-S를 제조하는 공장은 2026년 4월 8일에 발급되어 2029년 4월 7일까지 유효한 ISO 9001(3050260408100Q)을 비롯하여 ISO 14001(305026082585E) 및 ISO 45001(305026082584HS) 인증을 보유하고 있습니다.
|
|
|
3. 코팅기 관련 특허
설립자 겸 CEO인 Dany Huang 박사는 2002년에 업계에 입문하여 2012년에 TOB NEW ENERGY를 설립했습니다. 2026년 9월 기준 그가 보유한 55건의 중국 특허 중 3건이 코팅기에 관한 것입니다: CN215429971U 실험실 규모 배터리 코팅기(2021년 9월 9일 출원), 연속 공급 장치를 갖춘 리튬 배터리 코팅기 CN215542414U(2021년 9월 1일 출원), 그리고 리튬 배터리 코팅기용 승강식 가열 장치 CN215612935U(2021년 9월 1일 출원)입니다. 첫 번째 특허는 본 모델이 속한 제품군인 실험실용 소형 코팅기에 해당합니다.
4. 연구 실적
당사의 인용 색인에는 707건의 기록이 있으며, 그중 70건이 특정 TOB 모델을 명시하고 있습니다. 1건의 기록에는 이 전사 코터의 300 mm 버전인 TOB-SY300J가 명시되어 있습니다. TOB-SY200J-S를 명시한 기록은 없습니다. 당사는 두 수치를 의도적으로 구분하여 안내합니다. 해당 시리즈는 실제로 사용되고 인용되었지만 이 특정 모델명은 그렇지 않으며, 평균적인 수치보다 정확한 구분을 알려드리고자 합니다.
5. 참고 프로젝트
두 가지 구축 사례를 통해 이 등급의 코터가 어떻게 활용되는지 확인할 수 있습니다. 나트륨 이온 배터리 실험실 라인 프로젝트는 나트륨 이온 라인이 글러브 박스와 마찬가지로 수분과 산소 제어를 중심으로 설계되기 때문에 가장 유사한 사례입니다. 60138 슈퍼커패시터 파일럿 라인 프로젝트는 스케일업 단계로, 동일한 코팅 방식이 더 넓은 롤러에서 구동됩니다. 두 프로젝트 페이지 모두 이 모델을 특정하여 명시하고 있지는 않습니다.
엔지니어링 FAQ
Q1: 제어 캐비닛도 글러브 박스 내부에 넣을 수 있나요?
물리적으로 넣을 수는 있지만 권장하지 않습니다. 캐비닛에는 주파수 변환기, 무접점 릴레이 및 전원 공급 장치가 들어 있으며, 박스가 수용해야 할 공간에 1280 x 450 x 520 mm의 부피와 82 kg의 무게가 추가됩니다. 캐비닛을 외부에 두면 박스는 이를 구동하는 전자 장치가 아닌 코팅 공정만 처리하면 됩니다.
Q2: 어떤 포트 크기와 유틸리티를 준비해야 하나요?
본체만 포트를 통과합니다: 1270 x 1000 x 950 mm, 580 kg. 캐비닛은 외부에 남아 있으므로 포트를 통과할 필요가 없습니다. 유틸리티 측면에서는 5 kW 기동 전력의 380 V 3상 5선식 전원, 0.5 MPa 이상의 건조 여과 공기, 570 m³/h 배기를 위한 덕트를 계획하십시오. 포트 치수를 보내주시면 주문 확정 전에 해당 치수에 맞는지 유닛을 확인해 드리겠습니다.
Q3: TOB-SY200J-S는 CE 마크가 부착되어 있습니까?
현재 보유 중인 인증서에는 해당되지 않습니다. 2024년형 전송 코터 인증서에는 SY, JYCM, VFC 및 W400 제품군의 19개 모델명이 명시되어 있으며, 이 모델은 그에 포함되지 않습니다. 수입 시 정확한 모델명에 CE 마크가 필요한 경우, 도착 후가 아닌 선적 전에 범위를 확인할 수 있도록 문의 시 요청해 주십시오.
Q4: 실제로 어떤 코팅 속도로 가동할 수 있습니까?
코팅 속도는 0~0.2 m/min이며, 기계적 최대 속도는 1 m/min입니다. 두 속도의 차이는 건조에서 비롯됩니다. 오븐의 길이는 0.5 m이므로 0.2 m/min 속도에서는 웹이 내부에서 2.5분간 머물고, 0.05 m/min 속도에서는 10분간 머뭅니다. 슬러리가 건조되는 데 2.5분 이상이 필요한 경우, 기계는 정격 코팅 속도보다 느리게 작동하며 기계적 속도를 변경해도 이는 해결되지 않습니다.
Q5: 한 기계로 양극과 음극을 모두 코팅할 수 있습니까?
네, 2000~12000 mPa·s 및 20~85% 고형분 범위 내에서 가능합니다. 차이가 나는 부분은 분위기입니다. 헤드는 양극의 경우 상대습도(RH) 35% 이하, 음극의 경우 98% 이하로 지정되어 있으며, 이 한계는 하드웨어가 아닌 슬러리에 의해 결정됩니다. 글러브 박스가 양극용으로 건조 상태를 유지한다면, 부품 교체 없이 동일한 헤드로 음극을 코팅할 수 있습니다.
Q6: 간헐적 패턴은 어떻게 설정되고 유지됩니까?
패턴은 터치 스크린에 코팅 길이와 비어 있는 간격(10~5000 mm 및 10~500 mm)으로 입력되며, 글루 롤러의 Omron 엔코더에 의해 폐쇄 루프(closed loop)로 유지됩니다. 블레이드 리프팅은 청소를 위해 듀얼 실린더로 이루어지며, 작업 간격은 볼 스크류 리니어 가이드의 서보로 설정되므로 패턴을 변경할 때 손으로 블레이드를 만질 필요가 없습니다.
글러브 박스 포트 크기, 사용하시는 기재와 슬러리, 그리고 필요한 패턴을 보내주시면 이에 맞춰 분할 레이아웃, 배기 경로 및 오븐 길이를 확인해 드리겠습니다.
이메일: tob.amy@tobmachine.com | 휴대폰 번호: +86-18120715609
검토자: Science Wang, 식스 시그마 블랙 벨트, 배터리 라인 | 최종 업데이트: 2026-11-16
당신이 우리의 제품에 관심이 있고 세부 사항을 더 알고 싶은 경우에, 여기에 메시지를 남겨주세요

 우리를 구독