Chinese
 English
 français
 Deutsch
 italiano
 español
 português
 Nederlands
 日本語


카테고리
핫 제품
Loading...
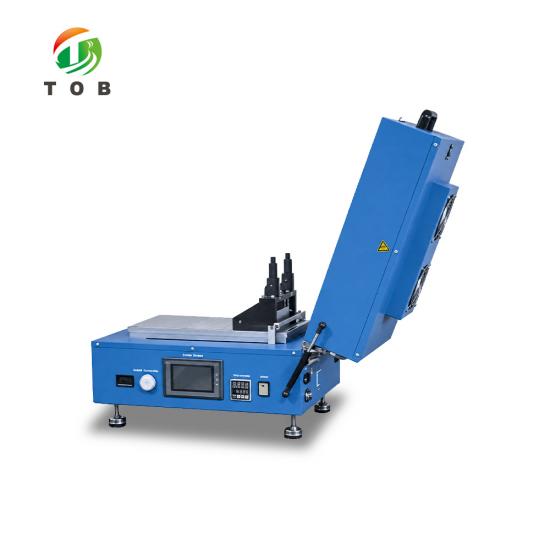
자동 필름 코팅 및 건조기, 300 및 400 mm 스트로크
브랜드:
TOB NEW ENERGY제품 번호.:
TOB-VCH-300X250 / TOB-VCH-400X250주문 (moq):
1 set지불:
L/C, T/T제품 원산지:
China배송 포트:
XIAMEN
자동 필름 코팅 및 건조기 - TOB-VCH 시리즈
가열식 평판 플랫폼 하나, 두 가지 코팅 스트로크: TOB-VCH-300X250(300 mm) 및 TOB-VCH-400X250(400 mm)
제품 개요 및 주요 용도
TOB-VCH는 가열식 평판 코터입니다. 닥터 블레이드가 진공 고정된 기판 위를 설정된 속도로 이동하며 제어된 두께의 젖은 필름을 도포하고, 아래의 플레이트가 필름을 들어 올리거나 이동시키지 않은 채 최대 130 °C에서 건조합니다. 캐스팅과 건조가 동일한 표면에서 이루어지므로, 샘플이 한 번의 패스와 한 번의 설정으로 슬러리에서 건조된 취급 가능한 필름 상태가 됩니다.
두 모델은 플랫폼을 공유합니다. 동일한 블레이드, 동일한 진공 플레이트 개념, 동일한 PLC 및 터치 스크린, 동일한 0-120 mm/s 구동 장치를 사용하며, 코팅 스트로크(300 mm 또는 400 mm), 진공 플레이트 길이(415 mm 또는 515 mm), 가열 구성, 전력 및 설치 면적에서 차이가 있습니다. 이러한 차이점들은 사양 섹션에 나란히 배치되어 있어 두 개의 별도 페이지를 읽지 않고도 모델을 선택할 수 있습니다.
권장 용도:
- 그린 레이어가 균평하게 캐스팅되어 균열 없이 건조되어야 하는 세라믹 박막
- 마이크로미터 범위의 반복 가능한 젖은 두께가 필요한 결정 및 특수 나노 박막
- 0-120 mm/s 범위가 해당 유변학에 맞춰 설정된, LFP를 포함하여 구리 또는 알루미늄 포일상의 배터리 전극 슬러리
- 수동 캐스팅에서 전동식 스트로크로 전환하며 작업자 간 편차가 해결해야 할 문제인 모든 실험실
이 제품은 생산용 코터가 아니라 블레이드 캐스팅 장비입니다. 공정이 블레이드 대신 슬롯 다이 헤드로 정의되는 경우, TOB-JYCM-800 랩 슬롯 다이 코터가 더 적합하며, 한 번에 한 시트씩이 아니라 움직이는 웨브에서 연속 코팅이 필요한 경우 TOB-SY300J 롤투롤 코팅기를 확인하십시오.
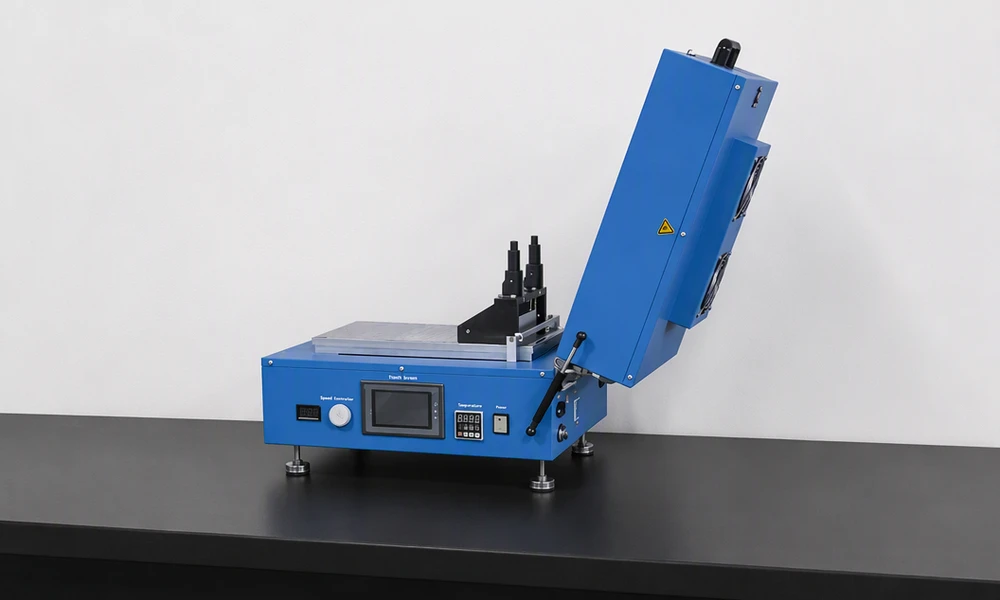
실험실 벤치 위에 설치된 TOB-VCH-300X250, 뚜껑이 열려 있고 코팅 베드 위에 닥터 블레이드 어플리케이터가 장착되어 있습니다.
전체 사양
두 모델 간에 변경되지 않는 모든 항목은 첫 번째 표에 있으며, 변경되는 모든 항목은 두 번째 표에 두 개의 열로 나뉘어 있어 단일 행에서 차이점을 확인할 수 있습니다.
1. 공통 사양
| 매개변수 | 값 (두 모델 모두) |
|---|---|
| 코팅 방식 | 표준 필름 어플리케이터를 사용한 평판 코팅; 수동 드로우다운을 위한 닥터 블레이드 또는 바 코터 |
| 코팅 속도 | 0-120 mm/s (LFP 슬러리용으로 설정) |
| 블레이드 간격 | 0-6 mm, 조절 가능 |
| 코팅 정확도 | ±3 μm (선택 사항: 1 μm 다이얼 게이지) |
| 가열 및 건조 | 실내 온도 ~ 130 °C, 디지털 온도 컨트롤러, ±2 °C |
| 진공 플레이트 | 알루미늄 진공 플레이트 |
| 진공 펌프 | 오일프리 펌프, 내장형; 대신 외부 진공원을 연결할 수 있음 |
| 전원 공급 장치 | 220 V / 50 Hz |
| 제어 | 터치 스크린이 있는 PLC; 스트로크, 속도 및 온도가 매개변수로 설정됨 |
2. 두 모델의 차이점
| 매개변수 | TOB-VCH-300X250 | TOB-VCH-400X250 |
|---|---|---|
| 코팅 행정 | 300 mm, 터치스크린에서 무단 조절 가능 | 400 mm, 터치스크린에서 무단 조절 가능 |
| 진공 플레이트 크기 | L415 x W300 x H23 mm | L515 x W300 x H23 mm |
| 가열 방식 | 플레이트에서 대면적 균일 가열 | 상하부 균일 가열 |
| 코팅 폭 | 100 mm 기본; 150 mm 및 250 mm 어플리케이터 옵션; 최대 250 mm | 100 mm 기본; 150 mm 및 250 mm 어플리케이터 옵션; 최대 250 mm |
| 전력 | 1.5 kW | 3 kW |
| 순중량 | 38 kg | 65 kg |
| 외형 치수 | L560 x W530 x H370 mm | L660 x W550 x H370 mm |
외형 치수는 대략적인 값이며 출하 전 최종 도면을 통해 확인됩니다. 이 제품군의 다른 두 가지 모델은 이 페이지에 포함되어 있지 않습니다. 더 짧은 행정의 TOB-VCH-300X200 및 양산형 롤투롤 장비가 그것입니다.
전기 및 기계 부품
장비의 교정 유지 기간을 결정하는 부품들은 아래에 나열되어 있습니다. 두 모델 간에 세 가지 항목이 다르며, 평균값으로 처리하지 않고 양쪽 열에 모두 표시했습니다.
| 부품 | TOB-VCH-300X250 | TOB-VCH-400X250 |
|---|---|---|
| 터치스크린 | Samkoon | Samkoon |
| 스테퍼 모터 | Leadshine / Zhikong | Leadshine |
| 온도 조절기 | Autonics | 오토닉스 |
| 중간 릴레이 | IDEC | 아이덱 |
| 솔리드 스테이트 릴레이 | FOTEK | 포텍 |
| 전원 공급장치 | MEAN WELL | 민웰 |
| 회로 차단기 | CHINT | 정태 |
| 공압 피팅 | AirTAC | 에어텍 |
| 베어링 | NSK / HRB | HRB |
| 리니어 베어링 | MYT | MYT |
| 가열 튜브 | Linzhi | 린지 |
납품 요구사항을 충족하기 위해 공급업체는 고객에게 사전 통지 없이 시장 가용성에 따라 다른 브랜드의 동등한 등급 대안으로 부품을 교체할 수 있는 권리를 보유합니다.
가열식 진공 플레이트가 필름을 바꾸는 이유
젖은 필름은 수명이 처음 몇 분 동안 매우 취약합니다. 그것에 닿거나, 기울이거나, 고르지 않게 건조시키는 모든 것은 나중에 두께 편차, 갈라진 가장자리 또는 핀홀로 나타나며, 그때가 되면 원인을 파악하기 어렵습니다. 플레이트는 이러한 고장 모드 중 세 가지를 한 번에 해결합니다.
기판을 평평하게 유지합니다.구리 및 알루미늄 호일은 롤의 컬과 기억을 가진 채로 공급됩니다. 가장자리를 테이프로 고정해도 중앙에서 여전히 들뜨며, 블레이드는 중앙에서 더 얇고 가장자리에서 더 두꺼운 필름을 절단하게 됩니다. 진공은 전체 시트를 가공된 알루미늄 표면에 밀착시키므로 블레이드는 전체 너비에 걸쳐 하나의 평면을 보게 됩니다.
기판에서 위쪽으로 건조됩니다.열은 플레이트와 호일을 통과하여 젖은 층의 바닥으로 전달됩니다. 필름이 아래쪽의 호일에 고정되어 있는 동안 용매는 자유 표면에서 빠져나가는데, 이는 필름이 수축하면서 가장자리가 피막화되거나 물집이 생기거나 들뜰 수 있는 트레이 위의 오븐에서 시료를 건조하는 것과 반대입니다.
취급 단계를 제거합니다.캐스팅, 건조 후 진공을 해제하고 완성된 필름으로 샘플을 떼어냅니다. 젖은 상태로 옮길 필요가 없으므로 처짐, 물결 현상, 코팅과 건조 사이의 시료 재정렬이 없습니다.
최고 온도는 130 °C이며 디지털 컨트롤러에 의해 ±2 °C로 유지됩니다. 이는 테이프 캐스팅에 사용되는 물, 에탄올, NMP 및 대부분의 저비점 용매를 커버하지만, 소결이나 어닐링 온도가 아닌 건조 온도입니다. 공정에 200 °C 이상이 필요한 경우 모델에 관계없이 이 장비는 적합하지 않습니다.
주요 엔지니어링 특성
- 대면적 균일 가열.300X250은 전체 작업 영역에 걸쳐 플레이트에서 가열되고, 400X250은 위와 아래에서 균일하게 가열됩니다. 두 모델 모두 필름이 더 천천히 건조되어 중앙과 다른 미세 구조를 갖게 되는 스트로크 끝 부분의 콜드 밴드가 없다는 동일한 목표를 지향합니다.
- 모터 구동 블레이드, 무단 속도.캐리지(carriage)는 스테퍼 모터로 구동되며, 속도는 터치스크린에서 0~120 mm/s 범위 내에서 설정할 수 있습니다. 수동 캐스팅은 필름 두께가 작업자가 밀어내는 속도에 좌우되기 때문에, 두 사람이 하나의 슬러리로 두 개의 서로 다른 시료를 만들게 되는 이유입니다.
- 진공 알루미늄 플레이트.테이프 없이 몇 초 만에 호일을 고정하고 분리할 수 있으며, 내장된 무오일 펌프 덕분에 외부 진공 라인이 필요 없습니다. 실험실에 이미 외부 진공원이 있는 경우 이를 대신 연결할 수 있습니다.
- 표준 필름 어플리케이터, 0~6 mm 간격.습식 두께는 어림짐작이 아니라 간격에 의해 설정되며, 다른 전단 영역이 필요한 경우 수동 드로다운 대신 바 코터나 기타 계량 장치를 사용할 수 있습니다.
- 글러브박스에 들어갈 정도로 충분히 작습니다.전체 기기는 불활성 분위기 박스 내부에 들어가도록 제작되어, 슬러리가 캐스팅과 건조 사이에 실험실 공기에 노출될 수 없는 리튬 금속, 나트륨 및 기타 공기 민감성 화학 물질에 사용할 수 있습니다.
- 터치스크린이 포함된 PLC.스트로크 길이, 캐리지 속도, 온도 및 진공 시퀀스는 기계적 스톱퍼가 아니라 매개변수로 설정되므로, 레시피를 작성하고 반복하여 다음 작업자에게 전달할 수 있습니다.
작동 권장 사항, 유지 관리 및 안전
1. 코팅 작업 전 및 작업 중
- 알코올과 부드러운 천으로 플레이트와 블레이드를 닦습니다. 블레이드 아래에 말라붙은 슬러리 조각이 하나만 있어도 필름에 세로 줄무늬가 생깁니다.
- 진공 플레이트 위에 포일이나 기판을 올리고 진공을 켠 다음, 다음 단계로 넘어가기 전에 시트가 네 모서리 모두에 걸쳐 평평하게 밀착되었는지 확인합니다.
- 어플리케이터의 웻 갭(wet gap)을 0~6 mm 범위 내에서 설정하고 잠급니다.
- 터치스크린에 스트로크 길이와 캐리지 속도를 입력합니다. 둘 다 무단 조절이 가능하므로 실험 노트에 적은 숫자가 곧 기계가 작동하는 수치입니다.
- 플레이트 온도를 설정하고 설정값의 ±2 °C 이내로 유지될 때까지 기다립니다. 아직 온도가 올라가는 중인 플레이트에 캐스팅하면 길이 방향으로 건조 속도가 변하는 필름이 만들어집니다.
- 캐스팅한 후, 진공을 해제하고 시료를 들어 올리기 전에 필름을 플레이트 위에 그대로 두어 건조시킵니다. 일찍 진공을 해제하는 것은 필름이 말리거나 갈라지게 만드는 가장 흔한 원인입니다.
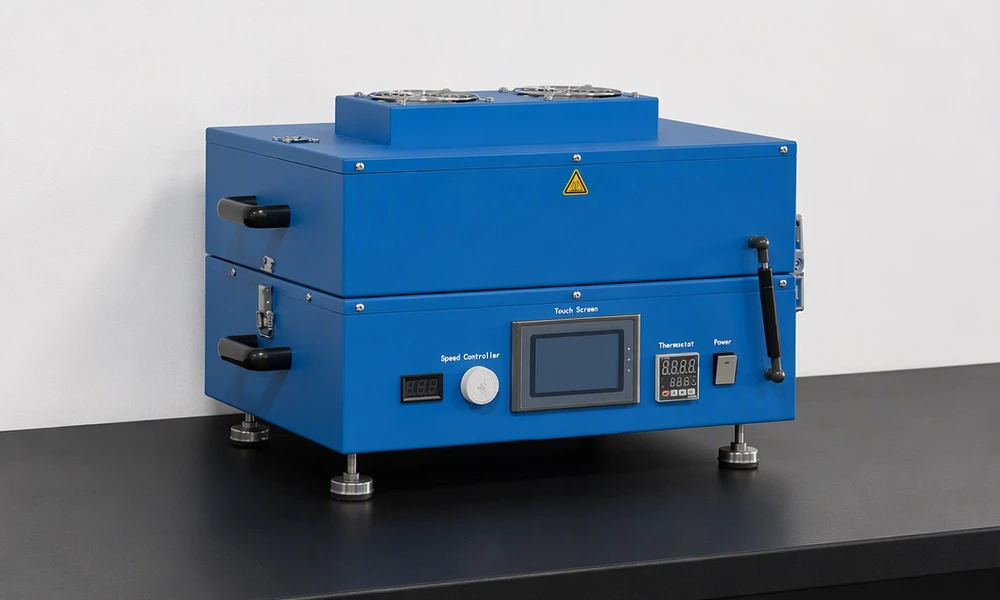
뚜껑이 닫힌 상태의 동일한 기기, 즉 필름이 플레이트 위에서 건조되는 동안 유지되는 위치입니다.
캐리지가 멈춘 후에도 플레이트는 설정된 온도를 유지합니다. 손가락이 아닌 핀셋이나 블레이드를 사용하여 시료를 옮기세요.
2. 유지보수 및 안전
- 청소. 알코올을 적신 부드러운 천으로 정기적으로 닦아내고, 플레이트와 블레이드에 마른 슬러리가 남지 않도록 하십시오.
- 윤활. 캐리지가 원활하게 계속 작동하도록 가동부에 오일을 치십시오. 가이드 레일이 건조해지면 속도 물결 현상이 먼저 나타납니다.
- 장기간 미사용 시. 기계를 보관하기 전에 가동 표면을 청소한 다음 방청유를 뿌려주십시오.
- 패스너. 일정에 따라 나사, 너트, 핀을 점검하십시오. 코팅기의 패스너가 느슨해지면 품질 위험과 안전 위험이 모두 발생합니다.
- 이동 구역에 손 넣지 않기. 기계가 작동하는 동안 이동 구역이나 작업 구역에 손이나 신체의 어떤 부분도 절대 넣지 마십시오. 예상치 못한 작동으로 인해 부상을 입는 사람이 없도록 한 번에 한 사람만 기계를 조작해야 합니다.
- 무단 분해 금지. 외부 기술자 및 공장에서 지정하지 않은 인원은 장비를 분해해서는 안 됩니다.
엔지니어링 FAQ
Q1: 왜 130 °C에서 멈추며, 이 기계로 건조할 수 없는 것은 무엇인가요?
130 °C는 열처리 온도가 아니라 건조 온도이기 때문입니다. 이 온도는 테이프 캐스팅에 사용되는 물, 에탄올, NMP 및 기타 저비점 용제를 블레이드가 입자에 부여한 위치에 입자가 그대로 유지된 상태로 필름이 굳을 만큼 빠르게 제거합니다. 그러나 세라믹을 어닐링하거나, 양극을 소결하거나, 200 °C 이상에서만 휘발되는 고비점 첨가제를 날려버리는 작업은 수행할 수 없습니다. 제조 공정에 그러한 온도가 필요한 경우, 한계는 모델이 아니라 플레이트에 있으므로 튜브 퍼니스나 고온 코터가 올바른 장비입니다.
Q2: 호일을 테이프로 붙이는 대신 진공으로 고정하는 이유는 무엇인가요?
테이프는 가장자리만 닿기 때문에 말린 호일의 가운데는 여전히 가교 역할을 하고, 블레이드는 그 가교 위로 지나가면서 틈새가 나타내는 것보다 더 얇은 필름을 절단하게 됩니다. 진공은 전체 면적에 한꺼번에 작용하여 시트를 가공된 평면 위로 끌어당깁니다. 또한 호일에 접착제를 남기지 않는데, 이는 코팅된 시트가 잔여물로 인해 스택이 오염될 수 있는 셀 조립 단계로 바로 들어가는 경우에 중요합니다.
Q3: 닥터 블레이드와 바 코ater 중 어느 것을 선택해야 하며, 그 이유는 무엇입니까?
블레이드는 이 플랫폼의 표준 도구입니다. 하나의 갭, 하나의 속도, 전체 스트로크에 걸쳐 일정한 두께의 필름을 제공하며, 연구 중인 변수가 코팅 방법이 아니라 슬러리일 때 원하는 바입니다. 바 코터는 다른 전단 이력을 적용하며 매우 얇은 필름이나 와이어 바를 지정하는 문헌 레시피를 재현하는 데 더 좋습니다. 둘 다 여기서 사용할 수 있으며, 블레이드는 기본 사양으로 제공되고 바는 수동 드로우다운 옵션입니다.
Q4: 300X250은 1.5 kW가 필요한데, 왜 400X250은 3 kW가 필요한가요?
사양 표에 나열된 두 가지 차이점과 일치합니다. 플레이트가 더 길고(415mm 대비 515mm), 400X250은 상단과 하단에서 가열하는 반면 300X250은 플레이트에서 가열합니다. 더 길어진 가열 영역과 두 번째 가열 표면은 공급해야 할 열량이 대략 두 배가 되며, 이는 1.5 kW와 3 kW 사이의 차이 수준입니다. 또한 이것이 400X250이 벤치 회로를 공유하는 대신 설치 전에 자체 전원 공급 장치를 확인해야 하는 이유입니다.
Q5: 글러브박스 안에 코팅기를 넣는 이유는 무엇인가요?
리튬 금속, 나트륨 및 여러 황화물계의 경우 슬러리가 캐스팅과 건조 사이에 실험실 공기에 노출될 수 없기 때문입니다. 수분과 산소가 신선한 필름 표면에서 반응하며, 샘플이 셀에 도달하기도 전에 손상이 발생합니다. 박스 내부에서 캐스팅과 건조를 진행하면 전체 공정이 단일 대기 중에서 유지되므로 장비가 콤팩트하게 제작된 이유이기도 합니다. 앤티챔버를 통과하지 못하는 장비는 이러한 방식으로 전혀 사용할 수 없는 장비입니다.
Q6: 300X250과 400X250 중 어떤 모델이 필요합니까?
사양이 아니라 샘플부터 시작하세요. 스트로크는 가장 긴 샘플에 양쪽 끝의 리드인과 리드아웃을 더한 것보다 길어야 합니다. 그렇지 않으면 블레이드가 필름의 일부 구간에서 여전히 가속 중이거나 이미 감속 중이기 때문입니다. 그런 다음 동일한 샘플에 대해 진공 플레이트 길이를 확인하세요. 415mm 플레이트는 양쪽 끝에 여유를 두고 400mm 시트를 유용하게 고정할 수 없기 때문입니다. 마지막으로 설치 면적과 전원을 확인하세요. 1.5 kW의 경우 560 x 530 mm, 3 kW의 경우 660 x 550 mm입니다. 300mm 스트로크조차도 실제로 다루는 샘플에 비해 너무 많은 미사용 플레이트를 남기는 경우, 동일 제품군의 더 짧은 300X200이 더 작고 저렴한 해답입니다.
슬러리, 젖은 두께, 용제, 코팅해야 하는 가장 큰 샘플의 크기를 보내주시면 두 스트로크 중 어느 것이 적합한지, 표준 100mm 어플리케이터로 충분한지 아니면 150mm 또는 250mm 버전이 필요한지 알려드리겠습니다.
tob.amy@tobmachine.com | +86 181 2071 5609
검토자: Science Wang, 식스 시그마 블랙 벨트, 배터리 라인 | 최종 업데이트: 2026-10-21
당신이 우리의 제품에 관심이 있고 세부 사항을 더 알고 싶은 경우에, 여기에 메시지를 남겨주세요


 우리를 구독