Chinese
 English
 français
 Deutsch
 italiano
 español
 português
 Nederlands
 日本語


- 홈
- >
카테고리
핫 제품
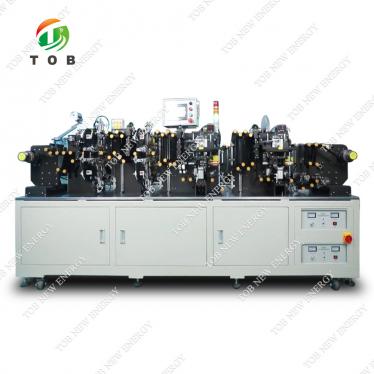
특허 CN215600399U - 핫 나이프가 있는 전극 권선기
Oct 22,2026하나의 기계에서 완성된 전극 스트립을 정렬, 이송, 열연화, 권선 및 열단절 처리 - 한 명의 작업자가 전 과정을 실행합니다.
전체 명세서 및 도면: Google Patents의 CN215600399U
전극은 배터리가 충방전되는 매개체이자 전체 리튬 이온 셀의 핵심입니다. 그 제조 공정은 펄핑부터 정밀 코팅, 캘린더링 및 스트립 절단에 이르며, 높은 압연력, 슬리팅 나이프, 열 및 회전 메커니즘을 포함하는 장비를 사용합니다. 그러나 그 과정 속에서 완성된 전극 스트립의 권선 작업은 과소평가된 병목 구간이었습니다. 명세서에 따르면 권선 공정과 같은 전극 측 기술의 영향이 종종 과소평가되며 해당 공정은 낮은 효율성으로 고통받았다고 명시되어 있습니다.
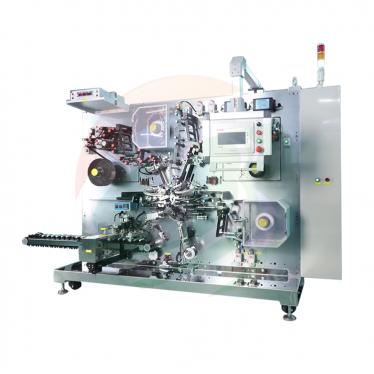
2021년 9월 9일에 출원된 CN215600399U는 권선 작업을 수동 허드렛일에서 단일 제어 작업으로 전환합니다. 이 기계는 스트립을 수직으로 정렬하고 부드러운 그립의 롤러 세트를 통해 공급하며, 단단히 감을 수 있도록 열연화하고, 동력 플랫폼에서 권선한 후, 코일이 결속되면 고온 절단 블레이드로 절단합니다. 작업자 1명, 기계 1대, 별도의 절단 스테이션이 필요 없습니다.
특허 정보
| 공개 번호 | CN215600399U |
| 발명의 명칭 (원문) | 一种用于电池生产的电池极片卷绕机 (Electrode Winder with Integrated Hot Knife) |
| 발명자 | Huang Zhengyao (Dany Huang); Chen Lucai (Tobey Chen) |
| 현재 양수인 | XIAMEN TOB NEW ENERGY TECHNOLOGY Co., Ltd. - TOB NEW ENERGY의 등록 법인 |
| 출원일 | 2021년 9월 9일 |
| 등록일 | 2022년 1월 21일 |
| 문서 유형 | 실용신안 (등록, 종류 코드 U) |
| 법적 상태 | 유효 |
| 예상 만료일 | 2031년 9월 9일 |
| 도면 | 6개 도면 |
이 특허가 해결하는 생산 문제
명세서는 전극 권취가 그 중요성에 비해 왜 더 많은 주목을 받아야 하는지 설명합니다. 전극 스트립은 충방전의 물리적 매개체이므로 슬리팅 후 처리 방식이 후속 공정 전체에 영향을 미칩니다. 권취 단계는 비효율적이었으며 그 이유는 구조적이었습니다. 피딩, 정렬, 권취, 그리고 완성된 코일을 유입되는 스트립으로부터 절단하는 작업 등 여러 개의 개별 스테이션이 필요했고 각 단계마다 작업자의 손길이 필요했습니다. CN215600399U는 이러한 스테이션들을 하나의 기계로 통합하고 프로세스 전체를 하나의 제어기로 제어합니다.
메커니즘 작동 방식
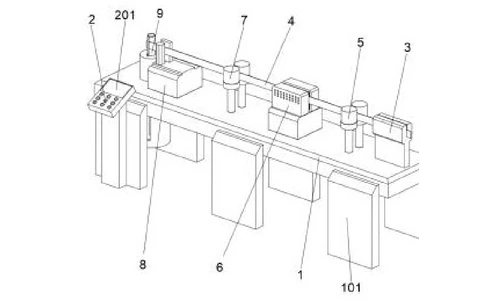
정렬부터 권취까지의 스트립 경로
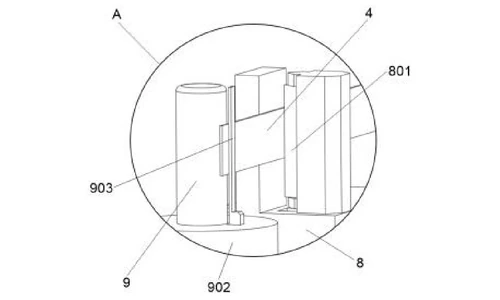
전극 스트립(4)이 기계 우측의 위치 정렬 시트(3)으로 유입되어 좌측으로 인출되므로, 스트립에 다른 작업이 가해지기 전에 수직 평면으로 설정됩니다. 시트에서 스트립은 순서대로 첫 번째 롤러 세트(5), 히터(6), 두 번째 롤러 세트(7), 열 절단날(801)이 있는 핫 나이프 커터(8), 그리고 마지막으로 권취 로드(9)로 이동합니다. 본체(1)는 지지대(101) 위에 있고, LED 디스플레이(201)가 있는 제어기(2)는 전면 좌측에 위치합니다.
긁힘 없이 잡아주는 롤러 세트
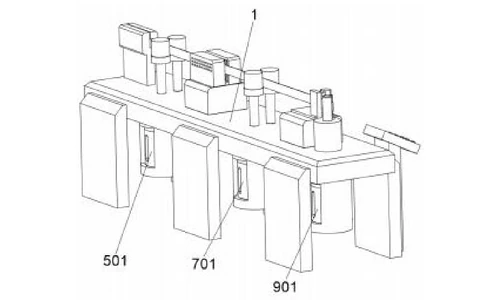
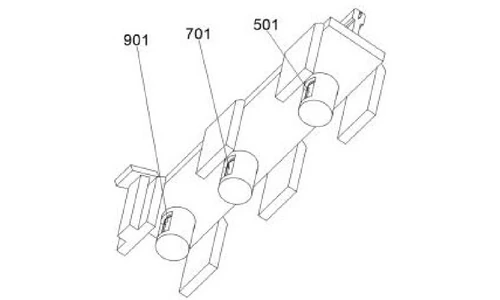
첫 번째 및 두 번째 롤러 세트(5, 7)는 스트립을 왼쪽으로 이동시키며 각각 첫 번째 롤러 세트 아래의 첫 번째 구동 모터(501)와 두 번째 롤러 아래의 두 번째 구동 모터(701)에 의해 직접 구동됩니다. 외부 표면은 연질 고무로 코팅되어 있으며, 명세서에 따르면 이는 금속 롤러 표면이 전극을 긁는 것을 방지하고 스트립이 미끄러지는 것을 방지하는 두 가지 역할을 합니다. 확실한 밀착을 위해 롤러 표면 사이의 최소 간격은 전극 두께보다 1 mm 작게 설정되어 닙 압력을 높여 스트립이 미끄러지지 않도록 합니다.
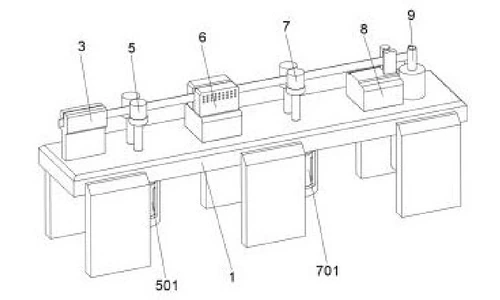
가열 및 권취 플랫폼
heater (6)는 감기 전에 전극 스트립을 부드럽게 하여 스트립이 손상 없이 로드에 감기도록 합니다. 권선 로드(9)의 하단은 권선 플랫폼 (902)에 연결되며, 이는 제3 구동 모터 (901)에 의해 구동됩니다. 플랫폼의 전면 상단에 있는 가동 누름 시트 (903)은 권선 중에 스트립을 권선 로드의 측면에 밀착시킵니다. 안쪽 면은 원호면으로 되어 있어 접촉 면적이 넓어지므로 플랫폼이 로드를 회전시킬 때 부드러워진 스트립이 단단하게 눌립니다.
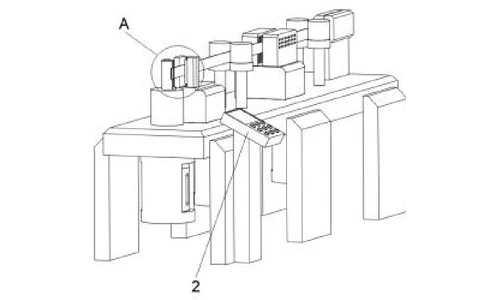
절단 및 1인 작업
코일이 완성되고 전극이 스트랩으로 고정되면, 핫 나이프 커터의 열절단 블레이드 (801)이 스트립을 절단하고, 작업자는 완성된 코일을 로드에서 들어 올립니다. 히터, 핫 나이프 커터, 권선 플랫폼이 모두 하나의 제어기에 전기적으로 연결되어 있으므로, 이 특허는 다음과 같은 이점을 달성합니다: 권선 단계 전체를 통해 한 사람이 하나의 기계를 운영할 수 있습니다.
주요 효과
| 이점 | 관련 메커니즘 |
|---|---|
| 1인 1대 기계 생산 | 단일 제어기 아래 모든 스테이션 통합 |
| 크게 향상된 권선 효율 | 통합된 권선 플랫폼 및 핫 나이프 절단 |
| 스크래치 및 미끄러짐이 없는 스트립 이송 | 스트립 두께보다 1 mm 낮은 닙 갭을 가진 연질 고무 커버 롤러 세트 |
| 정밀한 권선 형상 | 수직 평면에 스트립을 유지하는 위치 정렬 시트 |
| 견고하고 손상 없는 코일 형성 | 열 연화 및 원호면 가동 누름 시트 |
다중 스테이션 전극 권선과의 비교
권선 단계에는 공급, 정렬, 권선, 절단의 여러 별도 스테이션이 필요하여 비효율적이고 인력이 많이 소요되었습니다. 본 특허는 단일 제어기 하에 하나의 기계에서 전체 스트립 경로를 통합합니다.
| 항목 | 기존 방식 | 본 특허 설계 |
|---|---|---|
| 레이아웃 | 분리된 공급, 정렬, 권선 및 절단 스테이션 | 단일 제어기 하에 하나의 기계로 통합된 모든 스테이션 |
| 스트립 이송 | 스크래치나 미끄러짐이 발생할 수 있는 그리핑 | 스트립 두께보다 1 mm 작은 닙 갭이 있는 연질 고무 커버 롤러 세트 |
| 절단 | 권취 후 별도의 절단 공정 | 권취 플랫폼에 통합된 핫나이프 절단 |
이 기술이 현재 사용되는 곳
이 특허는 TOB의 전극 권취기 뒤에 있는 권취 아키텍처를 다룹니다. 이 특허가 보호하는 구성(수직 스트립 정렬, 부드러운 그립 이송, 단일 플랫폼에서의 열 연화 및 핫나이프 절단)은 당사의 권취 장비가 별도의 절단 작업 없이 전극 코일을 완성하는 방식입니다.
관련 장비 문의: 견적 요청
자주 묻는 질문
특허 CN215600399U는 어떤 내용을 다루나요?
배터리 생산용 전극 권취기를 다룹니다. 스트립을 수직으로 유지하는 위치 정렬 시트, 스트립을 이송하는 연질 고무 커버 롤러 세트 2개, 스트립을 연화시키는 히터, 뜨거운 절단 날이 있는 핫나이프 커터, 그리고 이동식 누름 시트가 있는 동력식 권취 플랫폼상의 권취봉을 포함하며, 이 모두가 하나의 컨트롤러로 제어됩니다.
배터리 생산에서 전극 권취가 병목 현상이었던 이유는 무엇인가요?
권취 공정과 같은 전극 측 기술은 종종 과소평가되었지만, 스트립은 배터리 충방전의 캐리어입니다. 명세서에 따르면 권취 공정은 효율성이 낮았으며, 이 기계는 공급, 정렬, 권취 및 절단을 하나의 제어된 작업으로 결합하여 이 문제를 해결합니다.
롤러 세트를 연질 고무로 덮고 간격을 더 좁게 설정한 이유는 무엇인가요?
연질 고무는 금속 롤러 표면이 전극 스트립을 긁는 것을 막고 스트립이 미끄러지는 것을 방지합니다. 롤러 표면 사이의 최소 간격은 전극 두께보다 1 mm 더 작게 설정되어 이송 중 스트립이 미끄러지지 않도록 닙 압력을 높입니다.
권취하기 전에 스트립을 가열하는 이유는 무엇인가요?
히터는 전극 스트립이 권취봉에 도달하기 전에 연화시키므로, 연화된 스트립이 봉에 깔끔하게 감깁니다. 내면이 호형 표면인 이동식 누름 시트가 플랫폼이 회전하는 동안 스트립을 봉에 단단히 밀착시킵니다.
완성된 코일은 들어오는 스트립과 어떻게 분리되나요?
권취가 완료되고 전극이 스트랩으로 고정되면, 핫나이프 커터의 뜨거운 절단 날이 스트립을 절단합니다. 그런 다음 작업자가 권취봉에서 완성된 코일을 들어 올립니다. 절단은 별도의 절단 스테이션 없이 인라인으로 이루어집니다.
특허 CN215600399U는 아직 유효한가요?
네. 활성 상태이며, 2021년 9월 9일에 출원되어 2022년 1월 21일에 등록되었고, 예상 만료일은 2031년 9월 9일입니다.
전체 명세서 및 도면: Google Patents의 CN215600399U
 우리를 구독