Chinese
 English
 français
 Deutsch
 italiano
 español
 português
 Nederlands
 日本語


- 홈
- >
카테고리
핫 제품
특허 CN215587201U - 압력 감지 기능이 있는 배터리 선별기
Oct 20,2026셀은 컨베이어를 따라 압력 감지 검사 베이스에 탑재되어 이동합니다. 고무 푸셔가 장착된 전동 실린더가 불량품을 선별 상자로 밀어내며, 비상 정지 볼트로 구동 샤프트를 잠글 수 있습니다.
전체 명세서 및 도면: Google Patents의 CN215587201U
배터리가 생산된 후에도 검사를 거쳐야 하며, 종래 기술에서는 이 검사가 느린 방식으로 이루어졌습니다. CN215587201U의 명세서는 기존 기술의 문제를 명확히 지적합니다. 기존 기술에서는 배터리가 생산 후 수작업으로 일괄 처리하여 하나씩 테스트한 후에야 선별되었기 때문에 선별 효율이 낮았으며, 수동 테스트를 위해 라인을 멈춰야 하는 경우 다음 공정 단계로 공급할 수 없습니다.
본 특허는 수작업 단계를 인라인 스테이션으로 대체합니다. 배터리가 검사 베이스의 컨베이어 위를 이동하고, 각 베이스의 압력 센서가 이동 중인 셀을 판정하며, 고무 푸셔가 있는 전동 실린더가 라인을 멈추지 않고 규격 외 셀을 선별 상자로 배출합니다.
특허 정보
| 공개 번호 | CN215587201U |
| 출원 번호 | CN202122171465.1U |
| 발명의 명칭 (원문) | 一种电池生产用的分选机 (압력 감지 기능이 있는 인라인 배터리 선별기) |
| 발명자 | Huang Zhengyao (Dany Huang); Chen Lucai (Tobey Chen) |
| 현재 양수인 | XIAMEN TOB NEW ENERGY TECHNOLOGY Co., Ltd. - TOB NEW ENERGY의 등록 법인 |
| 출원일 | 2021년 9월 9일 |
| 등록일 | 2022년 1월 21일 |
| 문서 유형 | 실용신안 (종류 코드 U) |
| 법적 상태 | 유효 |
| 만료 예정일 | 2031년 9월 9일 |
| 도면 | 도면 7점 |
| 공식 기록 | Google Patents의 CN215587201U |
이 특허가 해결하는 생산 문제
생산 후 분류는 수동 병목 현상령이었습니다. 배터리가 제조되면 사용되거나 출하되기 전에 반드시 검사 및 분류되어야 합니다. 선행 기술은 수동으로 배치 단위로 배터리를 테스트한 다음 분류하는 방식으로 이를 수행했으며, 명세서는 해당 수동 배치 테스트가 분류 효율이 낮았던 이유라고 명시하고 있습니다.
인라인 판정에는 라인 위의 센서가 필요합니다. 멈추지 않고 분류하기 위해, 기계는 이동하는 각 셀을 판단해야 합니다. 이 설계는 컨베이어의 모든 검출 베이스에 압력 센서를 배치하여, 벨트가 작동하는 동안 측정과 분류 결정이 모두 이루어지도록 합니다.
따라서 CN215587201U는 명세서가 명시적으로 주장하는 두 가지 결과를 목표로 합니다. 첫째, 서로 다른 검출 장비로 교체할 수 있는 검출 베이스를 통해 자동 검출 및 분류가 가능한 더 높은 실용성이고, 둘째, 푸셔의 부드러운 밀어내기 및 복귀와 컨베이어의 비상 정지를 통한 더 높은 안정성입니다.
메커니즘 작동 방식
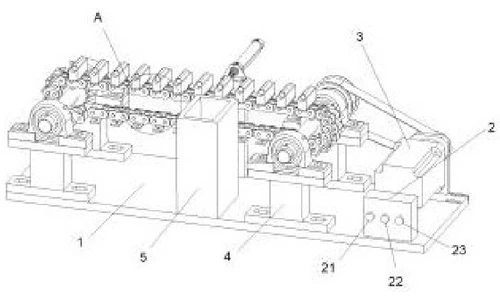
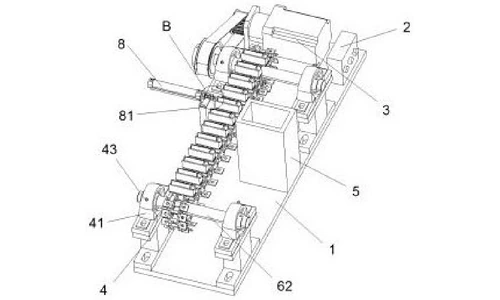
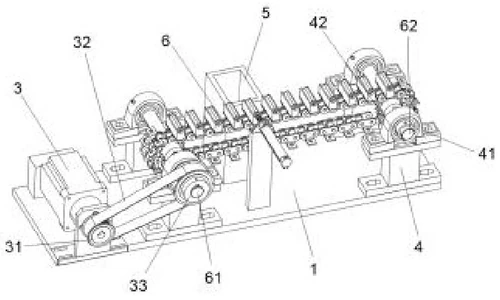
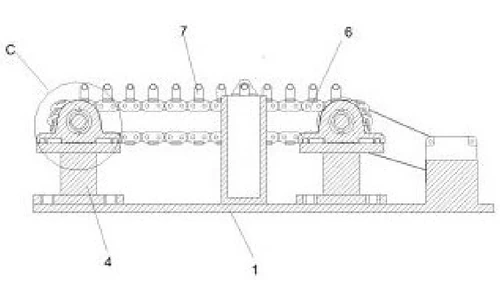
이 기기는 작업대 규모의 라인입니다. 우측의 컨트롤러, 그 뒤쪽의 모터, 메인 컨베이어를 지지하는 두 개의 벨트 및 구동축, 그리고 벨트의 먼 쪽에 있는 분류 스테이션으로 구성됩니다. 그림 1~3은 세 가지 관점에서 전체 기기를 보여주고, 그림 4는 전체 단면이며, 그림 5~7은 세부 사항 A, B, C를 확대하여 보여줍니다.
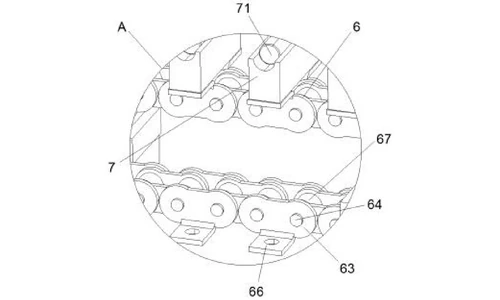
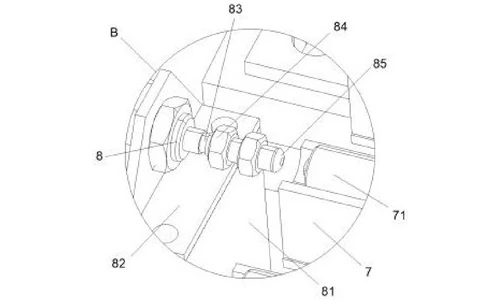
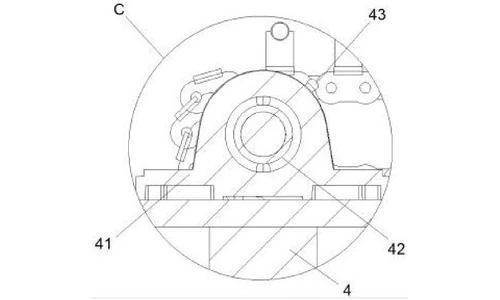
제어, 구동 및 이중 벨트 전송
작업대 상단 면의 오른쪽에는 컨트롤러가 있고, 그 전면을 따라 시작 버튼, 정지 버튼, 비상 정지 손잡이가 차례대로 위치해 있습니다. 컨트롤러 뒤쪽의 모터가 구동 휠을 회전시킵니다. 구동 휠 위의 첫 번째 컨베이어 벨트는 왼쪽에 있는 종동 휠에 도달하며, 해당 종동 휠의 내부에는 구동축이 있습니다. 구동축은 두 번째 컨베이어 벨트, 그 먼쪽 끝은 구동 축에 연결되어 작동합니다. 모든 제어 장치, 모터 및 압력 센서는 컨트롤러와 외부 전원 공급 장치에 전기적으로 연결되어 있습니다.
압력 센서가 있는 검출 베이스
검출 베이스는 두 번째 컨베이어 벨트에 의해 이송되며, 각 베이스 내부에는 배터리를 고정하기 위한 압력 센서가 장착되어 있습니다. 작업자는 벨트 한쪽 끝에서 셀을 베이스에 넣고; 각 베이스가 이동함에 따라 압력 센서가 셀의 품질을 판정하고 그 매개변수를 컨트롤러로 전송합니다.
전동 실린더가 있는 분류(다이버트) 스테이션
두 번째 컨베이어 벨트의 후면에는 고정 블록이 연결 플레이트를 지지하고 있으며, 이 플레이트의 후면 끝단에는 전동 실린더가 장착되어 있습니다. 실린더는 신축 로드를 앞으로 밀어내며, 로드의 앞쪽에는 밀려난 셀이 과도한 힘으로 인해 손상되지 않도록 고무 재질의 구동 쿠션 블록이 부착되어 있습니다. 분류 상자는 벨트를 사이에 두고 신축 로드와 반대쪽에 배치됩니다. 로드와 쿠션 블록 사이의 로드에 억지 끼움 방식으로 결합된 리밋 블록은 로드가 후퇴할 때 연결 플레이트를 타격하지 않도록 멈춰줍니다.
모듈형 컨베이어 및 교체 가능한 검출 베이스
두 번째 컨베이어 벨트는 클램핑 플레이트, 클램핑 샤프트 및 클램핑 컬럼으로 조립되며, 각 클램핑 컬럼은 클램핑 샤프트와 억지 끼움으로 결합됩니다. 사양서에 따르면 이를 통해 필요에 따라 벨트 길이를 늘리거나 줄일 수 있습니다. 고정 플레이트는 클램핑 플레이트 양쪽에 볼트로 체결되어 검출 베이스와 연결되므로, 분류 요구사항이 변경될 때 검출 베이스의 볼트를 풀고 다른 검출 장비로 교체할 수 있습니다.
베어링 및 비상 제동
베어링은 구동축과 피동축의 양쪽 끝에서 샤프트를 지지합니다. 각 베어링은 고정 베이스에 장착된 연결 프레임, 그리고 비상 정지 볼트가 연결 프레임의 바깥쪽 끝에 나사 결합되어 있습니다. 비상 시 작업자는 비상 정지 버튼을 누르고, 이로 인해 전동 실린더와 모터가 강제로 정지하며, 비상 정지 볼트를 조여 베어링을 고정함으로써 구동축과 두 번째 컨베이어 벨트를 제동합니다.
공개된 작업 순서: 기계를 외부 전원 공급 장치에 연결하고 시작 버튼을 누르면, 제어기가 모터를 구동하고, 모터는 구동 휠과 첫 번째 컨베이어 벨트를 통해 종동 휠을 회전시키며, 구동축과 두 번째 컨베이어 벨트를 구동하여 검출 베이스가 원활하게 이동하도록 합니다. 작업자가 한쪽 끝에서 각 검출 베이스에 배터리를 장착하면, 압력 센서가 배터리를 판정하고 매개변수를 제어기로 전송합니다. 배터리가 품질 기준을 충족하지 못할 때 제어기는 전동 실린더를 작동시키고, 신축 로드가 연장되며, 고무 쿠션 블록이 배터리를 선별 상자로 밀어 넣습니다. 비상 시 비상 정지 버튼이 전원을 차단하고 비상 정지 볼트가 베어링을 통해 축을 제동합니다.
주장하는 이점
| 이점 | 담당 메커니즘 |
|---|---|
| 라인 상에서의 자동 검출 및 분류 | 각 검출 베이스의 압력 센서; 전동 실린더가 불량품을 선별 상자로 밀어냄 |
| 다른 선별 기준에 대한 적응성 | 고정 플레이트에 볼트로 고정된 검출 베이스를 분리하고 다른 검출 장비로 교체 가능 |
| 조절 가능한 컨베이어 길이 | 두 번째 컨베이어 벨트의 클램핑 샤프트와 억지 끼워맞춤된 클램핑 컬럼 |
| 배출 시 셀 손상 없음 | 신축 로드의 고무 구동 쿠션 블록 |
| 부드러운 밀어내기 및 복귀; 비상 제동 | 로드의 제한 블록; 연결 프레임에 나사 결합된 비상 정지 볼트가 있는 베어링 |
수동 배치 테스트 및 선별과의 비교
종래 기술은 수동으로 배치 단위로 배터리를 테스트한 후 선별했으며, 명세서에서는 이 수동 배치 테스트가 선별 효율이 낮았던 원인이라고 지적합니다. 이 기계는 컨베이어를 따라 이동하는 각 셀을 테스트하고 분류합니다.
| 차원 | 재래식 접근 방식 | 본 특허 설계 |
|---|---|---|
| 테스트 | 오프라인, 배치별 수동 테스트 | 각 검출 베이스의 압력 센서가 인라인으로 셀 테스트 |
| 분류 | 불량품의 수동 처리 | 고무 푸셔가 있는 전동 실린더가 불량품을 선별 상자로 밀어냄 |
| 적응성 | 고정된 테스트 배치 | 검출 베이스가 볼트로 고정되어 있으며 다른 선별 기준으로 교체 가능 |
현재 이 기술이 사용되는 곳
CN215587201U는 이동하는 동안 각 셀을 확인하고 멈추지 않고 불량품을 빼내는 소형 라인 끝단 스테이션인 TOB의 인라인 배터리 선별 장비의 압력 감지 컨베이어 아키텍처를 다룹니다.
- 배터리 선별 / 등급 분류기 - 팩 조립 라인용 18650 선별 유닛
- 완전한 셀 생산 라인 - 이 선별기가 배치되도록 설계된 인라인 환경
관련 장비 문의: 견적 요청
자주 묻는 질문
특허 CN215587201U는 어떤 내용을 다루고 있나요?
배터리 생산을 위한 인라인 배터리 선별기를 다룹니다. 작업대의 제어기가 모터를 구동하고, 이 모터의 구동 휠이 첫 번째 컨베이어 벨트를 통해 종동 휠을 회전시킵니다. 종동 휠은 검사 베이스가 이동하는 두 번째 컨베이어 벨트를 작동시키는 샤프트를 구동합니다. 각 검사 베이스에는 압력 센서가 장착되어 있으며, 고무 구동 쿠션 블록이 있는 전동 실린더가 규격 미달 셀을 선별 박스로 밀어냅니다.
종래 기술에서 생산 후 선별 작업이 비효율적이었던 이유는 무엇인가요?
명세서에 따르면 배터리를 생산 후 수작업으로 배치 단위로 일일이 테스트한 후에야 선별했기 때문에 선별 효율이 낮았다고 합니다. 수동 배치 테스트를 인라인 압력 감지 컨베이어로 대체하는 것이 이 특허가 해결하는 과제입니다.
기계는 셀의 불량 여부를 어떻게 판단하나요?
두 번째 컨베이어 벨트 위의 각 검사 베이스 내부에 압력 센서가 장착되어 있습니다. 벨트가 작동함에 따라 센서가 베이스 내의 배터리를 판단하고 측정된 매개변수를 제어기로 전송합니다. 배터리가 품질 기준을 충족하지 못하면 제어기가 전동 실린더를 작동시키고 텔레스코픽 로드가 셀을 선별 박스로 밀어냅니다.
이 기계를 다른 선별 기준으로 조정할 수 있나요?
네. 각 검사 베이스는 컨베이어의 고정 플레이트에 볼트로 고정되어 있으므로, 선별 요구 사항이 변경될 때 분리하여 다른 검사 장비로 교체할 수 있습니다. 또한 두 번째 컨베이어 벨트는 모듈식으로 되어 있어, 클램핑 샤프트와 억지 끼워맞춤된 클램핑 컬럼을 통해 벨트 길이를 늘리거나 줄일 수 있습니다.
비상 정지는 어떻게 작동하나요?
비상 시 작업자가 비상 정지 노브를 누르면 전동 실린더와 모터가 강제로 정지합니다. 베어링 주변의 연결 프레임에 나사로 체결된 비상 정지 볼트를 조이면 베어링이 잠기고 구동축과 두 번째 컨베이어 벨트에 제동이 걸립니다.
특허 CN215587201U는 여전히 유효한가요?
네. TOB NEW ENERGY가 이 등록된 실용신안을 보유하고 있으며, 2021년 9월 9일에 출원되어 2031년 9월 9일에 만료될 예정인 활성 상태입니다.
전체 명세서 및 도면: Google Patents의 CN215587201U
 우리를 구독