Chinese
 English
 français
 Deutsch
 italiano
 español
 português
 Nederlands
 日本語


- 홈
- >
카테고리
핫 제품
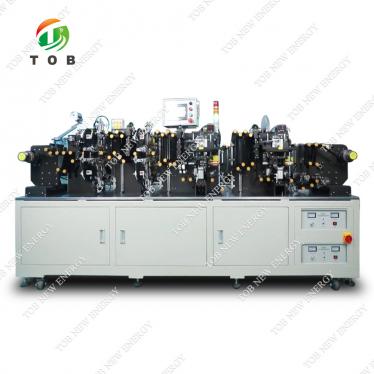
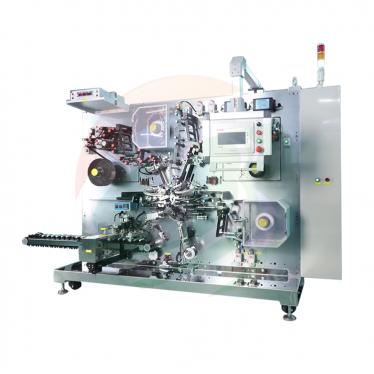
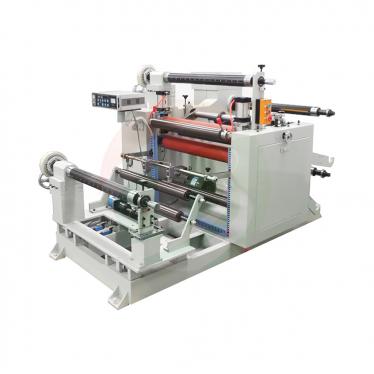
특허 CN215542414U - 논스톱 롤 교체 코팅기
Oct 10,2026다음 기재 웹 롤을 자동으로 교체하여 정지, 접합, 언와인드 작업자 없이 연속 공급이 가능한 리튬 배터리 코팅 라인.
전체 사양 및 도면: Google Patents의 CN215542414U
전극 코팅은 배터리의 설계 용량, 안전성 및 일관성이 최종 셀에 얼마나 반영되는지를 결정하는 단계입니다. 사양에서는 우수한 코팅을 배터리 용량, 안전성 및 일관성의 기본 전제라고 부릅니다. 그러나 코팅 헤드 자체는 개선되었음에도 불구하고, 주변 기계에는 사각지대가 있었습니다. 기재 웹 롤이 소진되면 라인을 정지해야 했습니다 다음 롤을 장착하기 위해서입니다. 연속 공급은 단순히 불가능했습니다.
2021년 9월 1일에 출원된 CN215542414U는 이러한 정지 문제를 해결합니다. 이 공급 구조는 램프 위에 새 웹 롤을 대기시키고, 유압식으로 결합된 두 개의 게이트 플레이트가 있는 저장 트로프에 한 번에 하나씩 계량하여 공급하며, 적외선 빔으로 작동 중인 웹의 끝을 감지합니다. 따라서 코터가 계속 코팅하는 동안 다 쓴 코어는 밀려나고 다음 롤이 제자리에 놓이게 됩니다.
특허 정보
| 공개 번호 | CN215542414U |
| 출원 번호 | CN202122096805.9U |
| 제목 (원문) | 一种带有连续上料装置的锂电池涂布机 (논스톱 롤 교체 기능을 갖춘 코팅기) |
| 발명자 | Huang Zhengyao (Dany Huang); Chen Lucai (Tobey Chen) |
| 현재 권리자 | XIAMEN TOB NEW ENERGY TECHNOLOGY Co., Ltd. - TOB NEW ENERGY의 등록 법인 |
| 출원일 | 2021년 9월 1일 |
| 등록일 | 2022년 1월 18일 |
| 문서 유형 | 실용신안 (등록, 종류 코드 U) |
| 법적 상태 | 유효 |
| 만료 예정일 | 2031년 9월 1일 |
| 도면 | 도면 4개 |
| 공식 기록 | Google Patents의 CN215542414U |
이 특허가 해결하는 생산 문제점
명세서에서는 당시 사용 가능했던 장비의 결함에 대해 명확히 지적하고 있습니다. 즉, 코팅기가 자재를 연속적으로 공급할 수 없었습니다. 기재 롤 한 개에 감긴 웹의 양은 한정되어 있으므로, 롤이 비면 작업자가 새 롤을 장착하는 동안 생산이 중단되었습니다. 최신 전극 라인에서 이러한 중단은 코팅 헤드의 유휴 시간을 발생시키고, 코팅 품질 측면에서 새로운 초기 과도 상태를 유발하며, 웹의 유효 수율이 코팅 공정에서 달성해야 하는 수준에 미치지 못하는 원인이 됩니다.
메커니즘 작동 방식
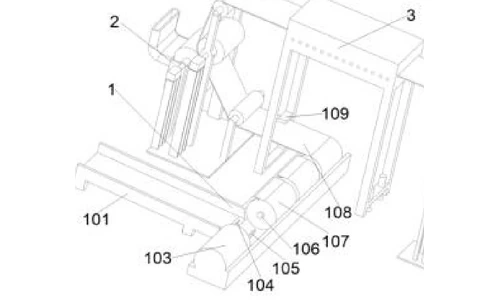
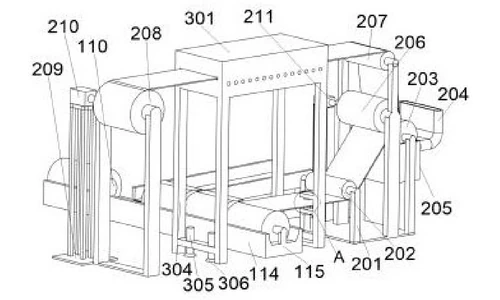
이 장비는 일렬로 배치된 세 개의 구조로 구성됩니다. 공급 구조(1), 코팅 구조(2) 및 건조 구조(3)입니다.
대기 중인 롤 및 두 개의 게이트 플레이트
새 웹 롤(107)은 저장 트로프(114)로 연결되는 소형 경사로(101)에서 대기합니다. 제1 유압 게이트 플레이트(104)는 경사로와 트로프 사이의 개구부에 위치하며, 제2 유압 게이트 플레이트(105)는 트로프 중앙에 위치하여 실제 사용 중인 롤이 지지 로드(106). 트라프 내부의 오일 유로는 두 플레이트를 유압식으로 연결합니다. 회전하는 롤이 플레이트 105를 아래로 누르면, 유압 커플링이 플레이트 104를 올려 다음 롤이 램프 밖으로 구르는 것을 차단합니다. 트라프 오른쪽 끝에 있는 배플(115)은 각각의 새 롤을 지지 로드의 정확한 작업 위치에 멈추게 합니다.
교체 사이클
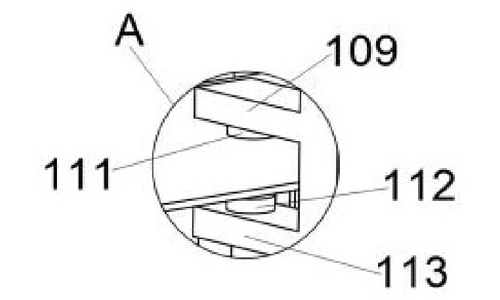
웹(108)이 다 소모되면, 웹은 더 이상 건조 프레임 브래킷에 설치된 적외선 방출기(111)와 적외선 센서(112) 사이를 통과하지 않습니다. 센서는 트라프 왼쪽 끝에 있는 유압 실린더(103)의 제어기에 신호를 보냅니다. 실린더는 로드(110)를 신장하여 사용된 코어를 지지 로드 밖으로 밀어낸 후 후퇴합니다. 트라프가 잠시 비어 있으면 플레이트 105가 더 이상 눌리지 않아 유압 커플링이 플레이트 104를 떨어뜨리고, 다음 롤이 트라프 내부와 지지 로드 위로 굴러 들어갑니다. 이는 플레이트 105를 다시 눌러 플레이트 104를 들어 올리고 차단 장치를 다시 작동시킵니다. 교체는 라인을 정지하지 않고 완료됩니다.
코팅부
웹은 지지 로드로부터 제1 가이드 롤러(202)에 의해 코팅 구조체(2)로 안내됩니다. 슬러리는 투입구(204)를 통해 원료 탱크(205)로 공급되며, 탱크 상단의 코팅 롤러(203)이 슬러리를 묻히고, 코팅 롤러 측면의 스퀴즈 롤러(206)이 도막 두께를 조절합니다. 코팅된 웹은 제2 가이드 롤러(207)을 거쳐 배출됩니다. 제1 모터 프레임(201)에 위치한 코팅 모터(211)가 이 구역을 구동합니다.
건조 및 권취
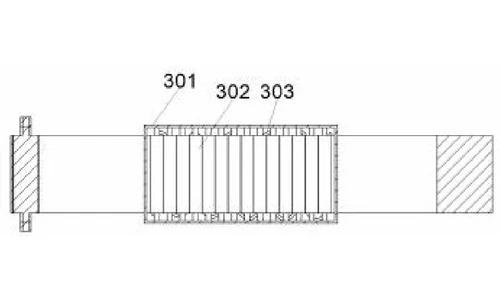
웹은 다음으로 제2 가이드 롤러 왼쪽에 있는 건조 구조체(3)으로 진입합니다. 건조 박스(301) 내부에서는 상부 내벽의 가열 튜브(303)와 내부 히터가 있는 가열 롤러(302)가 코팅층을 건조하며, 히터와 튜브는 외부에서 전력을 공급받고 제어됩니다. 건조 후 웹은 건조 구조체 측면에 있는 권취 롤러(208)로 이동하며, 이는 제2 모터 프레임(209) 아래의 권취 모터(210)에 의해 구동됩니다.
청구된 효과
| 효과 | 담당 메커니즘 |
|---|---|
| 연속적인 웹 공급, 롤 끝에서의 라인 정지 없음 | 유압으로 커플링된 2개의 게이트 플레이트가 구비된 램프 및 트라프 피더 |
| 작업자의 판단이 필요 없는 자동 교체 | 유압 실린더에 신호를 보내는 적외선 이미터/센서 쌍 |
| 안정적인 롤 위치 지정 | 지지 로드 위의 각 새 롤을 위치시키는 트로프 끝의 배플 |
| 한 번의 패스로 코팅 및 건조 | 코팅 롤러/스퀴즈 롤러 섹션 및 가열식 건조 박스 |
| 코팅 및 권취를 위한 독립형 구동 장치 | 별도의 모터 프레임에 장착된 코팅 모터 및 권취 모터 |
정지 후 접합 방식의 코팅 공급과 비교
사양은 명확합니다. 당시 사용 가능한 코팅 기계는 재료를 연속적으로 공급할 수 없었습니다. 롤이 비면 작업자가 새 롤을 장착하는 동안 생산이 중단되어 전체 라인의 유휴 시간이 발생했습니다. 이 특허는 코팅이 계속 진행되는 동안 빈 롤을 자동으로 교체합니다.
| 치수 | 기존 방식 | 본 특허 설계 |
|---|---|---|
| 롤 교체 | 작업자가 새 롤을 장착하는 동안 라인 정지 | 유압식으로 결합된 두 개의 게이트 플레이트가 있는 램 및 트로프 피더를 통해 정지 없이 롤 교체 |
| 트리거 | 작업자의 판단 및 타이밍 | 적외선 이미터/센서 쌍이 유압 실린더에 신호를 보냄 |
| 패스 구조 | 공급과 분리되어 처리되는 코팅 및 건조 | 코팅 및 스퀴즈 롤러와 가열식 건조 박스, 독립형 구동 장치를 통한 코팅 및 권취 |
이 기술이 오늘날 사용되는 곳
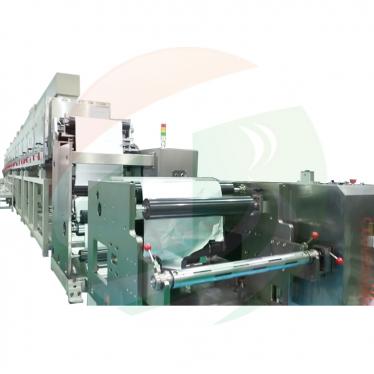
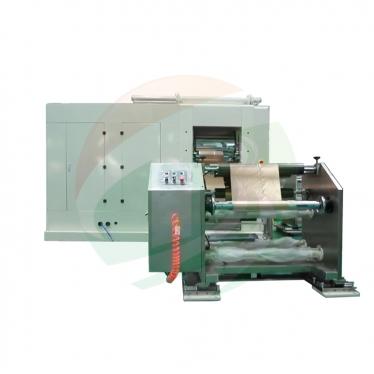
이 특허는 TOB의 전극 코팅 기계에 적용된 연속 공급 아키텍처를 다룹니다. 롤 교체 중에도 웹을 계속 이동시킴으로써 코터가 전체 전극 포일 실행 과정에서 안정적인 코팅 윈도우를 유지할 수 있습니다.
관련 장비 문의: 견적 요청
자주 묻는 질문
특허 CN215542414U는 무엇을 다루나요?
이 특허는 기재 웹 롤을 자동으로 교체하는 공급 구조와 코팅 구조 및 건조 구조를 갖춘 리튬 배터리 코팅 기계를 다룹니다. 대기 중인 롤은 유압식으로 결합된 게이트 플레이트 쌍에 의해 고정되며, 적외선 웹 끝 센서가 유압 실린더를 작동시켜 다음 롤을 방출하므로 연속적인 공급이 가능합니다.
코팅 기계에서 연속 웹 공급이 중요한 이유는 무엇인가요?
코팅 품질은 배터리 용량, 안전성 및 일관성의 기본 전제입니다. 웹 롤이 소진될 때마다 라인을 정지해야 한다면, 재시작할 때마다 유휴 기간과 코팅 과도 현상이 추가됩니다. 정지 없이 다음 롤을 공급하면 코팅 윈도우를 일정하게 유지할 수 있습니다.
두 개의 유압 게이트 플레이트는 어떻게 롤을 계량하나요?
두 플레이트는 트로프 내부의 오일 채널로 연결되어 있습니다. 두 번째 플레이트에 놓인 웹 롤이 이를 아래로 누르면, 유압 결합을 통해 램 입구의 첫 번째 플레이트가 올라가 다음 롤을 차단합니다. 트로프가 비면 첫 번째 플레이트가 내려가면서 한 번에 하나씩 롤이 통과하게 됩니다.
롤 교체는 무엇이 트리거하나요?
적외선 이미터와 센서가 웹 경로의 위아래에 위치합니다. 웹이 소진되면 빔이 더 이상 차단되지 않고, 센서가 유압 실린더에 신호를 보내며, 실린더 로드가 다 쓴 코어를 지지 로드에서 밀어내고 후퇴하여 다음 롤이 작업 위치로 떨어지도록 합니다.
코팅된 웹은 어떻게 건조되나요?
건조 구조는 내부 상단 벽에 가열 튜브가 있고 그 바로 아래에 내부 히터가 포함된 가열 롤러가 있는 건조 박스입니다. 히터와 가열 튜브는 외부 전원 공급 장치에 연결되어 외부 컨트롤러에 의해 제어되며, 웹이 권취 롤러에 도달하기 전에 건조됩니다.
특허 CN215542414U는 여전히 유효한가요?
네. 2021년 9월 1일에 출원되어 2022년 1월 18일에 등록되었으며, 2031년 9월 1일에 만료될 예정인 활성 상태의 특허입니다.
전체 사양 및 도면: Google Patents의 CN215542414U
 우리를 구독