Chinese
 English
 français
 Deutsch
 italiano
 español
 português
 Nederlands
 日本語


카테고리
핫 제품
Loading...
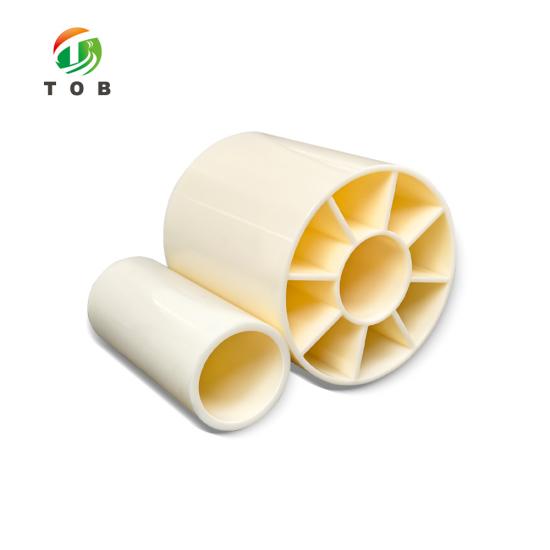


전극 롤용 권선 코어 릴
브랜드:
TOB NEW ENERGY제품 번호.:
TOB-WR-Series주문 (moq):
1지불:
L/C, T/T제품 원산지:
China배송 포트:
XIAMEN
전극 롤용 권선 코어 릴 - TOB-WR 시리즈
1~8인치 보어, 4~3000mm 길이, 직경, 편심 및 진직도가 다른 곳에서 동일한 규격에 대해 인용하는 공차의 약 절반 수준으로 유지됨
제품 개요 및 이상적인 용도
전극 롤은 그 감기는 코어만큼만 정확합니다. 코어는 언와인드 스탠드, 캘린더, 슬리터의 회전 기준점이며, 코어에 있는 모든 오차는 런아웃, 가장자리 흔들림 또는 텐션 리플로 롤에 그대로 전달되어 나중에 코팅 두께 편차로 나타납니다. TOB-WR 시리즈는 당사가 해당 작업을 위해 공급하는 코어입니다. 1~8인치 보어, 4~3000mm 길이, 그리고 외경, 보어, 편심, 진직도의 네 가지 공차가 동일한 공칭 크기에서 일반적으로 인용되는 코어보다 더 엄격하게 유지됩니다.
이 시리즈는 라인을 한 번 통과하고 마는 용도가 아니라 반복 사용을 위해 제작되었습니다. 1인치에서 8인치까지의 보어는 실험실 코터와 생산용 와인더의 맨드릴을 모두 수용하며, 4mm에서 3000mm까지의 길이는 짧은 절단 길이부터 전체 폭의 생산용 코어까지 모든 것을 아우릅니다. 표준 규격에 맞는 제품이 없는 경우, 보어, 두께, 길이를 주문 제작할 수 있으며, 이 페이지에 표시된 코어의 상당 부분이 이러한 방식으로 공장에서 출고됩니다.
이상적인 용도:
- 전극 코팅 라인: 롤이 장력 하에서 풀리고 코어 오차가 코팅 간극에서 웹 흔들림으로 이어지는 경우
- 캘린더 및 롤링 프레스: 압착 후 전극이 코어에 다시 감기는 경우
- 슬리팅 및 절단: 완성된 좁은 롤이 새로운 코어에서 정확하게 회전해야 하는 경우
- 진공 건조: 롤이 코어에서 베이킹된 후 재사용되는 경우
- 1인치 또는 3인치 맨드릴을 사용하는 실험실 코터 및 양쪽 모두를 오가는 파일럿 라인
- 3000mm 코어가 적합하지 않은 짧은 절단 길이를 다루는 연구 그룹
이 페이지는 코어 자체를 다루며 주변 하드웨어는 다루지 않습니다. 코어를 지지하는 샤프트, 척 또는 확장 맨드릴은 기계에 속합니다. 라인의 해당 부분이 필요한 경우, 배터리 전극 롤 가공용 자동 권선 및 권취 장치 페이지를 읽어보십시오. 또한 코어는 이미 흔들리는 웹을 바로잡을 수 없으며, 흔들림이 추가되는 것을 방지할 뿐입니다.
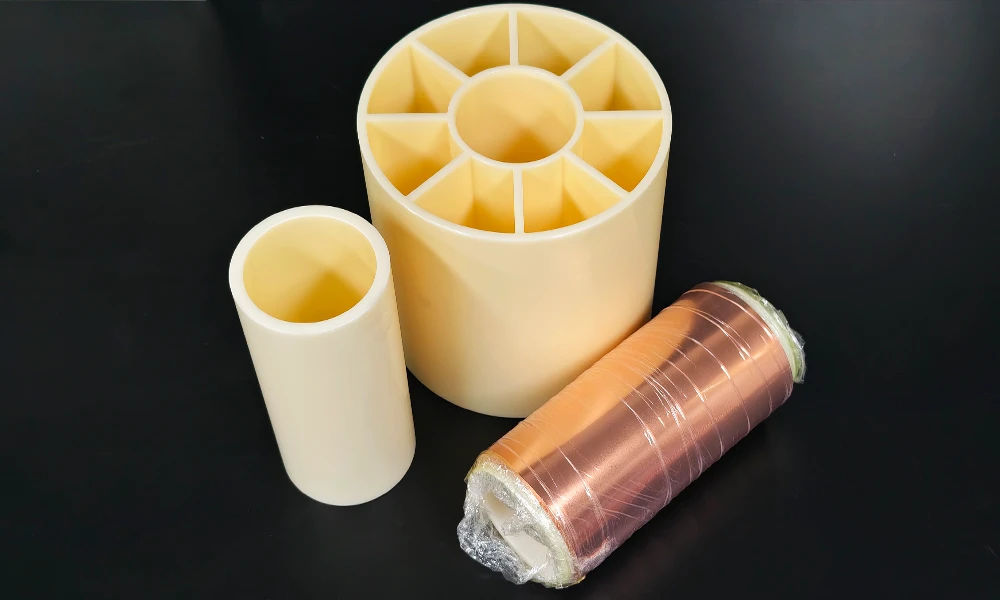
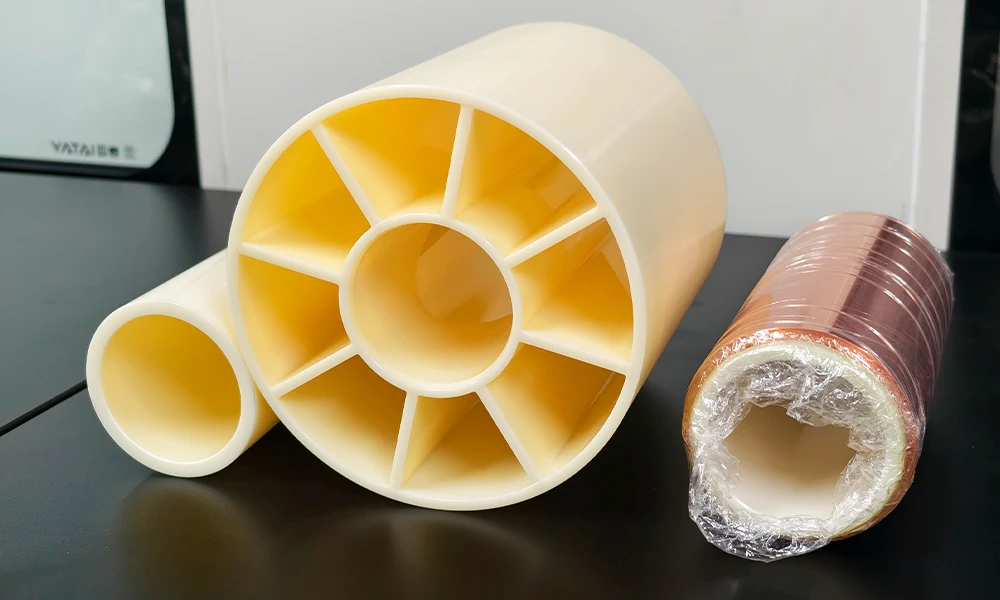
당사의 소형 코어 중 하나에 감긴 구리 호일 롤, 그리고 보어가 다른 두 개의 나체 코어 옆에 놓여 있는 모습.
필요한 보어, 두께, 길이와 코어가 지탱해야 할 롤의 무게를 알려주시면, 주문 전에 세 가지 표준 두께 중 어떤 것이 적합한지 확인해 드립니다.
상세 사양
라인에서 코어를 사용할 수 있는지 여부는 세 가지 요소로 결정됩니다. 무엇에 맞는지, 어떤 공차를 유지하는지, 그리고 벽면이 무엇으로 만들어졌는지입니다. 아래 표는 처음 두 가지를 다룹니다. 크기 범위가 먼저 나오고, 그다음으로 가장 자주 보유하는 크기가 나오며, 마지막으로 이 시리즈를 동일한 공칭 크기로 일반적으로 인용되는 코어와 구분 짓는 공차 표가 나옵니다.
1. 크기 범위
| 항목 | 범위 |
|---|---|
| 보어, 내경 | 1~8인치 |
| 길이 | 4~3000 mm |
| 외경 및 두께 | 주문하신 보어에 따라 설정되며, 가장 자주 보유하는 크기는 다음 표에 있습니다. |
| 맞춤 제작 | 표준 크기를 벗어나는 보어, 벽 두께 및 길이는 주문 제작할 수 있습니다. |
2. 가장 자주 보유하는 크기
| 보어, 내경 | 벽 두께 | 길이 |
|---|---|---|
| 76.5 mm | 6 mm | 45 / 64.5 / 77.5 mm |
| 76.8 mm | 8 mm | 35~2000 mm |
| 153 mm | 11.5 mm | 35 ~ 2000 mm |
이 세 가지는 당사가 가장 자주 만드는 규격일 뿐, 제작 가능한 한계는 아닙니다. 이 목록에 없는 내경은 거절이 아니라 요청 사항입니다.
3. 타사 동일 규격 대비 공차
| 항목 | 단위 | 타사 공급업체, 3인치 x 8.5 mm | TOB-WR, 3인치 x 8.5 mm |
|---|---|---|---|
| 1. 외경 | mm | 0.2 | 0.1 |
| 2. 내경 | mm | 0.4 | 0.25 |
| 3. 편심 | mm | 0.2 | 0.12 |
| 4. 직진도 | 600 mm당 mm | 0.52 | 0.2 |
네 가지 수치 모두 mm 단위이며, 8.5 mm 두께의 3인치 보어라는 동일한 공칭 치수에 대한 것입니다. 왼쪽 열은 다른 공급업체의 유사한 코어에 대해 명시된 공차이고, 오른쪽 열은 이 시리즈가 검사되는 기준입니다. 양쪽 모두 양산 수량으로 결정하기 전에 샘플과 대조하여 확인해 볼 가치가 있습니다.
4. 이 페이지에 사용된 치수

코어 단면: D는 웹이 감기는 외경, d는 맨드릴에 맞아야 하는 보어, L은 길이입니다.
| 외경 D | 내경 d | 길이 L |
|---|---|---|
| 258 / 200 / 150 | 76.5 | 500 ≤ L ≤ 800 |
| 258 | 152.7 | 300 미만 |
치수(mm). 76.5 mm 보어는 500~800 mm 길이에서 세 가지 외경과 함께 나열되어 있으며, 152.7 mm 보어는 300 mm 미만의 길이에 해당합니다. 필요한 보어를 알려주시면 주문이 완료되기 전에 일치하는 외경을 서면으로 확인해 드립니다.
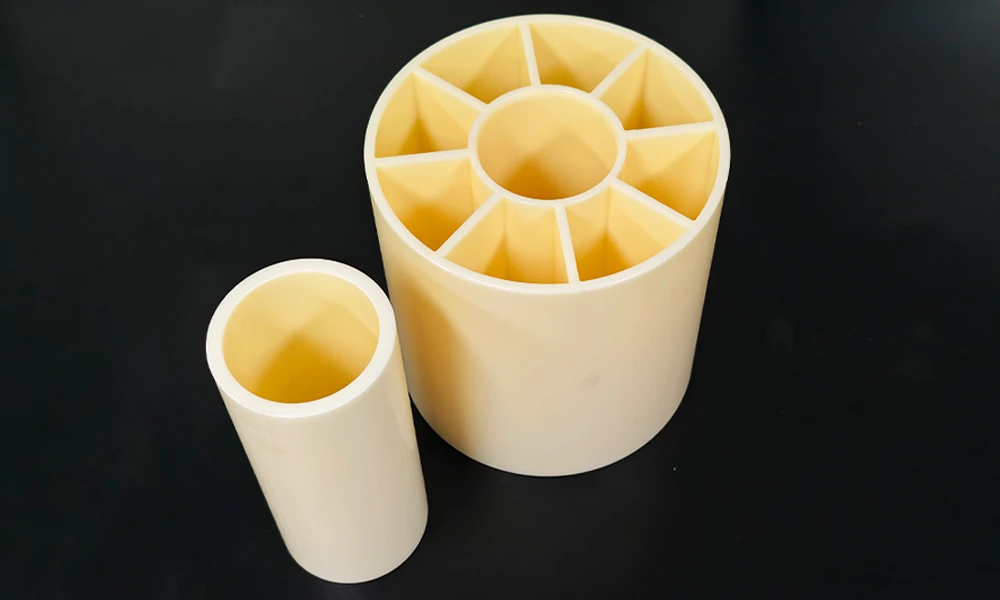
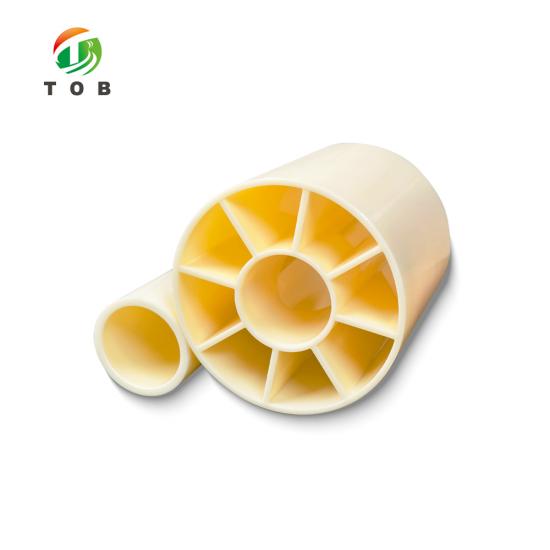
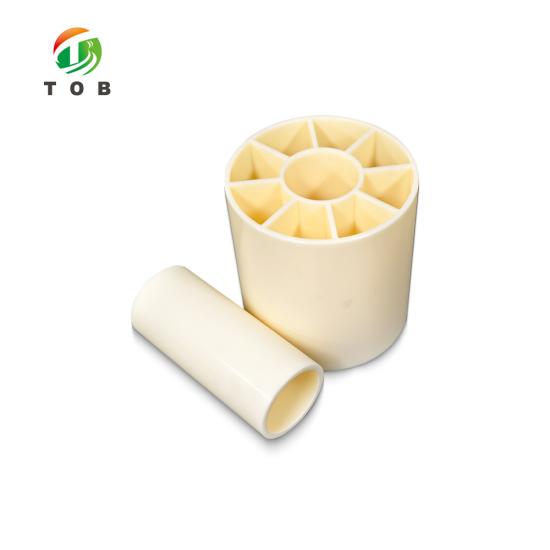
TOB-WR 제품군의 두 가지 보어이며, 둘 다 내부에 리브가 있습니다. 보어, 두께 및 길이는 주문 시 지정하신 규격으로 제작됩니다.
시리즈 범위 및 지정 방법
핵심 코어 주문에는 네 개의 치수와 하나의 하중 정보가 필요합니다. 네 가지 치수는 내경, 두께, 길이, 그리고 검사하고자 하는 공차이며, 하중은 코어가 지탱해야 하는 권취 롤의 무게입니다. 이 다섯 가지를 알려주시면 나중에 범위를 좁힐 필요 없이 특정 코어가 명시된 견적을 받아보실 수 있습니다.
- 지루한 사람- 1인치에서 8인치 사이입니다. 보어는 해제될 때 맨드릴을 통과해야 하며 적재될 때 롤을 계속 잡고 있어야 하므로, 보어 공차가 0.4mm가 아닌 0.25mm로 지정된 이유입니다.
- 벽 두께- 세 가지 표준 내경에서 6, 8 또는 11.5 mm. 벽면이 롤을 지지하며, 무거운 롤의 얇은 벽면은 장력에 의해 변형되고 그 변형은 풀린 후에도 전극에 남습니다.
- 길이 - 4 mm ~ 3000 mm.웹 너비보다 짧은 경우 가장자리가 지지되지 않고, 긴 경우 기계의 척(chuck) 허용 범위에 맞아야 합니다.
- 공차 - 표 3의 네 가지 수치는 이 시리즈가 검사되는 기준입니다. 라인에서 이 중 하나를 더 엄격하게 유지해야 하는 경우, 해당 수치를 명시하면 견적에 반영됩니다.
위의 치수 중 고정된 것은 없습니다. 1~8인치 외의 보어, 기재된 세 가지 외의 두께, 4~3000 mm 외의 길이는 모두 주문 제작되며, 이는 이미 특정 맨드릴을 중심으로 구축된 라인에 대한 일반적인 방식입니다.
하나가 아닌 네 가지 공차가 롤을 결정하는 이유
대부분의 코어 주문은 내경이라는 단 하나의 수치에 기반하여 이루어집니다. 맨드릴에 맞아야 하는 수치이므로 검사 대상이 되는 것입니다. 하지만 롤은 내경에만 좌우되지 않습니다. 코팅 간격이 마주하는 것은 권취된 롤의 외면이며, 그 표면에는 네 가지 개별 오차의 합이 나타납니다. 즉, 외경의 진원도, 내경이 중심에서 벗어난 정도, 길이에 따른 코어의 진직도, 그리고 내경이 샤프트와 결합하는 정밀도가 그것입니다.
편심은 사람들을 놀라게 하는 요소입니다. 이는 내경의 축과 외경의 축 사이의 오프셋이므로, 편심이 0.2 mm인 코어는 회전당 한 번씩 그 수치만큼 표면이 오르내리는 현상을 나타냅니다. 고속으로 구동되는 코터에서는 이것이 단순한 외관상 결함이 아니라, 웹 경로의 주기적인 변화이며 동일한 주파수의 두께 물결 무늬 형태로 코팅에 나타나게 됩니다. 편심을 0.2 mm 대신 0.12 mm로 유지하면, 웹에 도달하기 전에 해당 움직임의 약 40퍼센트를 제거할 수 있습니다.
진직도는 다르게 작용합니다. 길이를 따라 휘어진 코어는 웹을 위아래로 움직이지 않고 옆으로 밀어냅니다. 그러면 웹 가이드는 코어가 계속해서 유발하는 편향을 바로잡기 위해 구동 시간 내내 작동하게 되며, 이에 따라 슬리터에서의 가장자리 위치도 함께 움직이게 됩니다. 이것이 바로 진직도가 단일 수치 대신 600 mm당 수치로 명시되는 이유입니다. 휨은 비율이며 코어가 길수록 그 누적량은 커집니다. 600 mm당 0.52 mm일 때, 2000 mm 코어는 1밀리미터를 훨씬 넘는 휨을 가질 수 있지만, 600 mm당 0.2 mm일 때는 그렇지 않습니다.
내경 공차는 끼움 적합성에 관한 문제이며, 양방향의 오차 모두 비용을 발생시킵니다. 너무 헐거우면 권취 토크 하에서 코어가 맨드릴 위에서 미끄러져 편차가 아니라 롤의 단차로 나타납니다. 너무 조이면 차가운 상태에서 코어가 밀려 들어가지 않기 때문에 작업자가 억지로 끼우거나 가열하게 되는데, 이 두 가지 모두 다음 검사에서 측정될 내경을 손상시킵니다. 3인치 코어에 대한 0.25 mm의 내경 공차는 토크를 유지하기에 충분히 조이면서도 수동으로 장착할 수 있을 만큼 헐거운 상태입니다.
표 3의 비교 결과는 직접 측정해 보기 전까지는 사실이라기보다는 주장으로 받아들이는 것이 좋습니다. 왼쪽 열은 동일한 공칭 치수를 가진 타사 유사 코어에 대해 명시된 공차이고, 오른쪽 열은 이 시리즈가 검사되는 기준입니다. 각각 하나씩 주문하여 마이크로미터와 다이얼 인디케이터를 측정해 보면 표가 사실인지 아닌지가 판명될 것이며, 이는 어떤 카탈로그보다도 생산 주문을 위한 더 나은 기반이 됩니다.
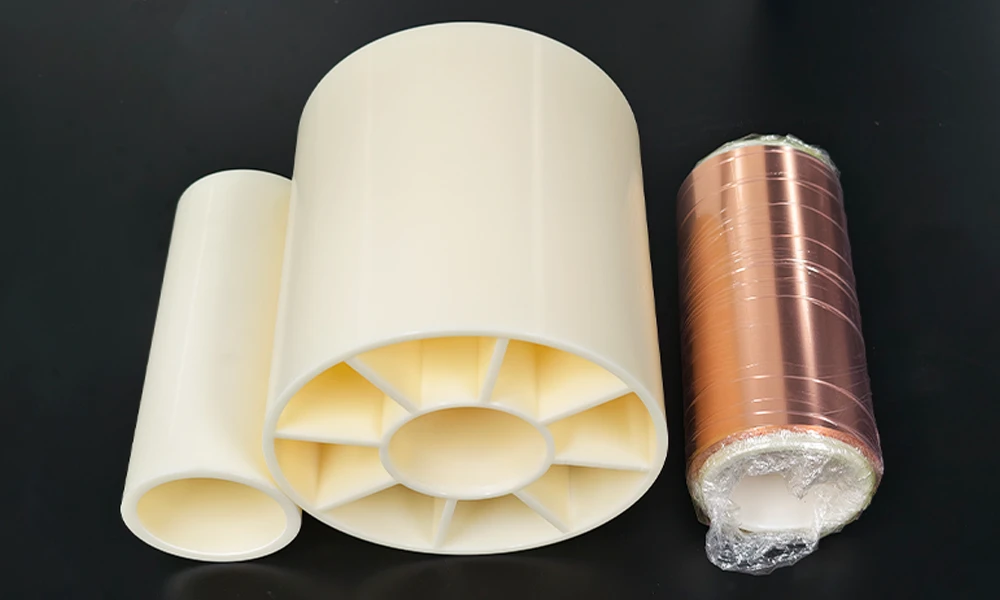
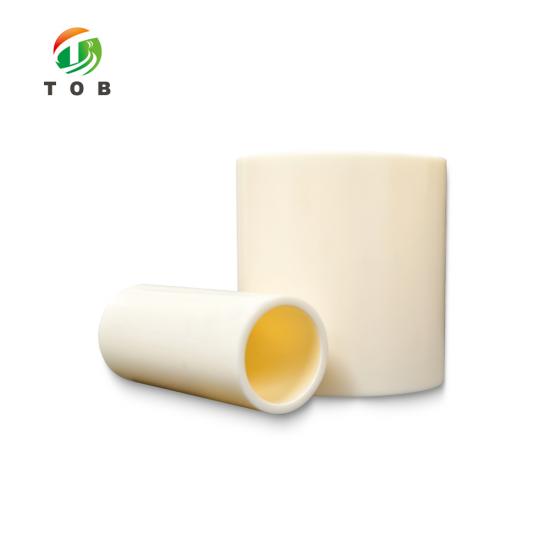
나란히 놓인 코어와 롤: 선택한 두께는 단순히 위치를 잡는 것뿐만 아니라 롤을 지탱할 수 있어야 합니다.
핵심 엔지니어링 특성
- 내경 범위: 1인치 ~ 8인치.단 하나의 시리즈로 1인치 맨드릴을 사용하는 실험실용 코터부터 6인치 또는 8인치 샤프트를 사용하는 양산용 와인더까지 커버할 수 있으므로, 파일럿 라인은 규모를 확장할 때 코어 공급업체를 바꿀 필요가 없습니다.
- 3인치 기준 내경 오차 0.25 mm 유지. 미끄러짐 없이 권취 토크를 견딜 수 있을 만큼 조이면서도, 코어가 손으로 맨드릴에 미끄러져 들어갈 만큼은 헐겁습니다.
- 외경 오차 0.1 mm 유지. 다른 곳에서 동일 규격에 대해 제시하는 공차의 절반 수준이며, 이 수치가 롤이 시작될 때의 런아웃(편심) 정도를 결정합니다.
- 편심 오차 0.12 mm 유지. 내경 축과 외경 축 사이의 편차로, 가정하는 대신 검수하는 항목입니다. 이는 후공정의 코터가 제거할 수 없는 1회전당 맥동의 원인이 됩니다.
- 진직도 600 mm당 0.2 mm 유지. 총량이 아닌 비율 기준이므로, 짧은 기준 길이 뒤에 숨지 않고 주문하신 코어 크기에 비례하여 적용됩니다.
- 세 가지 두께 옵션, 길이는 4 mm에서 3000 mm까지. 표준 내경에 대해 6, 8, 11.5 mm 두께를 제공하며, 기성품 규격에 맞추는 대신 실제 작업하시는 웹 폭에 맞춰 길이를 절단합니다.
- 골진 벽면, 다양한 보어 사이즈. 사진에서 볼 수 있는 내부 리브는 이 코어가 지탱하는 하중에서도 벽면이 튼튼하게 유지되도록 하는 요소이며, 보어와 리브 패턴은 주문하신 사이즈에 따라 달라집니다.
취급, 보관 및 검수
1. 코어 장착
- 장착 전에 측정하세요. 중요한 두 가지 수치는 보어와 외경이며, 라벨을 믿기보다는 기계에서 직접 확인하는 것이 좋습니다.
- 코어를 손으로 밀어 넣으십시오. 힘이 필요한 경우, 구멍(bore)을 넓히기 전에 맨드릴에 거친 부위(버)나 말라붙은 슬러리가 있는지 확인하십시오. 구멍은 일단 넓히면 다시 복구할 수 없는 유일한 치수입니다.
- 코어를 척 기준면에 완전히 밀착시키십시오. 맨드릴 끝에 걸쳐 있는 코어는 원래의 곧은 정도와 상관없이 마치 휘어진 것처럼 회전합니다.
- 전체 작업 과정 동안 동일한 맨드릴에 코어를 유지하세요. 롤 중간에 척을 이동하면 처음에 발생했던 장착 오차가 다시 생깁니다.
- 시작하기 전에 장착된 코어를 손으로 한 번 돌려보세요. 저속에서의 눈에 보이는 흔들림은 800mm의 전극 코팅 후에 발견하는 것보다 지금 발견하는 것이 비용이 적게 듭니다.
2. 보관 및 검수
- 바닥이 아닌 선반에 보관하십시오. 밟히거나 굴려진 코어는 외경에 평평한 면이 생기며, 일단 웹이 그 위에 감기면 어떤 검사로도 이를 잡아낼 수 없습니다.
- 코어를 열원으로부터 멀리하고 직사광선을 피하여 보관하십시오. 보관 중에 변형되어 원형을 잃은 코어는 하중을 받더라도 원래대로 돌아오지 않습니다.
- 재사용할 때마다 검사하십시오. 플러그 게이지나 캘리퍼스로 내경을 측정하고, 마이크로미터로 두 위치에서 외경을 측정하며, 길이를 따라 곧은 자를 대어 휨 현상을 확인하십시오.
- 상태가 나빠 보일 때가 아니라 수치가 변할 때 코어를 폐기하십시오. 표 3의 네 가지 수치 내에 측정되는 코어는 외관이 닳았더라도 여전히 제 역할을 다하고 있는 것입니다.
코어는 라인이 아니라 롤과 함께 이동합니다. 롤이 건조나 슬리팅을 위해 코팅실을 떠날 때, 배터리 전극 롤 진공 건조 오븐과 코일형 소재용 권출 및 권취 장치는 현재 코어가 멈춘 곳에서부터 롤을 이어받는 두 가지 공정입니다.
동일한 한 쌍이 끝까지 이어집니다. 롤 자체의 코어는 호일 내부에 보이며, 이 표면이 롤의 회전 정밀도를 결정합니다.
엔지니어링 FAQ
Q1: 제 맨드릴은 3인치입니다. 76.5mm 내경이 맞을까요?
3인치는 76.2mm이므로 76.5mm 내경은 약 0.15mm의 반경 방향 간극을 제공합니다. 이는 손으로 밀어 넣기에는 충분하지만 헐겁게 돌지 않을 정도입니다. 공칭 치수가 아니라 맨드릴을 직접 확인해야 하는 수치입니다. 만약 규격보다 크다면 0.25mm의 내경 공차가 간극을 깎아먹기 시작합니다. 측정된 맨드릴 직경을 보내주시면 그에 맞춘 내경을 견적해 드립니다.
Q2: 0.12mm의 편심은 실제로 코팅에 어떤 영향을 줍니까?
웹 경로에 1회전당 해당 크기의 움직임을 유발합니다. 0.2mm 대신 0.12mm로 줄이면, 웹 가이드나 코팅 간격이 처리해야 하는 움직임의 약 40%를 제거한 셈이 됩니다. 단일 패스에서는 눈에 띄지 않겠지만, 롤을 고속으로 가동하면 주기적인 두께 밴드 형태로 나타나게 됩니다.
Q3: 왜 직진도가 전체 값이 아니라 600mm당 수치로 표기되나요?
휨 현상은 누적되기 때문입니다. 600mm 구간에서 0.2mm 이내로 곧은 코어라도 2000mm 전체 길이에서는 0.7mm 가까이 오차가 발생할 수 있으며, 단일 총합 수치로는 이를 숨기게 됩니다. 600mm당 수치를 제공함으로써 비율을 알 수 있으므로, 사용하시는 코어 길이에 따른 결과를 계산해 내실 수 있습니다.
Q4: 6mm, 8mm 또는 11.5mm 벽 두께 중 어떻게 선택해야 합니까?
벽 두께는 권취된 롤을 지탱하므로, 맨드릴이 아니라 롤의 중량과 감는 장력에 따라 결정됩니다. 롤 중량, 웹 폭, 장력을 알려주시면 세 가지 중 어떤 것이 충분한지 알려드리겠습니다. 필요한 것보다 더 두꺼운 것을 선택하면 다루는 모든 롤마다 코어 중량 면에서 손해를 보게 됩니다.
Q5: 목록에 없는 내경을 주문할 수 있습니까?
네. 목록은 1~8인치 내경과 4~3000mm 길이를 다루며, 그 외의 규격은 주문 제작됩니다. 맞춤 제작은 특정 맨드릴을 중심으로 구축된 라인에 대해 흔히 선택되는 일반적인 방식입니다.
Q6: 생산 주문을 확정하기 전에 공차 주장을 어떻게 확인할 수 있습니까?
필요한 규격의 코어를 하나 주문하여 측정해 보십시오. 플러그 게이지나 내경 마이크로미터로 내경을 측정하고, 90도 간격의 두 위치에서 외경을 측정하며, 코어가 내경을 기준으로 회전할 때 외표면에 다이얼 인디케이터를 대어 편심을 측정하고, 전체 길이에 걸쳐 곧은 자로 직진도를 측정하십시오. 표 3의 네 가지 수치가 샘플에서 유지된다면, 본 주문에서도 그대로 유지될 것입니다.
내경, 벽 두께, 길이 및 감으려는 롤의 중량을 알려주시면, 범위가 아닌 하나의 코어 사양과 그 공차를 회신해 드리겠습니다.
이메일: tob.amy@tobmachine.com | 전화 및 왓츠앱: +86 181 2071 5609
검토자: Science Wang, 식스 시그마 블랙 벨트, 배터리 라인즈 | 최종 업데이트: 2026-10-26
이전:
각형 셀 더미 모델다음:
자동 테이프 디스펜서
당신이 우리의 제품에 관심이 있고 세부 사항을 더 알고 싶은 경우에, 여기에 메시지를 남겨주세요


 우리를 구독