Chinese
 English
 français
 Deutsch
 italiano
 español
 português
 Nederlands
 日本語


- 홈
- >
- 전고체 배터리 장비
- >
- 전극용 고체 전해질 전사 라미네이팅 머신
카테고리
핫 제품
Loading...
전극용 고체 전해질 전사 라미네이팅 머신
브랜드:
TOB NEW ENERGY제품 번호.:
TOB-GZYJ-250-20T주문 (moq):
1set지불:
L/C,T/T제품 원산지:
China배송 포트:
XIAMEN
전고체 배터리 전극 공정용 양면 고체 전해질 필름 전사 라미네이팅 장비
제품 개요 및 주요 응용 분야
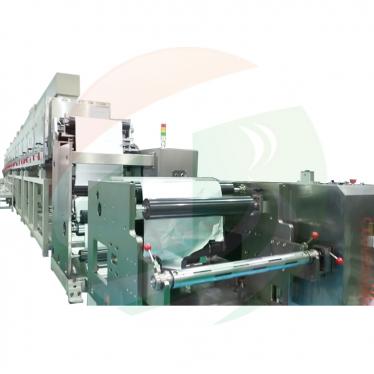
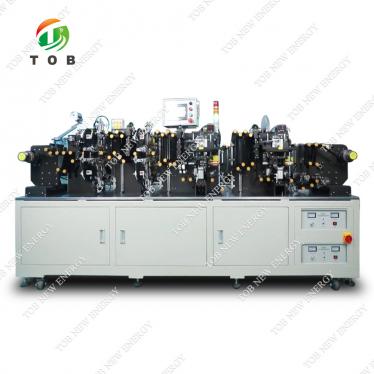
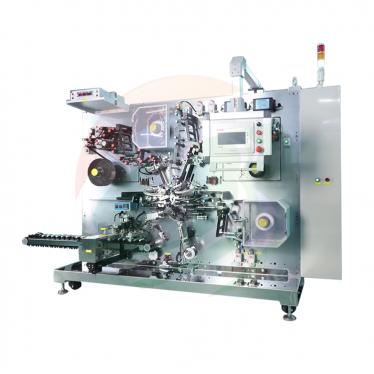
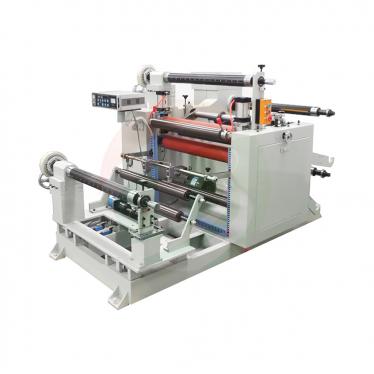
TOB-GZYJ-250-20T는 전고체 배터리 전극 제조를 위해 설계된 양면 고체 전해질 필름 전사 라미네이팅 장비입니다. 이 장비는 PET 캐리어 고체 전해질 필름 2롤을 양극 또는 음극 전극 시트의 양면에 동시에 전사하며, 제어된 열과 압력 롤링을 통해 전극-전해질 복합 구조를 생성합니다. 전극의 양면을 한 번의 패스로 라미네이팅하는 이 구조는 전극을 뒤집거나 라미네이팅 단계를 두 번 수행할 필요가 없어 전고체 배터리 전극 제조의 처리량과 일관성을 향상시킵니다.
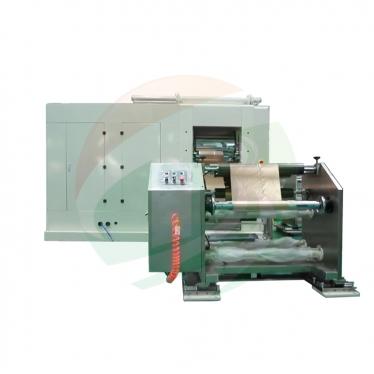
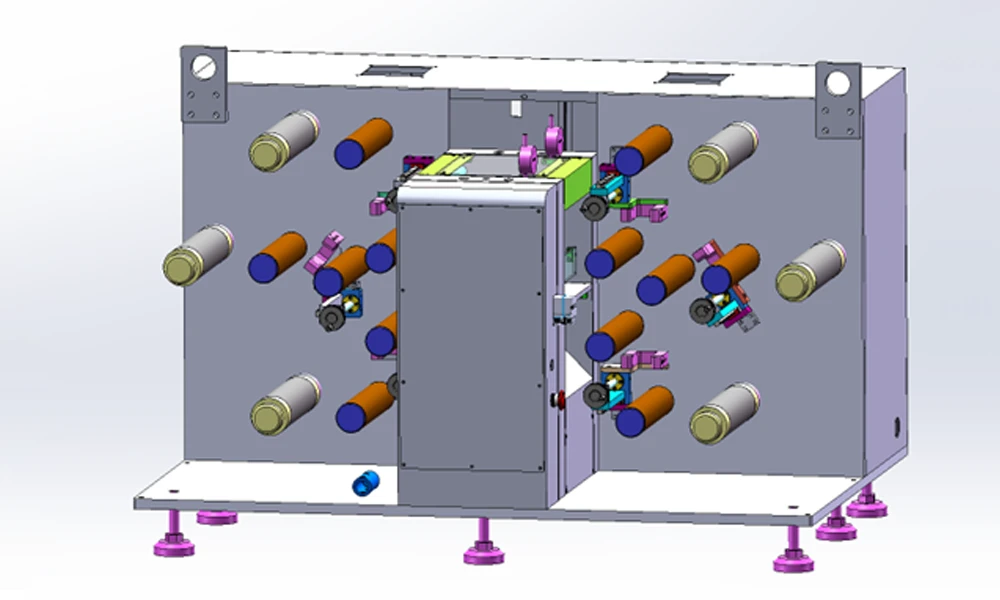
TOB-GZYJ-250-20T는 3개의 언와인드/리와인드 스테이션으로 구성됩니다. 전극 언와인드 메커니즘 1개, 고체 전해질 언와인드 메커니즘 2개(전극 양면용 각 1개), 전극 리와인드 메커니즘 1개입니다. 취급 중 취약한 고체 전해질 막을 지지하는 PET 캐리어 필름은 전해질 필름이 전극 표면으로 전사되는 과정에서 분리됩니다. 이 장비는 전극 언와인드 유닛, 고체 전해질 언와인드 유닛, 롤러 프레스 라미네이팅 유닛, 장력 제어 시스템, 언와인드 및 리와인드용 웹 에지 가이드 메커니즘, 전극 리와인드 유닛을 통합합니다. 제어된 온도(최대 130 °C)와 롤링 압력(최대 20톤) 하에서 전해질 필름이 전극 표면에 접착되어, 가로 및 세로 방향 모두에서 균일한 라미네이팅과 고품질의 복합체 외관을 구현합니다.
주요 용도:
- 고체 전해질 층이 양극 또는 음극 시트에 직접 접착되는 복합 전극을 제조하는 전고체 배터리 R&D 및 파일럿 라인.
- PET 캐리어 고체 전해질 막과 이를 전극에 전사하는 공정을 평가하는 연구 그룹.
- 파우치형 또는 각형 셀 조립을 위한 파일럿 규모의 전고체 배터리 전극 롤 생산.
- 롤투롤(roll-to-roll) 고체 전해질 전사 공정 개발(일관된 라미네이팅 압력, 온도 및 장력이 요구되는 경우).(이전 항목과 연결됨)
특정 고체 전해질 막 및 전극 조성에 최적화된 롤링 온도와 압력을 확인해야 하십니까? 귀하의 소재 상세 정보를 당사의 전고체 배터리 공정 엔지니어에게 문의하십시오.
전고체 배터리 제조 공정에서 전사 라미네이팅 단계의 위치
전고체 리튬 이온 배터리 제조에서 가장 중요한 단계 중 하나는 고체 전해질과 전극 사이에 연속적이고 저항이 낮은 계면을 형성하는 것입니다. 액체가 계면의 모든 빈 공간을 채우는 액체 전해질 셀과 달리, 전고체 셀은 전해질 층이 전극 표면과 밀접하고 균일하게 접촉해야 합니다. TOB-GZYJ-250-20T는 제어된 열과 압력 하에서 고체 전해질 필름을 전극 양면에 직접 전사함으로써 이러한 요구 사항을 해결합니다.
일반적인 전고체 전극 제조 순서는 다음과 같습니다:
- 전극 시트 준비:양극 또는 음극 활물질을 기존의 슬러리 코팅, 건조 및 캘린더링 공정을 사용하여 집전체 포일에 코팅합니다.
- 전해질 필름 준비:고체 전해질(산화물, 황화물 또는 폴리머 기반)을 얇고 자립 가능한 막으로 형성하며, 일반적으로 기계적 지지를 위해 PET 캐리어 필름 위에 캐스팅합니다.
- 전사 라미네이팅(TOB-GZYJ-250-20T의 역할):PET 캐리어 전해질 필름을 열과 압력을 가해 전극 표면에 전사합니다. TOB-GZYJ-250-20T는 2개의 독립적인 전해질 필름 언와인드 스테이션을 사용하여 한 번의 패스로 전극 양면에 대해 이 작업을 수행합니다.
- 복합 전극 마감:라미네이팅된 전극-전해질 복합체를 트리밍하고 PET 캐리어를 제거하여, 후속 셀 조립을 위해 전해질 층을 노출시킵니다.
- 셀 조립:복합 전극을 반대편 전극 및 나머지 셀 구성 요소와 결합합니다.
TOB-GZYJ-250-20T의 롤투롤 특성은 연속적인 파일럿 규모 공정에 특히 적합합니다. 서보 토크 모터는 단단하고 균일한 리와인딩을 위해 일정한 장력(0–30 N)을 제공하며, 웹 에지 가이드 시스템은 정렬 상태를 ±0.5 mm 이내로 유지합니다. 이는 전해질 필름이 어긋남 없이 전극 표면에 정확하게 전사되도록 하는 데 필수적입니다.
양면 전사 라미네이팅 시스템 작동 방식
TOB-GZYJ-250-20T는 3개의 언와인드/리와인드 경로와 가열 롤러 프레스 유닛을 조정하여 한 번의 패스로 양면 전해질 전사를 수행합니다:
- 전극 언와인딩: 코팅된 전극 롤을 3인치 공압 확장 샤프트에 장착하고 제어된 장력 하에서 언와인딩합니다. 전극은 웹 에지 가이드 메커니즘을 통과하며, 이 메커니즘은 측면 정렬을 ±0.5 mm 이내로 보정합니다.
- 고체 전해질 언와인딩: 2롤의 PET 캐리어 고체 전해질 필름을 각각의 언와인드 스테이션(전극 상면용 1개, 하면용 1개)에 장착합니다. 각 필름 경로는 자체 장력 제어 및 웹 에지 가이드를 포함하여 전해질 필름이 양쪽에서 전극과 정렬되도록 합니다.
- 가열 롤러 프레스 라미네이팅: 전극과 2개의 전해질 필름이 롤러 프레스 섹션에서 만납니다. 롤러(Ø150 mm × 250 mm 폭)는 상하 롤러 가열 시스템에 의해 가열되며, 온도는 실온에서 130 °C까지 조절 가능하고 디지털로 표시됩니다. 서보 구동식 전기 오일 펌프가 제공하는 롤링 압력은 최대 20톤까지 조절 가능합니다. 롤링 간격은 서보 모터 구동식 웨지 블록 조정 메커니즘에 의해 설정되며, 간격 범위는 0–2 mm, 정밀도는 ±3 μm입니다. 간격은 디지털 다이얼 게이지에 표시됩니다.
- 전사 및 복합체 형성: 열과 압력의 결합 효과로 고체 전해질 필름이 PET 캐리어에서 분리되어 전극 표면에 접착됩니다. PET 캐리어는 분리되어 자체 테이크업 메커니즘에 리와인딩됩니다. 이 공정은 열간 압연 작업이므로 라미네이팅은 가로 및 세로 방향 모두에서 균일한 접착을 달성하며, 고품질의 복합체 외관을 제공합니다.
- 전극 리와인딩: 완성된 양면 라미네이팅 전극은 일정한 장력(0–30 N) 하에서 3인치 공압 샤프트에 리와인딩되어, 후속 공정을 위한 단단하고 균일한 롤을 생성합니다.
주요 기계 설계 특징(명시된 사양):
- 롤링 메커니즘은 특허받은 유압 밸런스 롤링 설계를 사용하여 안정적인 압력 유지와 가로 및 세로 방향 모두에서 균일한 롤링을 제공합니다.
- 서보 구동식 전기 오일 펌프는 안정적인 작동과 함께 정밀한 압력 제어를 제공합니다.
- 웨지 블록 간격 조정 메커니즘은 높은 조정 정밀도와 편리한 작동을 제공합니다.
- 온도 컨트롤러는 디지털 디스플레이와 조절 가능한 온도 제어를 제공하며, 제어 정밀도는 ±2 °C입니다.
- 이 장비는 서보 토크 모터를 사용하는 장력 제어 기능을 갖추고 있어, 단단하고 정렬된 리와인딩을 위한 일정한 장력을 보장합니다.
- 언와인드 및 리와인드 스테이션에는 웹 에지 가이드가 장착되어 있으며, 보정 정렬 정밀도는 ±0.5 mm입니다.
TOB-GZYJ-250-20T의 주요 엔지니어링 장점
- 한 번의 패스로 양면 라미네이션- TOB-GZYJ-250-20T는 두 개의 독립적인 전해질 필름 풀림 스테이션을 사용하여 고체 전해질 필름을 전극 양면에 동시에 전사합니다. 이를 통해 패스 사이에 전극을 뒤집을 필요가 없어 취급 단계가 절반으로 줄어들고 양면 간의 정렬 일관성이 향상됩니다.
- 정밀한 압력 제어가 가능한 높은 롤링 힘 (최대 20 T)- 롤링 압력은 서보 구동식 전동 오일 펌프에 의해 제공되며 최대 20톤까지 조절 가능합니다. 특허받은 유압식 밸런스 롤링 설계는 전체 롤러 폭에 걸쳐 안정적인 압력 유지를 보장하며, 이는 횡방향으로 균일한 라미네이션 두께를 얻는 데 필수적입니다.
- 디지털 온도 제어가 가능한 가열 롤링 (상온–130 °C, ±2 °C)- 상부 및 하부 롤러가 모두 가열되며, 온도는 상온에서 130 °C까지 ±2 °C의 제어 정밀도로 조절 가능합니다. 디지털 디스플레이를 통해 작업자가 온도를 정밀하게 설정하고 모니터링할 수 있어, 전해질 필름이 안정적인 전사를 위해 적절한 연화 또는 접착 온도에 도달하도록 보장합니다.
- 정밀 간격 및 롤링 정확도 (±3 μm)- 0–2 mm로 조절 가능한 롤링 간격은 서보 모터 구동식 웨지 블록 메커니즘으로 설정되며 디지털 다이얼 게이지에 표시됩니다. ±3 μm의 롤링 정밀도는 복합 전극 두께가 롤을 따라 일정하게 유지되도록 보장하며, 이는 전해질과 전극 사이의 균일한 계면 접촉을 유지하는 데 매우 중요합니다.
- 서보 토크 모터를 이용한 일정한 장력 제어 (0–30 N)- 서보 토크 모터는 풀림 및 되감기 공정 전반에 걸쳐 일정한 장력 제어를 제공하여 얇은 전극 포일과 PET 캐리어 전해질 필름이 늘어나거나 주름지지 않게 처리되도록 합니다. 되감기는 단단하고 정렬된 상태로 이루어져 후속 공정에 바로 투입 가능한 롤을 생산합니다.
- ±0.5 mm 정렬을 지원하는 웹 에지 가이드- 풀림 및 되감기 스테이션에는 측면 정렬을 ±0.5 mm 이내로 유지하는 웹 에지 가이드 메커니즘이 장착되어 있습니다. 이러한 정렬 정밀도는 전해질 필름이 가장자리 돌출이나 정렬 불량 없이 전극 표면에 정확하게 전사되도록 하는 데 필수적입니다.
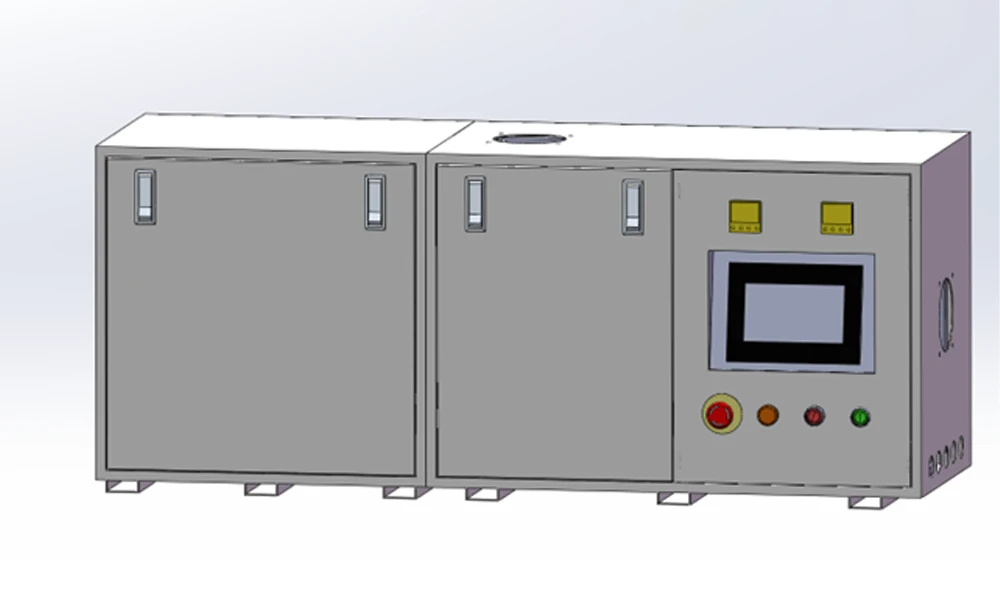
- PLC 및 HMI 제어 - 이 장비는 PLC와 HMI(인간-기계 인터페이스)로 제어되어 온도, 압력, 간격, 속도, 장력 등 모든 공정 매개변수를 편리하게 설정하고 모니터링할 수 있습니다. 0.2–4.7 m/min의 롤링 속도 범위는 느리고 세심한 공정 개발과 더 빠른 파일럿 생산 모두에 유연성을 제공합니다.
기술 사양
| 매개변수 | 사양 |
| 롤링 온도 | 상부 및 하부 롤러 가열, 상온에서 130 °C까지 조절 가능, 디지털 디스플레이 |
| 온도 제어 정밀도 | ±2 °C |
| 압력 시스템 | 서보 구동식 전동 오일 펌프 |
| 롤링 힘 | 최대 20 T, 압력 조절 가능 |
| 간격 조절 | 서보 모터가 웨지 블록을 구동하여 롤러 간격 조절 |
| 롤링 간격 | 0–2 mm 조절 가능 |
| 롤링 속도 | 0.2–4.7 m/min |
| 롤러 사양 | 직경 Φ150 × 250 mm |
| 롤러 면 폭 | 250 mm |
| 롤링 정밀도 | ±3 μm |
| 유압 매질 | 68# 내마모성 유압유 |
| 간격 표시 | 디지털 다이얼 게이지 |
| 전압 | 단상 220 VAC ±10 %, 주파수 50 Hz |
| 총 전력 | 6 kW |
| 장력 제어 | 예 (장력 제어 기능) |
| 웹 에지 가이드 | 예, 보정 정렬 정확도 ±0.5 mm |
| 장력 범위 | 0–30 N |
| 최대 언와인드/리와인드 롤 직경 | 250 mm |
| 샤프트 유형 | 3인치 공압 확장 샤프트 |
기계 치수 및 중량
| 항목 | 치수 | 중량 |
| 기계 | L1370 mm × W940 mm × H955 mm | 700 kg |
| 전기 캐비닛 | L1250 mm × W400 mm × H520 mm | 200 kg |
권장 공정 매개변수
다음 매개변수는 TOB-GZYJ-250-20T를 사용하여 일반적인 PET 캐리어 고체 전해질 필름을 전극에 라미네이팅할 때의 시작점입니다. 특정 전해질 조성 및 전극 설계에 맞게 최적화하십시오.
| 매개변수 | 권장 시작 값 | 참고 |
| 롤링 온도 | 60–80 °C | 낮은 온도에서 시작하십시오. PET 캐리어가 달라붙지 않으면서 전해질 필름이 접착될 때까지 온도를 높이십시오. |
| 롤링 압력 | 5–10 T | 접착력이 부족하면 압력을 높이십시오. 복합체 두께를 모니터링하십시오. |
| 롤링 간격 | 0.3–0.5 mm (전극 + 2× 전해질 두께 합계보다 작음) | 압축을 가하려면 간격이 스택 두께보다 작아야 합니다. |
| 롤링 속도 | 0.5–1.0 m/min | 초기 공정 개발을 위한 저속; 매개변수가 설정되면 속도를 높이십시오. |
| 웹 장력 | 5–15 N | 전극 포일이 늘어나지 않으면서 웹을 평평하게 유지하기에 충분한 수준. |
엔지니어링 FAQ
Q1: 이 공정에서 PET 캐리어 필름의 역할은 무엇입니까?
고체 전해질 막은 기계적으로 약하며, 특히 얇은 두께에서는 독립형 필름으로 취급하기 어렵습니다. 전해질을 PET 캐리어 필름 위에 캐스팅하면 풀림, 이송 및 라미네이션 과정에서 기계적 지지력을 제공합니다. 열간 압연 단계에서 전해질은 PET 캐리어에서 분리되어 전극 표면에 접착되며, PET 캐리어는 별도로 다시 감깁니다. TOB-GZYJ-250-20T는 이러한 캐리어 기반 공정을 처리하도록 설계되었습니다.
Q2: TOB-GZYJ-250-20T로 산화물계, 황화물계 또는 고분자계 고체 전해질을 라미네이팅할 수 있습니까?
이 장비의 가열 압연 공정은 열과 압력을 가했을 때 연화되거나 접착되는 고체 전해질 필름에 적합합니다. 고분자계 및 많은 산화물계 전해질 필름은 최대 130 °C의 온도에서 이송할 수 있습니다. 수분에 민감한 황화물계 전해질의 경우, 장비는 드라이룸 또는 불활성 분위기 환경에서 작동해야 하며, 공정 매개변수(온도 및 압력)는 특정 황화물 재료에 맞게 최적화되어야 합니다. 귀하의 특정 전해질 유형에 대해 논의하려면 TOB에 문의하십시오.
Q3: 단일 패스로 양면 라미네이션을 어떻게 달성합니까?
전극 경로와 두 개의 독립적인 전해질 필름 경로가 롤러 프레스 닙에서 만납니다. 하나의 전해질 필름은 전극 위쪽에서, 다른 하나는 아래쪽에서 들어옵니다. 가열된 롤러가 두 필름을 각각의 전극 면에 동시에 접착하며, 두 개의 PET 캐리어는 분리되어 자체 권취 메커니즘에 다시 감깁니다. 이 단일 패스 양면 설계는 TOB-GZYJ-250-20T의 결정적인 특징입니다.
Q4: 유압 시스템에는 어떤 유지보수가 필요합니까?
유압 시스템은 68# 내마모성 유압유를 사용합니다. 오일 레벨과 상태를 매월 점검해야 하며, 유지보수 일정에 따라(일반적으로 매년, 또는 우유빛으로 변하거나 오염된 경우 더 빨리) 오일을 교체해야 합니다. 서보 구동식 전동 오일 펌프와 유압 균형 압연 메커니즘은 정기 유지보수 중에 누출 및 균일한 압력 분배 여부를 검사해야 합니다.
Q5: 처리할 수 있는 최대 롤 직경은 얼마입니까?
최대 풀림/권취 롤 직경은 250 mm이며, 3인치 공압 확장 샤프트를 사용합니다. 이는 일반적인 파일럿 규모의 전극 및 전해질 필름 롤을 수용합니다. 이 장비는 전극용 1개, 고체 전해질 필름용 2개(PET 캐리어 포함), 완성된 복합 전극용 1개 등 총 4개의 풀림/권취 스테이션으로 구성됩니다.
양면 고체 전해질 이송 라미네이션 단계를 전고체 배터리 전극 생산 라인에 통합할 준비가 되셨습니까? 전극 폭, 전해질 필름 유형 및 목표 처리량을 명시하여 TOB-GZYJ-250-20T에 대한 견적을 요청하십시오. 당사의 전고체 배터리 공정 엔지니어가 기술 제안서와 권장 시작 매개변수를 제공할 수 있습니다.
tob.amy@tobmachine.com | +86 181 2071 5609
함께 필요한 제품
- 전고체 배터리 장비 — 분말 합성 및 전해질 필름 형성부터 셀 조립 및 테스트에 이르기까지 TOB의 전체 전고체 배터리 제조 장비 제품군을 살펴보십시오. TOB-GZYJ-250-20T는 이 라인과 통합되어 완전한 전고체 전극 생산 시스템을 형성합니다.
- 전고체 배터리 재료— 전고체 배터리 연구 및 생산을 위해 TOB-GZYJ-250-20T 이송 라미네이션 공정과 결합되는 고체 전해질 분말, PET 캐리어 필름 및 전극 활물질을 공급받으십시오.
당신이 우리의 제품에 관심이 있고 세부 사항을 더 알고 싶은 경우에, 여기에 메시지를 남겨주세요

 우리를 구독