Chinese
 English
 français
 Deutsch
 italiano
 español
 português
 Nederlands
 日本語


- 홈
- >
- 원통형 셀 조립기
- >
- 원통 모양 세포 pvc 수축 포장 기계
- >
- 21700 셀용 자동 배터리 수축 포장기
카테고리
핫 제품
Loading...
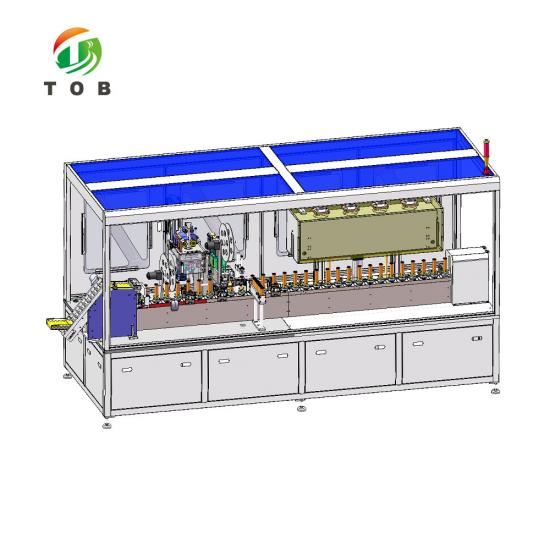
21700 셀용 자동 배터리 수축 포장기
브랜드:
TOB NEW ENERGY제품 번호.:
TOB-AFC-21700-C1주문 (moq):
1 set지불:
L/C,T/T제품 원산지:
China배송 포트:
XIAMEN
21700 셀용 자동 배터리 수축 포장기 - TOB-AFC-21700-C1
슬리브, 양극 절연 패드 및 수축 공정이 하나의 체인에서 수행됨: ±0.7 mm로 링 컷되는 슬리브, 패드 유무 감지 불량 배출, 셀 회전 기능이 있는 0~180 °C 열풍 터널, 전체 안전 펜스 내에서 분당 2개 셀 처리
제품 개요 및 주요 용도
21700 셀은 필름 슬리브, 양극 절연 패드, 수축 밀착된 표면 등 세 가지 요소를 갖추고 라인을 떠납니다. TOB-AFC-21700-C1은 이 세 가지 공정을 하나의 체인에서 모두 수행합니다. 셀은 마그네틱 시트가 있는 스테퍼 구동 체인을 타고 슬리브, 패드, 위치 결정 및 수축 스테이션을 지나며, 수동으로 하차됩니다.
슬리브와 패드는 패드가 슬리브 위에 얹히는 것이 아니라 내부에 위치하므로 함께 결합되어야 합니다. 슬리브는 ±0.7 mm로 링 컷되어 지정된 높이로 공급되고, 패드는 테이프에서 펀칭되어 양극 단자에 낙하되며, 센서가 이를 확인하여 패드가 없는 셀은 터널 진입 전에 거부됩니다. 패드가 없는 상태로 수축된 셀은 겉보기엔 완성되어 보이지만 나중에 팩 단계에서 불량이 발생합니다.
터널은 순환 열풍과 함께 0~180 °C로 작동하며 통과하는 각 셀을 회전시키므로 슬리브가 주름지지 않고 균일하게 수축됩니다. 정격 생산량은 완전한 기계식 안전 펜스 내부에서 분당 2개 셀, 하루 900개 셀입니다. 18650의 경우, 18650 원통형 배터리 및 슈퍼커패시터용 열수축기는 더 작은 규격에서 동일한 작업을 수행합니다.
적합한 용도:
- 슬리브 부착과 패딩을 동시에 수행하는 21700 라인
- 양극단 패드가 필요한 팩
- 수동 슬리브 작업을 대체하는 실험실
- 패드 유무 감지 불량 배출 기능이 필요한 공장
- 외부 온도가 50 °C 미만으로 유지되어야 하는 터널
수치는 정격 기준입니다: 하루 900개 셀은 7.5시간 교대 근무 동안 분당 2개씩 생산하는 것을 의미하며, 98%의 양품률은 아래 표에 나오는 장비 결함으로 인한 99%의 스크랩률이 아닌 완성된 셀 기준의 수치입니다.
작동 공정: 호퍼, 슬리브, 패드 펀치, 터널, 배출.
팩 도면의 셀 규격, 슬리브 재질 및 포장 치수를 알려주세요. 당사 엔지니어가 슬리브 스테이션, 패드 금형 및 터널 설정을 확인해 드립니다.
아래 문의 양식을 작성해 주시면 엔지니어가 요구 사항을 검토해 드립니다. 이메일을 선호하시나요? 연락처: tob.amy@tobmachine.com.
상세 사양
이 기계에서 중요한 수치는 교대 근무당 생산량, 슬리브 및 포장의 측정 기준, 라인 공급 기준 등 세 가지 범주로 나뉩니다. 이들은 서로 다른 단계에서 서로 다른 담당자에 의해 확인되기 때문에 아래에서 분리되어 표시됩니다.
1. 생산량 및 품질
| 항목 | 값 | 참고 |
| 일일 생산량 | 900개 셀 이상 | 측정값이 아닌 정격값 |
| 분당 생산량 | 2개 셀 이상 | 분당 2개는 7.5시간 교대 근무 기준 900개에 해당함 |
| 양품률 | 98% 이상 | 완성된 셀 기준 |
| 수율 | 99% | 기계 결함으로 인한 스크랩만 해당 |
| 가동률 | 95% 이상 | 기계 자체로 인해 발생한 가동 중단 시간 |
| 안전 가드 | 완전 밀폐형 기계식 가드 | 전체 기계 |
98% 합격률과 99% 수율은 서로 다른 두 가지 수치입니다. 첫 번째는 기계를 떠나는 모든 셀을 세고, 두 번째는 기계 자체로 인해 불량이 된 셀만 셉니다.
2. 슬리브, 패드 및 랩 치수
| 항목 | 값 | 참고 |
| 슬리브 소재 | PET 또는 PVC | 열수축 튜브 |
| 슬리브 롤 외경 | 최대 420 mm | |
| 슬리브 너비 | 33.5 ~ 34.0 mm | 공급된 상태의 평면 너비 |
| 슬리브 두께 | 0.05 ~ 0.15 mm | |
| 슬리브 절단 정확도 | ±0.7 mm | 로터리 링 커터 |
| 터널 온도 | 0 ~ 180 °C, 조절 가능 | 필요한 수축 결과에 맞게 설정 |
| 상단 및 하단 랩 너비 | 1.5 ~ 2.5 mm | 수축 후 |
| 양극단 랩 | 3 mm, +0.95 / -0.90 mm | 도면에 지정된 대로 |
| 음극단 랩 | 2.5 mm, +1 / -1 mm | 도면에 지정된 대로 |
| 절연 패드 | 테이프에서 펀칭되어 양극단에 배치됨 | 터널 진입 전 유무 확인 |
랩 수치는 명시된 대로 정확하게 인용됩니다. 각 치수가 측정되는 기준점을 정의하는 도면은 주문과 함께 발행됩니다.
3. 기계 외형 및 유틸리티
| 항목 | 값 | 참고 |
| 치수 (길이 x 너비 x 높이) | 2750 x 930 x 1900 mm | 실제 치수는 최종 구성에 따라 조정됨 |
| 전력 | 7 kW | |
| 전원 공급 | 220 / 380 ~ 400 V AC, 3상 4선식 접지 포함, 50 Hz | |
| 전압 변동 | ±10% 미만 | |
| 압축 공기 | 6 bar | 입구에서 건조 및 여과됨 |
| 외표면 온도 | 50 °C 미만 | 단열된 외부 패널 |
| 구조 | 알루미늄 및 스테인리스 스틸, 또는 내식성 도금 처리 | 인체공학적 레이아웃 |
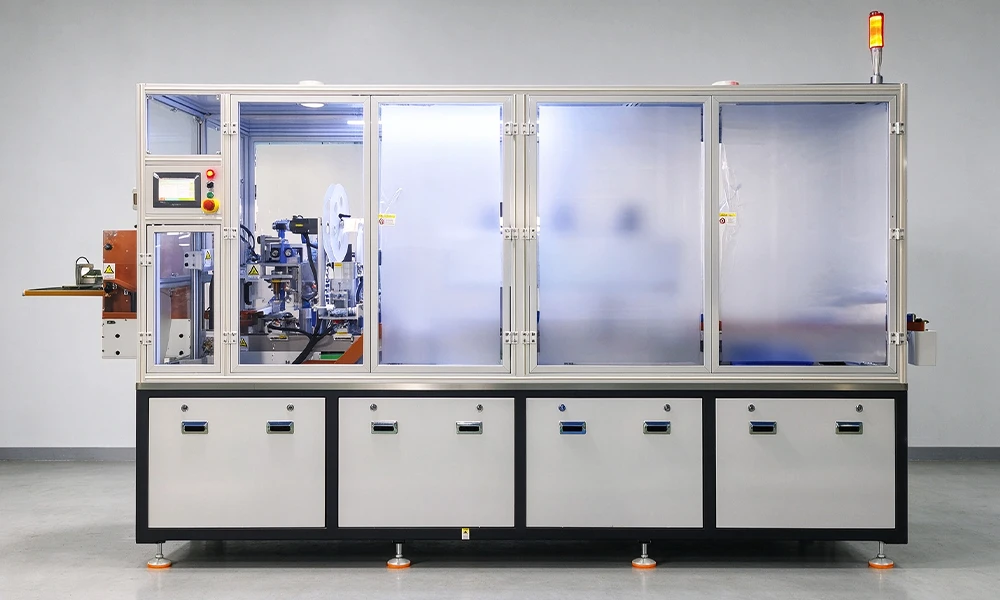
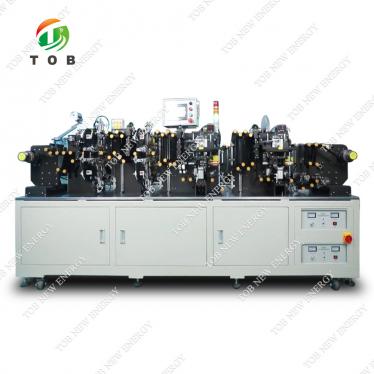
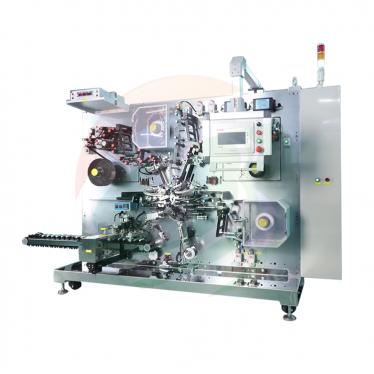
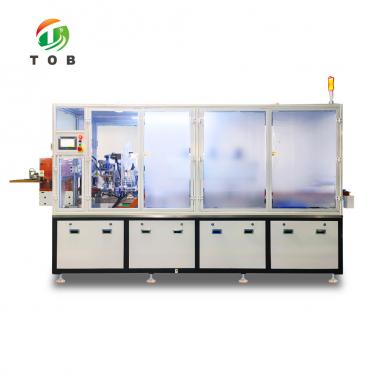
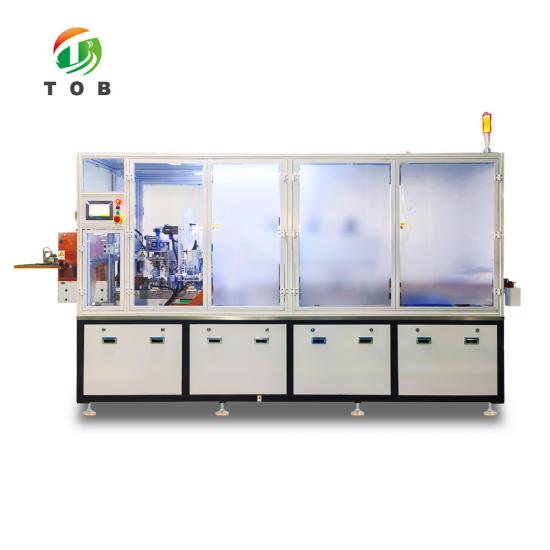
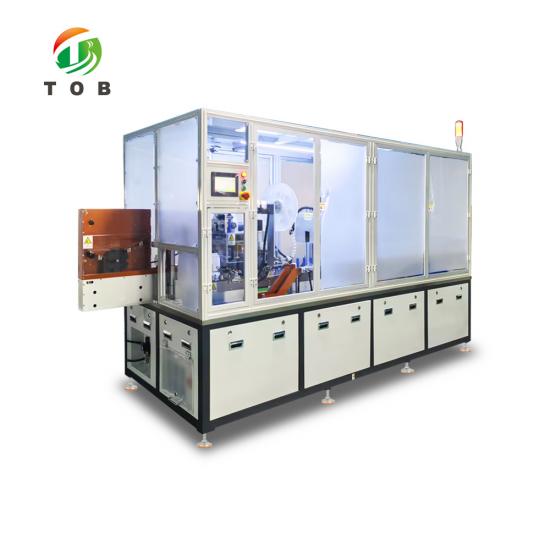
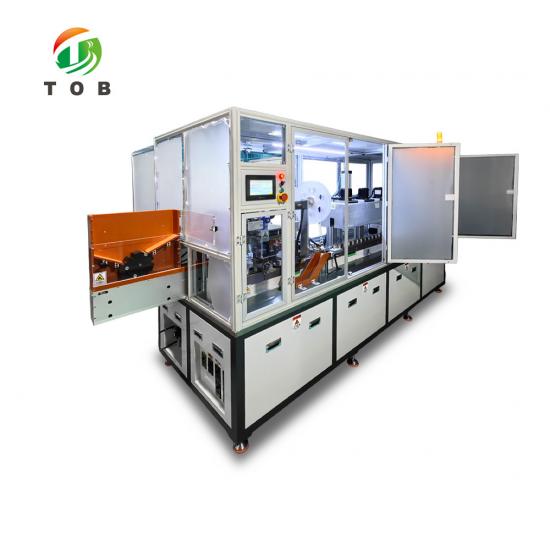
TOB-AFC-21700-C1: 한쪽 끝에 호퍼, 중간에 슬리브 및 패드 스테이션, 다른 쪽 끝에 수축 터널 및 배출부가 있으며, 모두 완전한 안전 가드 내부에 위치함.
셀이 기계를 통과하는 방식
작업자가 아닌 체인에 의해 순서가 고정됨: 호퍼, 마그네틱 시트, 슬리브, 패드, 패드 검사, 2차 위치 지정, 수축, 배출. 각 스테이션은 체인이 멈춘 상태에서 작업하고 다음 인덱스로 셀을 전달하므로, 한 스테이션에서 결함이 발생하면 반제품이 라인으로 계속 흘러가는 대신 라인이 정지됨.
1. 호퍼, 마그네틱 시트 및 스텝 피드
셀은 호퍼에서 링크 플레이트 체인 위로 떨어지며, 각 플레이트는 베이스로 셀을 똑바로 지지하는 마그네틱 시트를 운반합니다. 스테퍼가 체인을 인덱스 단위로 구동하므로 셀이 스테이션에 도착하여 멈추고, 작업이 이루어진 후 이동합니다. 진공으로 운반되거나 측면 벽을 잡지 않으므로 수축 전에 슬리브에 자국이 남지 않습니다.
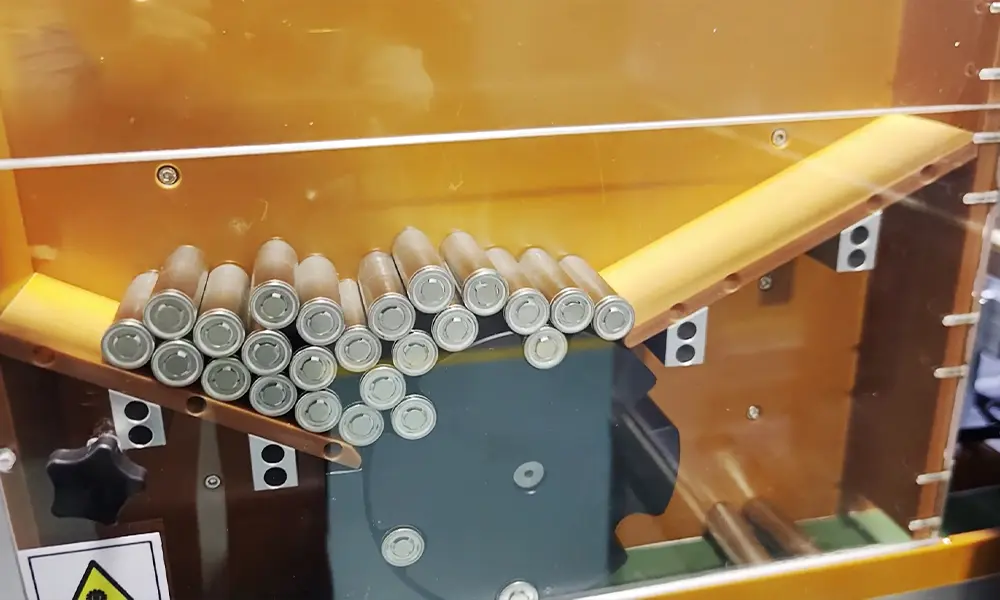
21700 셀은 공급 스타 휠을 통해 공급 컨베이어 벨트로 이송됩니다.
2. 슬리브 스테이션: 풀림, 링 커팅, 높이 설정
슬리브 롤은 가이드 로드와 롤러를 거쳐 스테퍼로 구동되는 로터리 링 커터로 풀려나오며, 블레이드는 부싱으로 안내되어 절단이 튜브에 대해 직각을 유지합니다. 서보 피드가 길이를 측정하여 고정된 스트로크가 아닌 설정된 높이로 슬리브를 절단합니다. 공압식 V-블록이 셀을 닫아 커터 아래에 중심을 맞추며, 교체 시 롤을 테이프로 연결하므로 릴마다 라인에 실을 다시 끼울 필요가 없습니다. 소형 캔에서 동일한 작업은 PVC Film Shrink Packaging Machine For 18650 Cylindrical Battery를 통해 다른 포맷으로 슬리브 및 수축 시퀀스를 공유하며 수행됩니다.
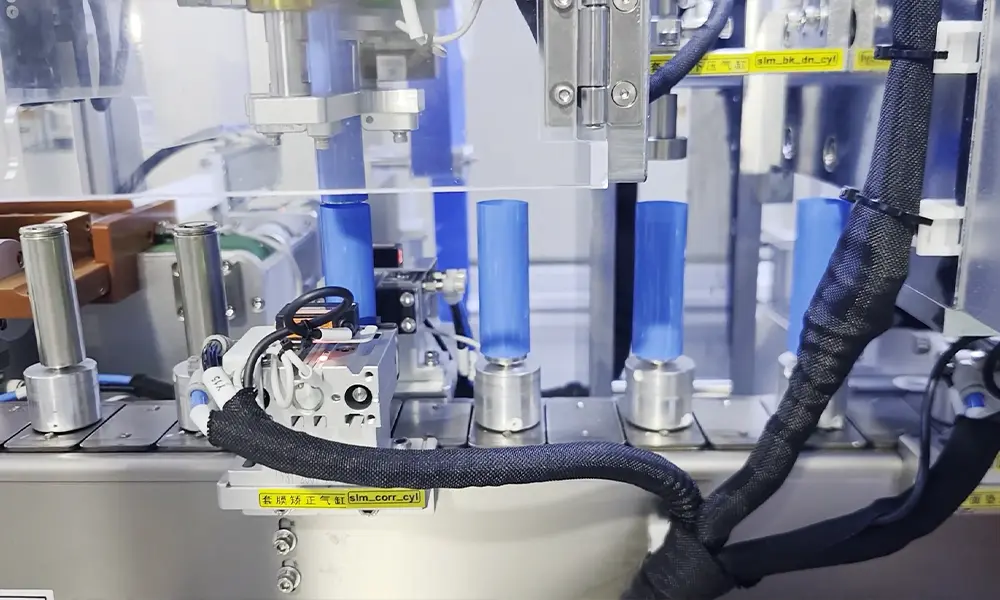
슬리브 스테이션에서 슬리브가 씌워지고 있는 21700 셀
3. 패드 펀치, 배치 및 존재 여부 검사
절연 테이프가 스테퍼에 의해 공압 펀치 다이로 당겨지고, 펀칭된 패드가 아래에서 대기 중인 셀의 양극 단자에 떨어집니다. 스크랩 웹은 리와인드 스핀들에 감겨 다이가 자체 폐기물로 막히지 않습니다. 그 후 센서가 패드의 존재 여부를 확인합니다. 패드가 없는 셀은 슬리브가 숄더부를 덮은 후에는 누락된 패드를 볼 수 없기 때문에 수축되는 대신 다음 인덱스에서 거부됩니다. 각형 셀은 완전히 다른 경로를 거칩니다. Prismatic Cell Insulation Film Wrapping Machine은 캔에 슬리브를 씌우는 대신 케이스를 감싸줍니다.
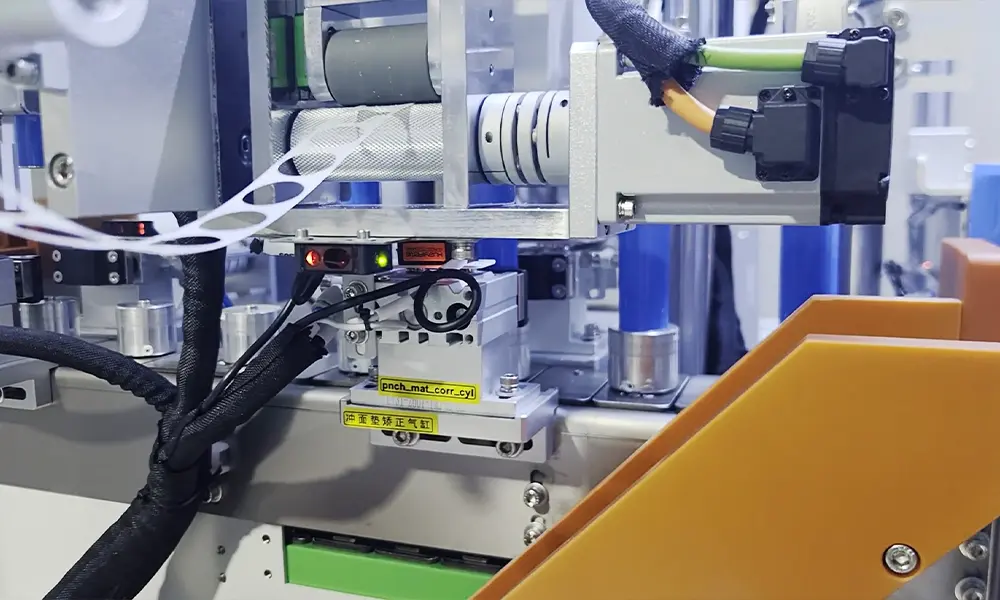
패드 스테이션: 펀칭된 디스크가 양극 단자에 배치되며 셀이 이동하기 전에 검사됨.
4. 터널 전 2차 위치 지정
셀이 터널에 들어가기 전에 마그네틱 시트에서의 위치가 보정되어 자석이 베이스를 중앙에 유지하도록 합니다. 이 보정이 없으면 수축 중에 필름이 자석에 닿을 수 있으며, 하단 가장자리가 셀 주변이 아니라 시트 주변으로 말려 들어가게 되어 터널을 아무리 조정해도 해결할 수 없는 말린 하단 립이 있는 셀이 배출됩니다.
5. 셀 회전 기능이 있는 수축 터널
터널은 챔버 주위로 열풍을 분산시키고 0~180 °C의 설정 온도를 유지합니다. 체인이 통과함에 따라 각 셀이 회전하여 슬리브의 모든 측면이 동일한 공기를 받도록 합니다. 정지된 셀은 노즐을 향한 측면이 먼저 수축되고 반대쪽은 주름이 생깁니다. 외부 패널은 단열되어 있으며 손으로 만질 수 있는 표면은 50 °C 미만으로 유지됩니다.
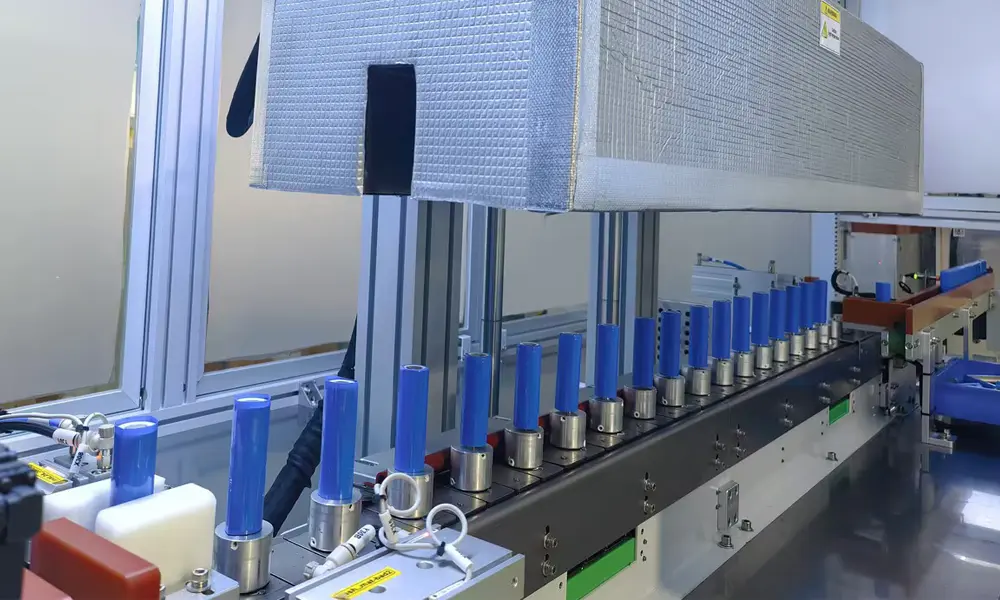
시연을 위해 상단 커버가 열린 상태의 수축 터널; 체인이 셀을 이송하면서 셀이 회전합니다.
제어 시스템 및 주요 부품
| 항목 | 브랜드 / 사양 | 참고 |
| PLC | Mitsubishi / Panasonic / Keyence | 주문 시 확정 |
| 공압 부품 | SMC / FESTO | 실린더, 밸브, FRL |
| HMI | 중국어 및 영어 인터페이스 | 주문 시 언어 설정 |
| 프레임 및 커버 | 알루미늄 및 스테인리스 스틸, 또는 내식성 도금 처리 | 전체 기계식 가드 |
| 슬리브 커터 | 로터리 링 커터, 스테퍼 구동, 부시 가이드 방식 | 절단 정확도 ±0.7 mm |
납품 요구사항을 충족하기 위해 공급업체는 위의 표에 명시된 정격 성능이 유지되는 조건하에 동급 부품으로 대체할 권리를 보유합니다. 귀사의 자체 자격 요건이나 예비 부품 정책에 따라 특정 브랜드를 지정해야 하는 경우 문의 단계에서 알려주시면 주문 사양서에 확정됩니다.
주요 엔지니어링 특성
- 하나의 체인에서 수행되는 세 가지 공정. 슬리빙, 패드 배치 및 수축은 단일 스테퍼 구동 체인 상의 별도 스테이션에서 이루어지므로, 공정 간에 셀의 고정이 변경되지 않으며 이송 과정에서 패드를 분실할 위험이 없습니다.
- 고정된 스트로크가 아닌 설정된 높이에 맞춘 슬리브 절단. 서보 모터가 길이를 측정하고 스테퍼가 링 커터를 구동하며, 부시 가이드 방식을 통해 블레이드가 튜브에 대해 직각을 유지합니다. 지정된 절단 정확도는 ±0.7 mm입니다.
- 테이프에서 인라인으로 펀칭되는 패드. 패드를 미리 절단된 부품으로 구매하는 대신 기계 내부에서 롤로부터 직접 생산하고 스크랩 웨브는 다시 감아들이므로, 느슨한 패드 보관함이 고갈될 염려가 없으며 셀 규격에 맞춰 부품 번호를 일치시킬 필요도 없습니다.
- 시각적 검사가 아닌 불량품 배출. 센서가 부착 후 패드 유무를 감지하며, 터널 진입 전에 해당 셀이 배출됩니다. 이것이 단순히 패드를 배치하는 기계와 그것을 증명할 수 있는 기계의 차이점입니다.
- 하단 랩을 보호하는 두 번째 위치 지정. 수축 전에 셀이 마그네틱 시트 위에서 재정렬되므로, 필름이 자석에 닿아 그 주위로 말려 들어가지 않습니다.
- 터널 통과 시 회전. 체인이 이동함에 따라 셀이 회전하여 슬리브가 균일한 공기를 받으며 고르게 수축됩니다. 지정된 상단 및 하단 랩 치수는 1.5 ~ 2.5 mm입니다.
- 가드 처리 및 터치 세이프 설계. 전체 기계는 기계식 가드 내부에 위치하며, 터널이 최대 180 °C로 작동하는 동안 단열된 외장 패널은 50 °C 미만으로 유지됩니다.
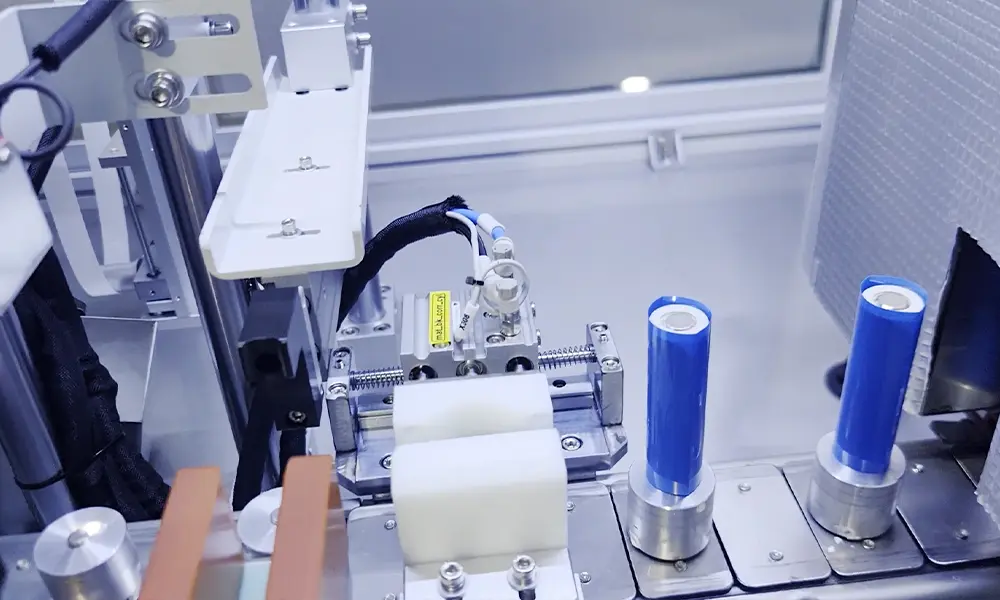
슬리브 및 패드 스테이션을 통과하여 터널로 진입하는 중인 셀.
패드와 랩이 수율을 결정하는 이유
슬리빙 공정은 셀 조립의 단순한 마지막 단계처럼 보이지만, 의외로 많은 팩 불량이 시작되는 곳이기도 합니다. 어깨 부분에서 0.5 mm 짧은 슬리브는 알루미늄 가장자리를 니켈 스트립에 노출시키고, 위치가 틀어진 패드는 팩 내부의 양극 단자가 노출되도록 만들며, 마그네틱 위로 말려 올라간 하단 랩은 셀이 홀더에 들뜨게 만듭니다. 이 중 어느 것도 라인 끝단의 전기 테스트에서는 나타나지 않지만, 나중에 모두 문제가 되어 나타납니다.
이것이 세 개의 작업대를 거치는 대신 하나의 체인에서 세 가지 작업을 수행해야 하는 이유입니다. 고정구 간의 모든 이송은 패드가 이동하거나 슬리브가 캔 위로 밀려 올라갈 수 있는 위험 요소입니다. 호퍼에서 터널까지 셀을 동일한 마그네틱 시트에 계속 유지함으로써 이러한 이송 과정을 완전히 없애는 대신, 기계를 스테이션별이 아닌 전체 단위로 교체해야 하는 대가를 치르게 됩니다.
패드 스테이션은 저가 기계들이 원가 절감을 하는 곳이기 때문에 별도의 문단으로 다룰 가치가 있습니다. 사전 절단된 패드는 봉지 단위로 구매되어 수동 또는 픽앤플레이스 헤드로 배치되며, 테이프 롤과 펀치 다이가 사용 시점에서 패드를 만듭니다. 펀치가 기계 내부에 있으므로 존재 센서가 그 바로 뒤에 위치할 수 있습니다. 다이에 걸림이 발생하거나 테이프가 소모되면, 센서는 패드 없이 조용히 셀을 생산하는 대신 빈 셀을 감지하고 불량품 배출 장치를 작동시킵니다.
하단 랩은 터널의 문제가 아니라 기계적 문제입니다. 필름은 수축하기 전에 연화되므로 셀이 시트의 중심에서 벗어나면 필름이 자석 쪽으로 처지며 닿는 모든 것의 형태를 취하게 됩니다. 터널 통과 전에 위치를 바로잡는 것은 2초짜리 기계적 작업이며, 이것이 패드 검사 오븐 사이에 두 번째 위치 결정 스테이션이 존재하는 이유입니다.
기계가 하지 않는 일도 마찬가지로 명확합니다. 분당 2개의 셀은 비슷한 속도로 권선 및 조립을 수행하는 라인의 마감 속도이며, 고속 포장기가 아닙니다. 분당 10개가 필요한 공장은 다른 등급의 기계를 고려해야 합니다. 이 빌드의 툴링은 21700 규격용이므로, 다른 캔 직경은 임의로 가정할 수 있는 교체 부품이 아니라 문의를 통해 해결해야 할 문제입니다.
교체, 품질 검사 및 안전
1. 슬리브 릴 교체
릴은 변경 시마다 라인에 실을 다시 꿰지 않아도 되도록 테이프로 연결됩니다. 접합부에서 멈추고 이음새가 커터를 지나가게 한 후 계속 진행하십시오. 새 릴은 지정된 외경 420mm, 폭 33.5~34.0mm, 두께 0.05~0.15mm 규격을 유지하십시오. 더 넓은 튜브는 가이드에 안착되지 않으며, 더 두꺼운 튜브는 설정을 변경하지 않고도 절단 품질을 변화시킵니다.
2. 각 교대조별 확인 사항
첫 5개 셀의 랩을 측정하십시오. 상하단 1.5~2.5mm, 양극단은 +0.95 / -0.90 공차가 적용된 3mm, 음극단은 ±1mm가 적용된 2.5mm입니다. 그런 다음 셀 하나를 깨서 열고 패드가 옆이 아니라 슬리브 아래에 있는지 확인하십시오. 동일한 설정이라도 슬리브 두께가 다르면 동일한 랩이 나오지 않으므로, 터널 설정값을 배치에 맞추어 기록하십시오.
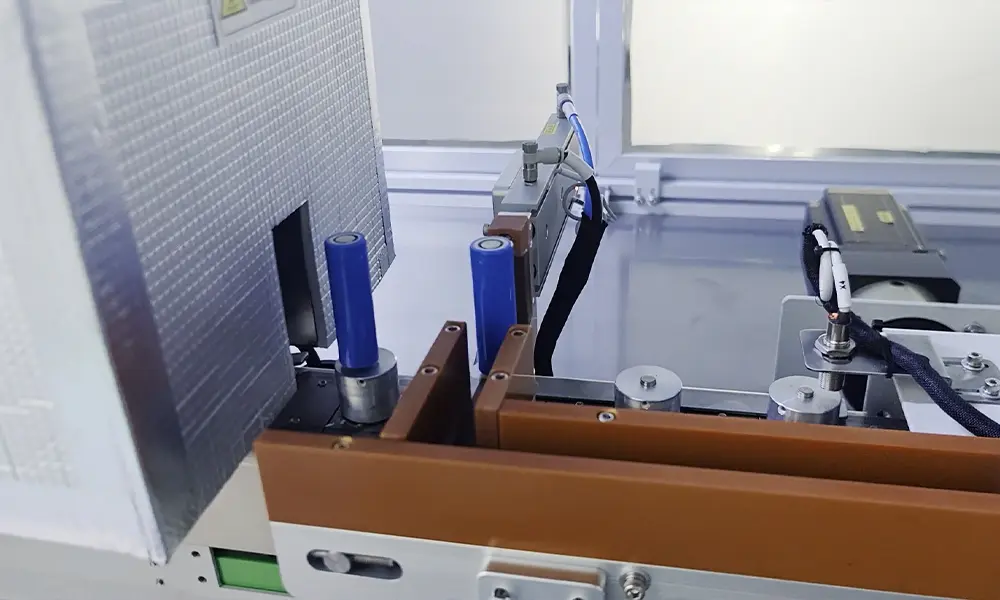
터널에서 바로 나온 셀: 슬리브가 패드 위로 닫히고 랩이 설정되었습니다.
3. 안전 및 잠금장치
이 기계는 220V 또는 380~400V 3상에서 7kW로 작동하며, 6bar의 공기압을 사용하고 터널은 최대 180°C를 유지합니다. 어떤 스테이션에 손을 넣기 전에 전원을 차단하고 공기를 배출하며, 가드 패널을 제거한 채로 작동하지 마십시오. 가드는 기계적 장치이며 작업자와 움직이는 체인 사이의 유일한 방어벽입니다. 외측 패널은 50°C 미만으로 유지되도록 단열되어 있으나 터널 내부와 다이 영역은 그렇지 않습니다.
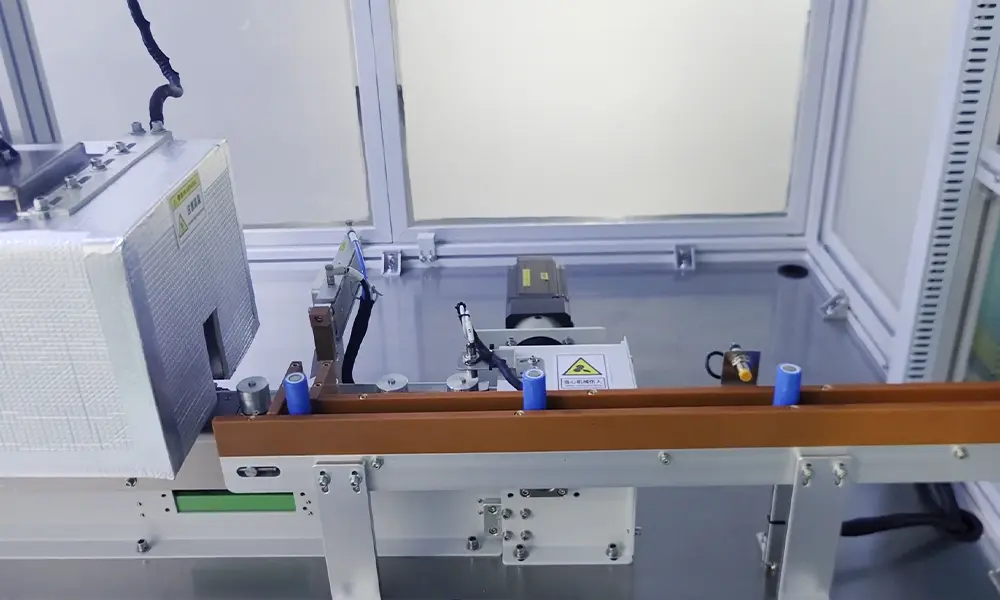
배출구: 완성된 셀은 체인 끝에서 수동으로 수거됩니다.
인증, 특허 및 연구 기록
1. CE 마킹: 인증서가 실제로 명시하는 내용
이 기계 제품군의 2024년 CE 파일은 PVC 수축 기계로 설명되는 제품에 대해 CAC를 통해 발행된 저전압 지침 2014/35/EU에 따른 M.2024.206.C00042 및 기계류 지침 2006/42/EC에 따른 M.2024.206.C00063과 EMC 지침 2014/30/EU입니다. 모델 열에는 TOB-RS4015, TOB-AFC-C1, TOB-AFC-C2 및 TOB-TMD-A26이 기재되어 있습니다. 이 페이지의 21700 인증된 TOB-AFC-21700-C1이 아니라 제품군 명칭인 TOB-AFC-C1을 명시합니다. 수입 시 인증서가 명판과 정확히 일치해야 하는 경우 명판에 인증된 명칭이 기재되거나 파일에 모델이 추가되어야 하며, 이는 통관 시점보다는 주문 전에 해결하는 것이 좋습니다.
2. 경영 시스템 인증서
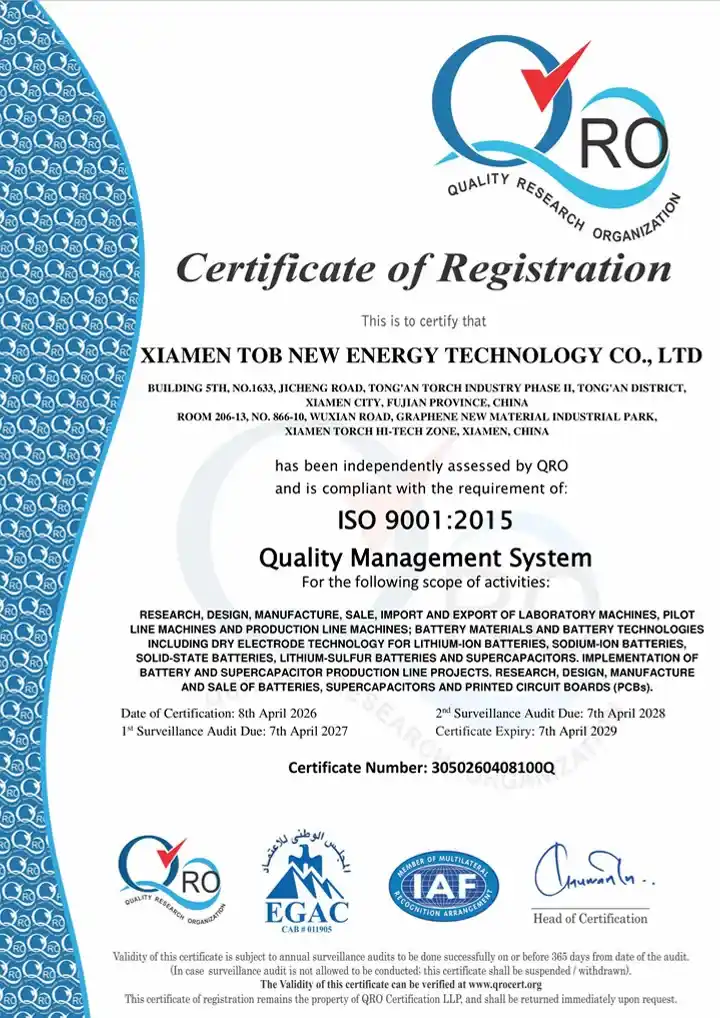
|
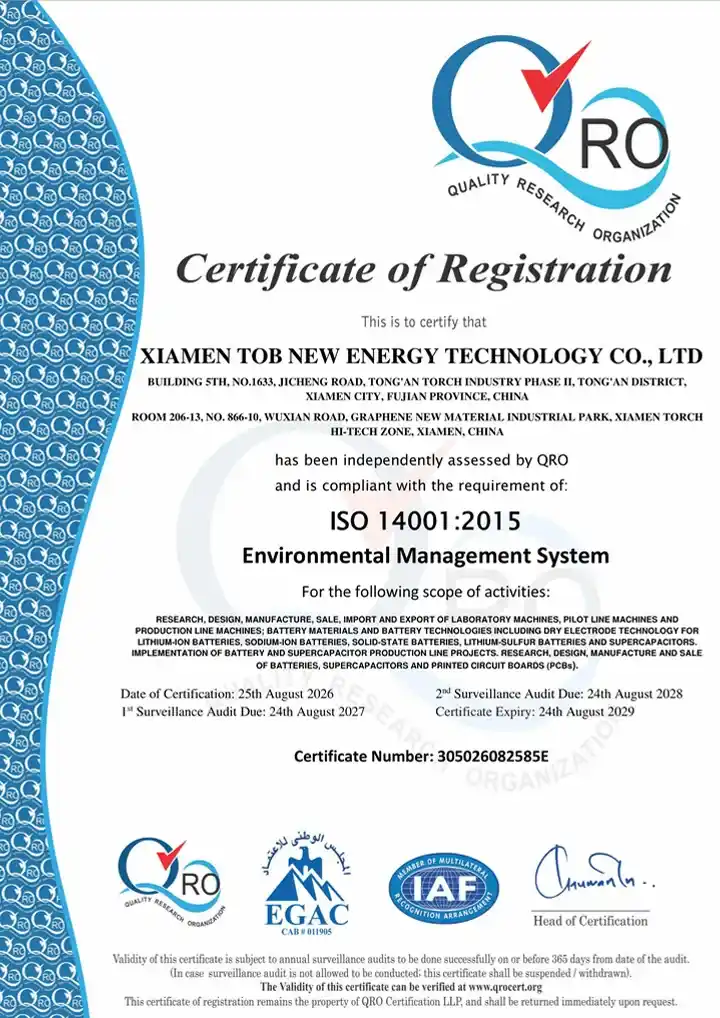
|
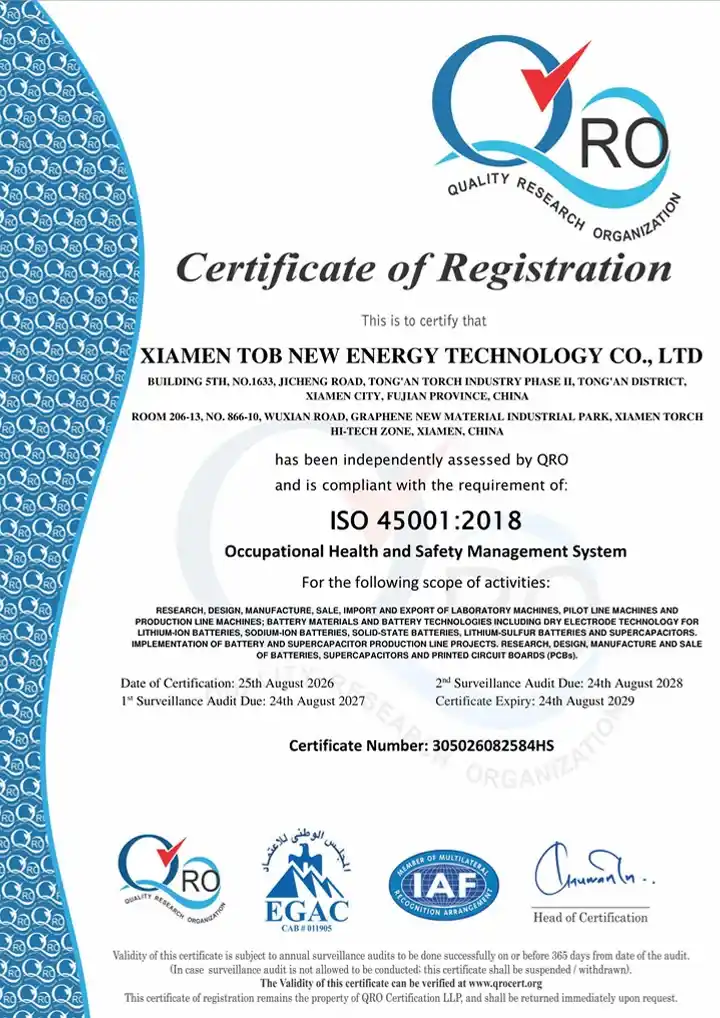
|
| ISO 9001: 3050260408100Q | ISO 14001: 305026082585E | ISO 45001: 305026082584HS |
ISO 9001은 2026년 4월 8일에 발행되었으며 2029년 4월 7일까지 유효합니다. 14001과 45001은 동일한 공장을 다룹니다. 이들은 기계가 아니라 공장을 설명하므로 이러한 이유로 CE 파일과 별도로 나열됩니다.
3. 특허
이 회사는 55개의 중국 특허를 보유하고 있습니다. 그중 슬리브 포장, 패드 펀칭 또는 수축 터널과 관련된 특허는 없으므로 이 페이지의 어떤 내용도 특허 청구범위에 기반하지 않습니다. 여기서의 엔지니어링은 보호된 기능이 아니라 메커니즘과 시퀀스에 있습니다.
4. 학술 기록
당사의 인용 색인에는 이와 유사한 장비에 대한 707건의 동료 평가(peer-reviewed) 기록이 있으며, 그중 70건에 TOB 모델이 명시되어 있습니다. 707건 중 TOB-AFC-21700-C1을 명시한 기록은 없으며, 이 공간을 채우기 위해 다른 기기의 인용을 빌려오지 않을 것입니다.
5. 이 등급의 기계가 사용되는 원통형 라인
- TOB는 유럽에서 스테인리스 스틸 캔을 사용하는 32140 탭리스 원통형 셀 생산 라인을 납품합니다.: 슬리브 작업과 수축 작업으로 조립이 완료되는 원통형 셀 라인.
- 유럽의 원통형 슈퍼커패시터 실험실 라인 프로젝트: 실험실 규모에서 동일한 마감 공정이 적용되는 더 작은 원통형 빌드.
두 프로젝트 페이지 모두 TOB-AFC-21700-C1을 명시하고 있지 않으며, 이 모델에 대한 레퍼런스가 아니라 이 기계가 도입되는 원통형 라인의 종류로 표시되어 있습니다.
엔지니어링 FAQ
PET와 PVC 슬리브를 모두 사용할 수 있습니까?
네. 이 기계는 PET 또는 PVC 열수축 튜브용으로 사양이 지정되어 있으며, 터널은 0~180 °C로 조절할 수 있습니다. 이는 두 소재 중 하나의 수축 곡선에 맞추는 데 필요한 범위입니다. 시운전 시 추정하는 대신 터널 설정을 지정할 수 있도록 사용할 소재를 알려주세요.
생산량은 분당 2개 셀입니까, 아니면 하루 900개 셀입니까?
두 수치는 동일한 생산율을 두 가지 방식으로 표현한 것입니다. 7.5시간 근무 기준 분당 2개 셀은 900개 셀입니다. 일일 생산량을 변경하는 것은 기계의 사이클이 아니라 가동 시간이므로, 95%의 가동률 수치는 분당 2개라는 수치와 별도로 인용됩니다.
절연 패드를 부착하나요, 아니면 셀에 슬리브만 씌우나요?
테이프에서 패드를 펀칭하여 양극 단자에 배치한 후, 셀이 터널에 도달하기 전에 패드가 제자리에 있는지 확인합니다. 패드가 없는 셀은 거부되며, 이는 배치 자체보다 더 중요한 부분입니다.
어떤 슬리브를 구매해야 합니까?
외경 최대 420mm, 평면 폭 33.5~34.0mm, 두께 0.05~0.15mm의 릴입니다. 이는 권출기, 가이드 및 커터가 설정된 수치이며, 너비 범위를 벗어난 튜브는 링 커터를 통과할 때 곧게 정렬되지 않습니다.
CE 인증서에 TOB-AFC-21700-C1이 명시되어 있나요?
동일한 파일에 TOB-AFC-C1 및 TOB-AFC-C2라고 명명되어 있으며, 이는 21700 식별자가 제외된 패밀리 명칭입니다. 세관이나 고객이 명판의 문자와 일치하는 모델란이 있는 인증서를 요구하는 경우, 출하 전에 명판과 파일이 일치하도록 문의 시 제기해 주십시오.
동일한 기계로 다른 셀 크기에 슬리브를 씌울 수 있습니까?
이 빌드의 툴링은 21700 포맷용이며, 사양의 슬리브 폭도 그에 맞춰져 있습니다. 다른 포맷은 당연시하지 말고 협의해야 합니다. 캔 직경과 길이를 보내주시면 교체 부품인지 다른 빌드인지 안내해 드리겠습니다.
팩 도면에서 셀 형식, 슬리브 재질, 랩 치수를 보내주시면 슬리브 스테이션, 패드 다이 및 터널 설정을 확인해 드리겠습니다.
이메일: tob.amy@tobmachine.com | 휴대폰: +86-18120715609
검토자: Pinery Gong, 배터리 조립 및 수율 공정 | 최종 업데이트: 2026-11-18
당신이 우리의 제품에 관심이 있고 세부 사항을 더 알고 싶은 경우에, 여기에 메시지를 남겨주세요


 우리를 구독